 SPROG

Hjem / Nyheder / Industri -nyheder / A357 aluminiumslegering sammensætning: silicium, magnesium og varmebehandling forklaret
Hvis en tegning kalder A357-T6 og en leverandør sender A356-T6, vil delene stadig bolte sig sammen. De vil stadig måle korrekt på en CMM. De kan endda bestå en bænktest. Hvad de ikke vil gøre, er at nå den udbyttestyrke, som designet antog, og denne mangel har en tendens til at vise sig måneder senere som et revnet hus, en grædende tætningsflade eller en udmattelsesfejl ved en boltbov. Kemiforskellen er lille på papiret, og det er netop derfor, den glider igennem indgående eftersyn.
A357 aluminiumslegeringssammensætning, efter vægt, er 6,5 til 7,5 procent silicium, 0,40 til 0,70 procent magnesium, højst 0,20 procent jern, højst 0,20 procent kobber, højst 0,10 procent mangan, højst 0,10 procent zink og højst 0,20 procent titanium . Aluminium udgør balancen. Sammenlignet med A356 bevæger både magnesiumgulvet og magnesiumloftet sig opad, og jerngrænsen holdes strammere. Disse to skift er det, der giver omkring 15 procent mere flydespænding efter en ordentlig T6 varmebehandling.
Det er det korte svar. Resten af denne artikel nedbryder kemien element for element, sammenligner A357 med A356 og 356 på reelle tal og forklarer derefter, hvordan støberuten og ældningscyklussen afgør, om den kemi bliver en pålidelig strukturel del eller en dyr bunke skrot.
A357 aluminiumslegeringssammensætning: Den fulde kemi, grundstof for grundstof
Tabellen nedenfor viser de offentliggjorte sammensætningsgrænser for A357.0 støbebetegnelsen sammen med et praktisk målvindue, som støberier faktisk sigter efter inden for disse grænser. Grænserne kommer fra standardaluminiumstøbningsspecifikationerne, der bruges på tværs af industrien, og de samme tal fremgår af Aluminium Association-betegnelsesarkene og i ASM-håndbogen, bind 15: Støbning, som fortsat er standardreferencen for aluminiumstøbemetallurgi.
| Element | Specificeret område (vægt%) | Praktisk støberimål | Funktion i delen |
|---|---|---|---|
| Silicium | 6,5 - 7,5 | 6,9 - 7,2 | Flydende, varme-rivningsmodstand, støbeevne |
| Magnesium | 0,40 - 0,70 | 0,55 - 0,62 | Aldershærdning gennem Mg2Si-udfældning |
| Jern | 0,20 maks | 0,10 - 0,14 | Urenhed; kontrollerer duktilitetstab |
| Titanium | 0,20 maks | 0,10 - 0,15 | Kornforfining, fodringsadfærd |
| Kobber | 0,20 maks | Under 0,05 | Urenhed; trimmer korrosionsbestandighed |
| Mangan | 0,10 maks | Under 0,05 | Ændrer jernfasemorfologi |
| Zink | 0,10 maks | Under 0,05 | Urenhed fra overførsel af skrot |
| Andre, hver | 0,05 maks | Kun spor | Uspecificerede rester |
| Andre i alt | 0,15 maks | Kun spor | Kumulativt urenhedsloft |
| Aluminum | Balance | Balance | Matrix |
En detalje, der fanger købere ude af vagt: Nogle A357-varianter tillader en meget lille berylliumtilsætning, i intervallet 0,04 til 0,07 procent, for at runde de jernbærende blodplader af. Andre begrænser beryllium til 0,0007 procent og forbyder det i praksis. Hvis en del er bestemt til et reguleret miljø eller en bearbejdningscelle med strenge luftbehandlingsregler, ændrer den enkelte linje på specifikationsarket, hvilket smelteværksted, der kan citere dig.
Hvad hvert element faktisk gør inde i en støbning
Silicium ved 6,5 til 7,5 procent
Silicium er grunden til, at denne legering overhovedet kan hældes. Det sænker smelteområdet og skubber legeringen mod aluminium-silicium-eutektikken, som sidder tæt på 577 grader Celsius. Ved omkring 7 procent silicium er legeringen hypoeutektisk, så den størknede struktur er en blanding af aluminiumdendritter omgivet af et fint eutektisk netværk. Det netværk er det, der giver dig tyndvægget fluiditet, modstand mod varm rivning og en rimelig lav krympespænding.
Drop silicium under rækkevidden og fejlløb og varme tårer bliver rutine. Skub den over rækkevidden, og det eutektiske silicium bliver groft til nåleformede plader, der fungerer som indvendige hak. Umodificeret eutektisk silicium i en A357-støbning kan trække forlængelsen ned med 40 procent eller mere sammenlignet med en korrekt modificeret smelte, hvilket er grunden til, at en strontiumtilsætning på omkring 0,010 til 0,020 procent, eller et natriumbaseret modificeringsmiddel, er standardpraksis.
Magnesium ved 0,40 til 0,70 procent
Magnesium er det hærdende element, og hovedårsagen til, at A357 eksisterer som en separat legering. Under kunstig ældning udfælder fint magnesiumsilicid kerner i hele aluminiumsmatrixen og blokerer dislokationsbevægelser. A356 dækker magnesium til 0,45 procent; A357 tillader op til 0,70 pct. Det ekstra magnesium øger den maksimale ældede udbyttestyrke med omkring 20 til 30 MPa, når alt andet er lige.
Afvejningen er procesfølsomhed. A357 sidder tættere på kanten af sin opløselighedsgrænse, så en kort opløsningsbehandling eller en ujævn bratkøling efterlader uopløst magnesiumsilicid, og delen underpræsterer derefter sin specifikation, mens den stadig passerer en spektrokontrol af den indkommende barre.
Stryg ved 0,20 procent maksimum
Jern er den stille dræber af duktilitet. Over omkring 0,25 procent i en 7 procent siliciumlegering danner jern beta-fase Al5FeSi blodplader, der er sprøde, pladelignende og tilbøjelige til at revne under belastning. Holder jernet på 0,20 procent eller lavere, og helst 0,15 procent for arbejde af høj kvalitet, holder disse blodplader små og mindre skadelige. Denne strammere jerngrænse, mere end magnesium, er det, der adskiller en premium A357-smelte fra en almindelig sekundær legering.
Titanium og kornforfining
Titanium ved 0,10 til 0,15 procent, normalt introduceret gennem en Al-5Ti-1B masterlegering, begrænser kornvækst under størkning. Fine ligeaksede korn forbedrer fodring, spreder krympeporøsitet til mindre og bedre fordelte porer og øger både trækstyrke og forlængelse. En smelte, der er blevet afgasset og modificeret, men ikke kornraffineret, vil vise grove søjleformede korn og en bredere spredning i mekaniske testresultater.
Kobber, mangan, zink og sporespanden
Kobber er begrænset til 0,20 procent, fordi det forringer korrosionsevnen i våde eller saltfyldte miljøer. Mangan ved 0,10 procent maksimum ændrer jernfasen en smule, men kan ikke redde en smelte, der allerede er jerntung. Zink ved 0,10 procent maksimum er stort set en skrotkontrolparameter. De samlede grænser, 0,05 procent for et enkelt uspecificeret element og 0,15 procent i alt, eksisterer for at forhindre ukendte rester i at ændre legeringens størkningsadfærd.
A357 vs A356 vs 356: Hvor tallene adskilles
Disse tre legeringer er ofte citeret i flæng, og på en tegningsrevision kan de ligne gejstlige varianter. Det er de ikke. Tabellen nedenfor viser typiske publicerede T6-værdier; faktiske tal bevæger sig med støbeproces, snittykkelse og positionen kuponen er skåret fra.
| Karakteristisk | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magnesiumområde (vægt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Jern limit (wt%) | 0,20 - 0,35 | 0,20 maks | 0,20 maks, often 0.15 |
| Trækstyrke | Omkring 230 MPa | Omkring 275 MPa | Omkring 310 MPa |
| Udbyttestyrke | Omkring 165 MPa | Omkring 205 MPa | Omkring 255 MPa |
| Forlængelse | 3 - 5 procent | 5 - 7 procent | 4 - 6 procent |
| Typisk brug | Generelle huse, dæksler | Konstruktionsbeslag, hjul | Højbelastningshuse, rumfartsdele |
Den praktiske læsning: Hvis din stressanalyse antog A357 flydespænding, og du modtager A356, har du stille og roligt mistet omkring 50 MPa margin. På en del med en sikkerhedsfaktor på 3 er det usynligt. På en del, der er dimensioneret til en sikkerhedsfaktor på 1,4, er det forskellen mellem en bestået træthedstest og et redesign.
Varmebehandling: Hvorfor kemien alene ikke er nok
Du kan ramme hvert tal i tabel 1 og stadig producere en blød del. Legeringen når først sin specificerede styrke efter en tre-trins T6-cyklus, og hvert trin har et smalt praktisk vindue.
- Opløsningsbehandling ved ca. 540 grader Celsius i 6 til 12 timer, lang nok til at opløse de magnesiumrige faser tilbage i fast opløsning.
- Afkøling, normalt i varmt vand eller et polymerbad, hurtig nok til at fange en overmættet fast opløsning, men langsom nok til at undgå skævheder i tynde sektioner.
- Kunstig ældning ved ca. 155 til 170 grader Celsius i 4 til 8 timer for at udfælde de fine magnesiumsilicidpartikler, der gør den egentlige styrkelse.
Den klassiske fejltilstand er en quench-forsinkelse, der er længere end legeringen kan tåle. A357 er mere følsom her end A356, fordi den højere magnesiumbelastning betyder, at mere opløst stof skal tilbageholdes i opløsning. En forsinkelse på et par minutter mellem træk i lasten og påkørsel af bratkølingstanken kan falde flydespændingen et godt stykke under det specificerede minimum, mens trækstyrken kun påvirkes marginalt, hvilket gør problemet svært at opdage med en enkelt hårdhedskontrol.
Varmebehandlede aluminiumsmotorcylinderdele og lignende strukturelle støbegods er en god illustration af udbyttet. Den samme geometri, hældt fra den samme smelte, kan komme ud af ovnen ved enten 250 MPa eller 290 MPa flydespænding afhængigt af, hvordan bratkølingen blev styret.
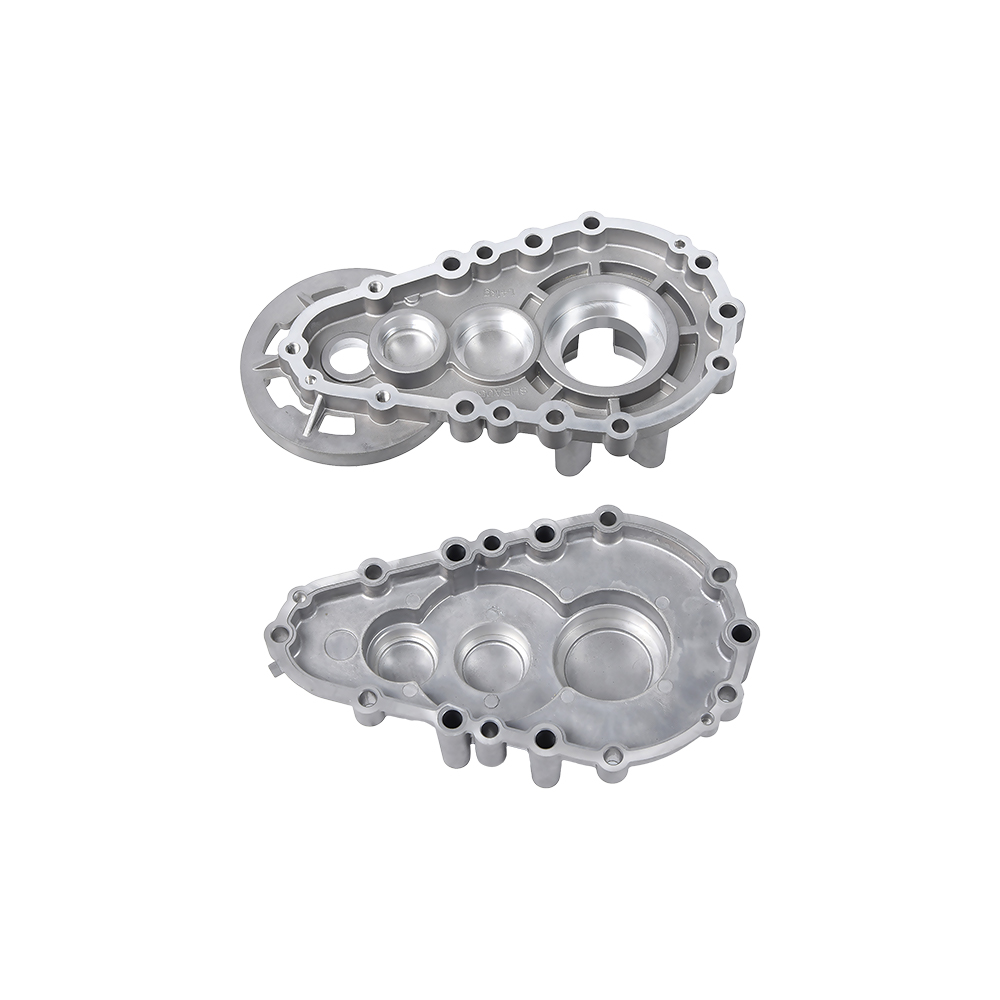
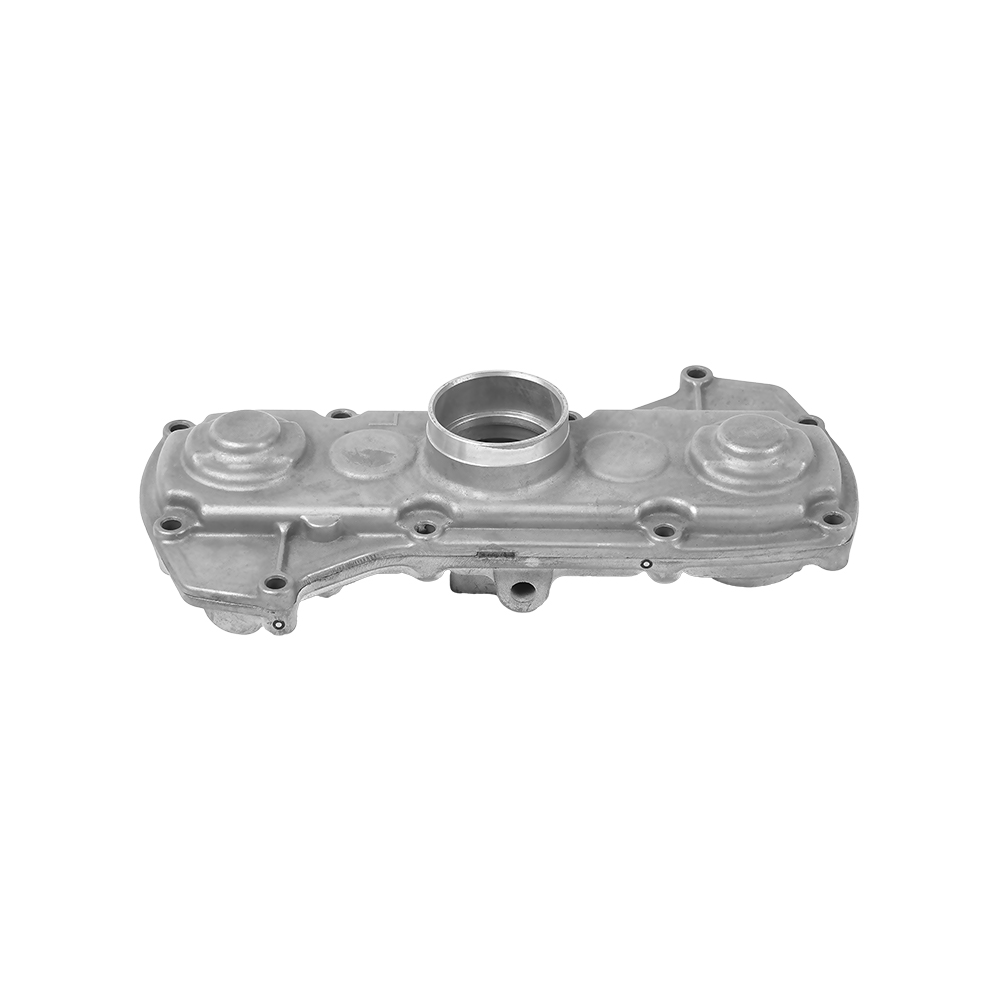
 Aluminium auto motor cylinder dele Rice Transplanter Reservedele Se produkt →
Casting-ruten ændrer, hvad den samme kemi leverer
A357 er overvejende en tyngdekraftsfamilielegering. Det hældes i sandforme, investeringsskaller, permanente stålforme og lavtryksstøbeforme. Det passer ikke naturligt til konventionel højtryksstøbning, og årsagen er gas, ikke kemi.
Højtryksstøbning fylder en matrice på millisekunder og fanger luft- og matricesmøremiddelnedbrydningsprodukter inde i metallet. Disse hulrum er usynlige, indtil delen går ind i en opløsningsbehandlingsovn ved 540 grader Celsius, hvorefter det indre tryk stiger, og overfladen bliver blærer. A357 er afhængig af T6 for at nå sin styrke, så processen og legeringen trækker i modsatte retninger. Hvis du vil have A357-kemien i en højtryksdel, skal du generelt acceptere en støbt eller lavtemperatur-ældet tilstand og en tilsvarende lavere styrke.
Lavtryks trykstøbning sidder i en nyttig mellemvej. Påfyldningen er langsom og kontrolleret, stigrøret tilfører metal under tryk gennem størkning, og gasindfangningen er langt lavere end ved et højtryksskud. Det gør lavtryks A357 til en realistisk rute for dele, der både har brug for vægtykkelseskontrol og fulde T6-egenskaber. Hvis du vil have baggrunden for, hvordan processen udfylder et hulrum, denne forklaring på, hvordan trykstøbning af aluminium fungerer går gennem udfyldningssekvensen trin for trin.
En praktisk sammenligning af de tre ruter for A357-type arbejde:
- Sandstøbning giver den største designfrihed og den langsomste størkning, hvilket gør mikrostrukturen grov og sænker forlængelsen, medmindre der anvendes kuldegysninger.
- Permanent formstøbning fremskynder afkøling, forfiner kornstrukturen og tilføjer typisk 20 til 30 MPa trækstyrke over sand for den samme legering.
- Lavtryksstøbning kombinerer en permanent form med kontrolleret fyldning, hvilket holder gasporøsiteten lav nok til en fuld T6-cyklus på tykvæggede dele.
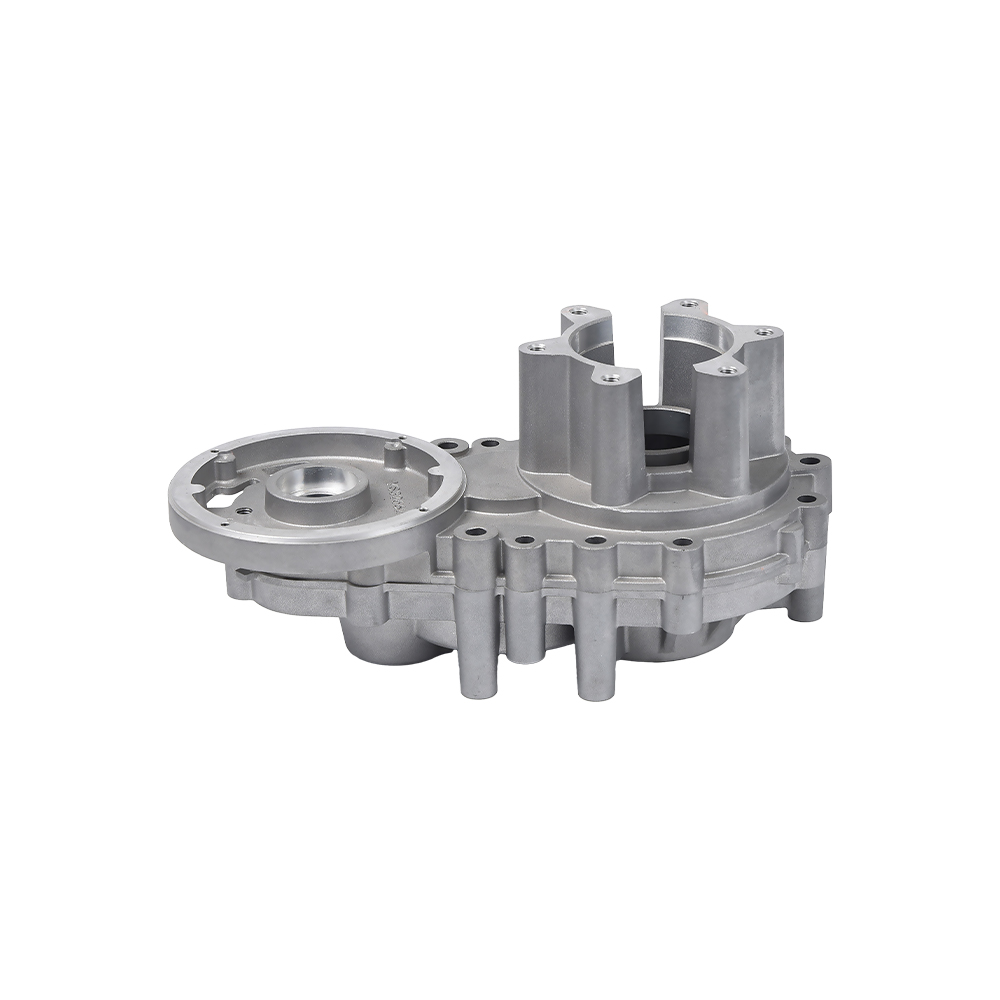
 Carrosseriedele til bilcylindre Aluminiums støbt benzinmotorkasse Se produkt →
Defekter, der sporer tilbage til sammensætning eller smeltehåndtering
De fleste A357-afvisninger skyldes ikke, at legeringen er forkert. De skyldes, at smelten er behandlet forkert. De fem tilbagevendende problemer er disse:
Gas porøsitet. Brintopløselighed i flydende aluminium er omtrent tyve gange opløseligheden i fast aluminium. Eventuelt hydrogen, der er tilbage i smelten efter afgasning, bliver til runde porer, når metallet fryser. Fixeringen er roterende afgasning med argon eller nitrogen plus en ren, tør ladning og et målt brintniveau under ca. 0,15 ml pr. 100 g aluminium til konstruktionsarbejde.
Krympeporøsitet. A357 trækker sig groft sammen med 6 til 7 volumenprocent ved størkning. Foderbaner, stigrør og kuldegysninger skal designes, så den sidste væske, der fryser, sidder i et stigrør i stedet for i en boltbov. Tykke-til-tynde overgange er, hvor dette dukker op først.
Oxid indeslutninger. Aluminiumoxid dannes på få sekunder på en forstyrret smelteoverflade. Turbulent hældning folder filmen ind i støbningen, og det producerer en lineær defekt, der viser sig på et bearbejdet ansigt som en mørk stribe, der ikke vil polere ud.
Varm rivning. A357's siliciumindhold giver den god modstand, men en lav silicium eller dårligt kornraffineret smelte vil rive ved skarpe indre hjørner i løbet af de første minutter af afkøling. Radius hjørnerne og hold titanium i midten af dets rækkevidde.
Blisterdannelse under T6. Dette er en procesudvælgelsesfejl snarere end en kemifejl, og det er den mest almindelige årsag til, at en køber opdager, at deres valgte støberute ikke kan levere det angivne temperament.
Hvor A357-dele fortjener deres beholdning
A357 dukker op overalt, hvor en støbning skal bære belastning, overleve vibrationer og stadig holde en bearbejdet tolerance. Ansøgningerne nedenfor deler alle dette mønster.
- Strukturelle støbegods til fly og rotorfartøjer, hvor vægten er kritisk, og træthedslevetiden er den styrende designsag.
- Automotive affjedring og chassis noder, inklusive styrearme, knoer og underrammebeslag.
- Pumpe-, kompressor- og hydraulikhuse, der ser internt tryk og cyklisk belastning.
- Motorhuse og endestykker, hvor legeringen skal holde lejeboringer rundt gennem termisk cykling.
- Løbehjul og roterende komponenter, hvor balancen mellem styrke og forlængelse afgør sprængningsmargenen.
- Termiske styringskomponenter i elektrificerede drivlinjer, hvor en kombination af stivhed og varmevej betyder mere end rå trækstyrke.
Et trykstøbt motorhus er et repræsentativt casestudie. Delen har normalt en tynd cylindrisk væg, en tyk monteringsflange og bearbejdede lejesæder i hver ende. Disse tre funktioner trækker størkningsadfærden i tre forskellige retninger på én gang: Væggen ønsker hurtig afkøling, flangen ønsker fremføring, og boringerne ønsker dimensionsstabilitet efter varmebehandling. At få alle tre fra én legering betyder, at man holder silicium i mellemområdet for flydende, magnesium mellemniveau for styrke og jern i den lave ende for bearbejdelighed.
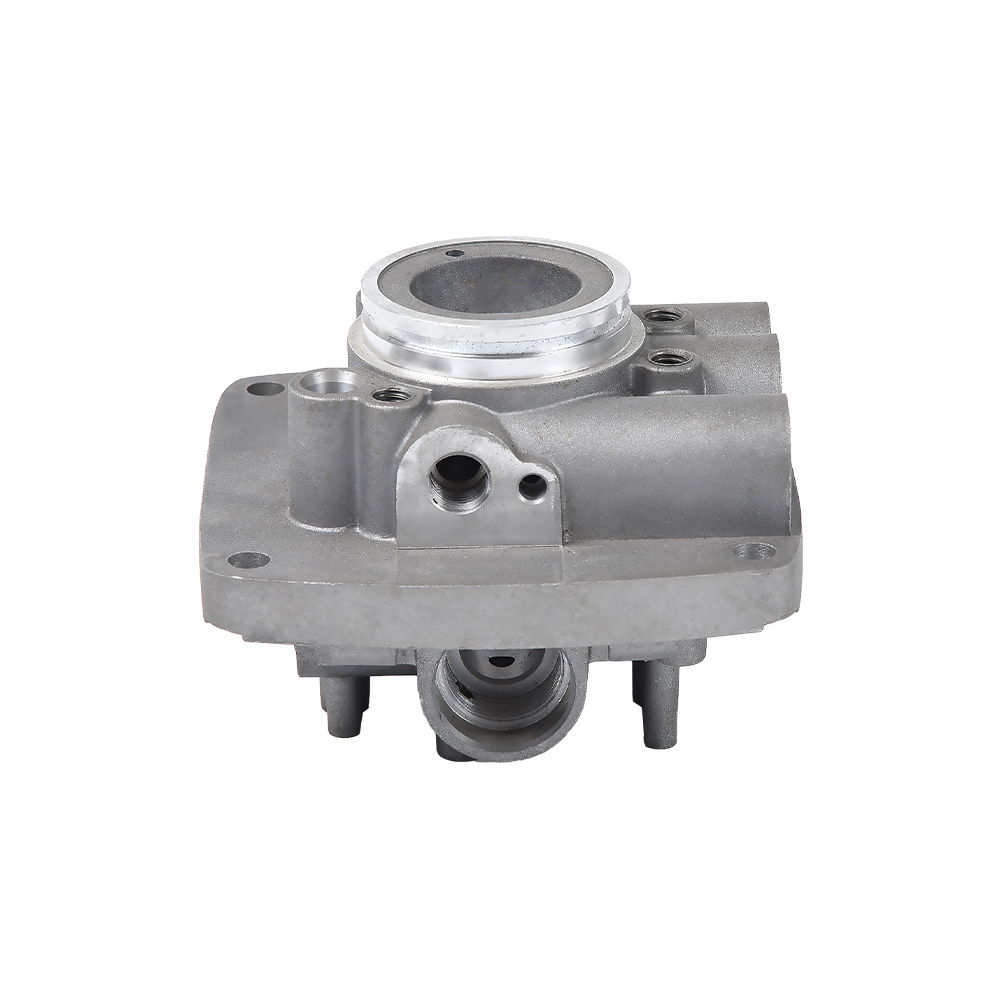
 Motorhus af støbt aluminium 375 Gearkassehus af trykstøbt aluminium Se produkt →
Indkøbstjekliste, før du frigiver en indkøbsordre
Et par spørgsmål foran fjerner det meste af risikoen fra en A357-ordre. Arbejd dem igennem i denne rækkefølge, og den tekniske samtale bliver kort.
- Bekræft temperamentet, ikke kun legeringen. A357-F, A357-T5 og A357-T6 er forskellige produkter med forskellige styrkeniveauer, og tegningen skal vise hvilken.
- Spørg efter magnesium- og jernmålene, ikke kun grænserne. En leverandør, der sigter efter 0,45 procent magnesium, leverer effektivt A356 med et A357-mærke.
- Angiv, hvor den mekaniske testkupon vil blive skåret fra. En kupon, der er skåret fra en riser, vil altid se bedre ud end en klipning fra delen.
- Aftal varmebehandlingsjournalen. Opløsningstid, quench-forsinkelse og ældningstemperatur er de tre tal, der bestemmer resultatet.
- Bestem acceptkriterierne for intern forsvarlighed før den første artikel, fordi radiografiske resultater og snitresultater driver værktøjsændringer.
- Bekræft bearbejdningsgodtgørelsen. A357 maskiner rent, men hårde pletter fra adskillelse eller et groft eutektikum vil ødelægge et hårdmetalskær og en rettidig leveringsplan på samme tid.
Hvis du vil have et klart svar på, om din geometri passer til A357 eller en anden legering, send tegningen og legeringsopkaldet til vores ingeniørteam og vi vil vende tilbage med procesruten, det opnåelige temperament og bearbejdningsgodtgørelsen i ét svar.
Ofte stillede spørgsmål om A357 aluminiumslegeringssammensætning
Er A357 det samme som 357.0?
De henviser til den samme familie. A357 er støbebetegnelsen, der bruges i aluminiumstøbestandarder, og 357.0 er Aluminum Association-betegnelsen for den samme sammensætning. Når du ser 357.0-T6 eller A357-T6 på en tegning, skal du læse dem som det samme materiale og kontrollere magnesium- og jerngrænserne for at være sikker, fordi ældre tegninger nogle gange har løsere jerntillæg end nuværende praksis.
Kan A357 være højtryksstøbt?
Det kan støbes i en højtryksstøbemaskine, men det kan ikke nemt gives en fuld T6-behandling efterfølgende, fordi indespærret gas udvider sig ved opløsningstemperatur og blærer overfladen. I praksis leveres højtryks A357 dele i en støbt eller bevidst under-ældet tilstand. Hvis tegningen kræver A357-T6, skal delen føres til lavtryksstøbning, permanent form, sand eller investeringsstøbning.
Hvorfor koster A357 mere end A356?
Tre grunde. Den strammere jerngrænse kræver renere ladningsmateriale og bedre smeltekontrol, hvilket reducerer mængden af billigt skrot et støberi kan bruge. Den højere magnesiumbelastning betyder strammere proceskontrol under opløsningsbehandling. Og procesruterne, der kan levere et ægte T6-resultat, såsom lavtryk eller permanent skimmelsvamp, har længere cyklustider end et højtrykssprøjt.
Hvordan verificerer jeg magnesiumindholdet på et indgående parti?
Optisk emissionsspektrometri på en afkølet prøve fra hældningen er standardmetoden, og det tager kun et par minutter, når prøven er klargjort. Bed om, at magnesiumtallet rapporteres som et tal i stedet for som et bestået eller mislykket vindue mod et bredt vindue, og prøv mere end ét sted på store støbegods, fordi magnesium kan udskilles under langsom størkning.
Har A357 brug for beryllium?
Nej, og mange specifikationer forbyder det. En berylliumtilsætning på 0,04 til 0,07 procent forbedrer morfologien af jernholdige faser og kan hjælpe med oxidhudens adfærd, men det indfører håndteringskrav i smelteværket og i bearbejdning. Det meste konstruktionsarbejde udføres med berylliumfri A357 og en stram jerngrænse i stedet for.
Kan A357 dele svejses?
Det kan de med den rette spartelmasse og processtyring, men svejsning af en T6 del skaber en lokal varmepåvirket zone, der mister styrke. Hvor svejsningen er ikke-strukturel, er dette ikke et problem. Hvor svejsningen sidder i en belastningsbane, bør designet antage en reduktion i lokal styrke i den zone og tage højde for det.
Hvilken overfladefinish og tolerance kan jeg forvente?
Støbte overflader fra en permanent form eller en lavtryksmatrice lander typisk mellem 3,2 og 6,3 mikrometer Ra, afhængig af matricebelægning og vægtykkelse. Bearbejdede flader begrænses af værktøj og fastgørelse snarere end af legeringen, og generelle bearbejdningstolerancer på plus eller minus 0,05 mm på kritiske boringer og flader er rutine på en stabil støbning.
Er A357 velegnet til tyndvæggede dele?
Ja, indenfor grænserne. Siliciumindholdet på 7 procent giver god flydeevne, og vægge ned til ca. 3 mm kan opnås i permanent form eller lavtryksstøbning. Herunder skifter udfordringen fra flydende til størkningshastighed: tynde sektioner afkøles så hurtigt, at magnesiumsilicidet kan forblive delvist uopløst selv efter en fuld opløsningsbehandling, og delen vil ikke nå de egenskaber, dens kemi antyder.
For at lukke sløjfen: A357 aluminiumslegeringssammensætning er defineret af 6,5 til 7,5 procent silicium, 0,40 til 0,70 procent magnesium og et maksimum på 0,20 procent jern, med de resterende elementer holdt på sporniveau og aluminium udgør resten. Magnesium-serien er det, der adskiller den fra A356 og giver den omkring 50 MPa ekstra flydespænding i T6-tilstanden. Jerngrænsen er det, der bevarer duktiliteten. Og casting-ruten plus quench-disciplinen afgør, om en af disse fordele faktisk viser sig i den færdige del.
Hvis et tilbud på A357-T6 ser mærkbart billigere ud end resten, er svaret normalt et af tre steder: magnesiummålet, jernloftet eller temperamentet, der rent faktisk leveres. Spørg efter tallene, og argumentet slutter hurtigt.