 SPROG

Hjem / Nyheder / Industri -nyheder / Købervejledning til støbematrice af aluminium: Værktøjsstål, værktøjslevetid, omkostninger og defekter
En aluminiumsstøbematrice er den dyreste enkeltbeslutning i et trykstøbeprojekt. Det er det hærdede stålværktøj, der former hver støbning, indstiller cyklustiden, styrer defektraten og bestemmer, hvor meget efterbehandling delen skal bruge. Matricen er der, hvor tolerancer fødes, hvor gasporøsitet vindes eller tabes, og hvor et billigt tilbud kan blive en dyr realitet. For købere og ingeniører, der vurderer leverandører af trykstøbning af aluminium, fortjener formen mere opmærksomhed end pressestørrelsen, legeringsprisen eller endda delvægten.
I denne guide fokuserer vi specifikt på matricen, ikke den generelle proces. Du vil finde de stålkvaliteter, der bruges til aluminiumsmatricer, realistiske tal for værktøjets levetid, omkostningsstrukturen bag et matricetilbud, defekterne, der starter inde i hulrummet, og designreglerne, der holder værktøj og produktionsbudgetter under kontrol. Målet er at gøre det næste værktøjstilbud nemmere at sammenligne og meget sværere at fejllæse.
Hvad er en aluminiumstøbematrice egentlig
En matrice er ikke bare en form med et tomt hulrum. Det er et komplet værktøjssystem lavet af flere stålplader, udskiftelige indsatser, glidekerner, ejektorstifter, overløbsbrønde, porte og interne kølekanaler. Den faste halvdel af matricen er monteret på den stationære plade af en koldkammer trykstøbemaskine; den bevægelige halvdel er monteret på klempladen, der åbner og lukker matricen for hvert skud. Smeltet aluminium kommer ind i hulrummet under højt tryk, størkner på få sekunder, og den bevægelige halvdel trækker sig væk, så ejektorsystemet kan skubbe støbningen ud.
For aluminiumsdele bruger næsten al produktion koldkammerprocessen, fordi temperaturen på det smeltede metal, omkring 620-700°C afhængig af legeringen, er for varm til en varmkammermaskine. Matricen skal derfor overleve både højt indsprøjtningstryk og termisk stød på hver cyklus. Derfor betyder støbestål, varmebehandling, køledesign og overfladebehandling langt mere i aluminium end i zink- eller plastinjektionsværktøjer.
Matricekomponenter kan grupperes efter funktion. Tabellen nedenfor er en praktisk tjekliste for købere, der ønsker at forstå, hvad de rent faktisk betaler for i et tilbud på værktøj.
| Komponent | Funktion | Udskiftet/serviceret |
|---|---|---|
| Die plader | Hold hulrumsindsatserne og styr den bevægelige halvdel | Efter værktøjseftersyn eller styrtskader |
| Hulrumsindsatser | Maskinbearbejdede stålblokke, der danner støbeoverfladen | Når varmekontrol eller erosion overskrider trækgrænserne |
| Rutsjebaner og løftere | Skab sidehuller, underskæringer og komplekse udløsningsvinkler | Sliddele, inspiceret under planlagt vedligeholdelse |
| Ejektorstifter | Skub den størknede støbning ud af den bevægelige halvdel | Udskiftes rutinemæssigt efter flere tusinde skud |
| Løber, port, overløbsbrønde | Før smeltet metal ind i hulrummet og opfang koldt eller snavset materiale | Ændret under prøvetagning, hvis der opstår problemer med flow |
| Kølekanaler | Fjern varmen fra formen på en kontrolleret måde | Rengjort og flowtestet i værktøjsvedligeholdelse |
Hvis du er ny til den bredere fremstillingsmetode, hjælper det først at forstå trykstøbning af aluminium og vend derefter tilbage til værktøjsdetaljerne. I praksis er matricen den del af processen, der adskiller en stabil, repeterbar produktion fra en, der skaber overraskelser i hver revision.
The Die styrer støbekvaliteten mere end pressen gør
Mange købssamtaler fokuserer på pressetonnage, indsprøjtningshastighed og skudvægt. Disse parametre betyder noget, men de justeres rundt om matricen. En matrice bestemmer, hvor godt metallet fylder hulrummet, hvor hurtigt det afkøles, hvor det sidste materiale størkner, og om gas har en måde at undslippe. Selv en splinterny 900 tons presse kan ikke producere en lydstøbning fra en dårligt designet matrice.
Tre matrice-kontrollerede faktorer har den største indflydelse på kvaliteten:
- Fyldningsmønster. Portpositionen og løberens geometri styrer, hvordan smeltet aluminium bevæger sig gennem hulrummet. En matrice, der fyldes jævnt, skubber luft foran metallet ind i overløbsbrønde; en matrice, der fyldes ujævnt, skaber kolde lukker, mistuns og indespærret gas.
- Afkølingshastighed. Vandlinjer inde i matricen bestemmer, hvor støbningen størkner først. Retningsbestemt størkning bør tvinge det sidste flydende metal ind i overløbsområder eller stigrør, ikke inde i delvæggen. Hvis kølelayoutet er forkert, vises krympeporøsiteten på samme sted ved hvert skud.
- Matrice overflade tilstand. Et velbearbejdet, korrekt frigivet hulrum producerer støbegods med ensartet overfladetekstur og færre klæbeproblemer. Når matriceoverfladen begynder at varmetjekkes eller eroderes, forringes støbeoverfladekvaliteten, før defekten bliver synlig ved simple dimensionskontrol.
I et produktionsmiljø styrer matricen også repeterbarheden. En stabil matrice, der køres under et dokumenteret procesvindue, skal levere den samme dimension og den samme overfladefinish på tværs af tusindvis af skud. Når en kunde ser dimensionsforskydning i leverede dele, bør det første spørgsmål altid handle om formens tilstand, ikke om aluminiumslegeringen. For en nyttig reference om defektkategorier og hvad de betyder på værkstedet, er NADCA-defektklassifikationssystemet et meget brugt industrielt udgangspunkt.
Stålkvaliteter og forventet værktøjslevetid for aluminiumsmatricer
Stålkvaliteten er den første ting at kontrollere, når man sammenligner to matricepriser for den samme del. To leverandører kan angive en lignende pris, men den ene kan bruge et standard H13 vakuumhærdet stål, mens den anden bruger en dyrere premiumkvalitet med bedre termisk udmattelsesbestandighed. Matriceprisen er kun den samme indtil den første optræden af varmekontrol.
| Stålkvalitet | Fælles hårdhed for Al dies | Forventet levetid for Al-støbninger | Egner sig bedst til |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 skud | Produktionsstandard for de fleste aluminiumsstøbegods |
| H11 | 44–52 HRC | 80.000–120.000 skud | Komplekse kerner, dybe ribber, vanskelige udstødningsgeometrier |
| Premium H13 / ESR-kvalitet | 48–54 HRC | 150.000–200.000 skud | Langsigtede automotive og højintegritetsdele |
Legeringen, der støbes, ændrer også livet. Aluminium sidder i midten af rækken. Zinklegeringer støbes ved lavere temperaturer og skaber langt mindre termisk træthed; magnesium- og kobberbaserede legeringer angriber matricens overflade mere aggressivt. Tabellen nedenfor giver en realistisk sammenligning.
| Legering familie | Typisk smeltetemperatur | Typisk dø liv | Hovedårsagen til slid på matricen |
|---|---|---|---|
| Zink legeringer | 380-450°C | 500.000 skud | Slibende slid, lavt termisk stød |
| Aluminiumslegeringer | 620-700°C | 100.000–200.000 skud | Termisk træthed og lodning |
| Magnesium legeringer | 620-680°C | 80.000–120.000 skud | Højere kemisk angreb på stål |
| Kobber / messing legeringer | 900-1000°C | 20.000–50.000 skud | Alvorlig termisk revnedannelse og erosion |
Tallene for matricelevetid ovenfor forudsætter rimelig vedligeholdelse: kontrolleret matricetemperatur, regelmæssig rengøring, revneinspektion og lejlighedsvise afspændingsoperationer på tungt belastet værktøj. Uden vedligeholdelse vil selv en førsteklasses stålmatrice svigte tidligt. Behandl ikke levetiden som en fast egenskab ved stål; det er et resultat af stål, værktøjsdesign, processtyring og vedligeholdelse sammen.
Hvad driver prisen på en aluminiumstøbematrice
Et matricetilbud er ikke kun prisen for at bearbejde et hulrum. Stålblokken er en lille del af de samlede omkostninger. De rigtige penge går til teknik, elektrodefremstilling, CNC-programmering, polering, montering og prøveoptagelser. Hvis en leverandør citerer en meget lav pris, så spørg, hvad der er udelukket i stedet for at fejre handlen.
En forenklet omkostningsopdeling for en typisk aluminiumsstøbeform ser sådan ud:
- Design og form-flow simulering: 5–10 % af værktøjsprisen. Denne omkostning er værd at beskytte, fordi den forhindrer dyre rettelser senere.
- Stål og varmebehandling: 12-18 %. Inkluderer vakuumhærdning, temperering og afspænding.
- CNC-bearbejdning og EDM: 40-50 %. Dette er kernen i matricefremstillingsarbejdet.
- Montering, polering og montering: 15-20 %. Inkluderer opnåelse af den specificerede overfladefinish og udstødningssystemrespons.
- Prøveskud og prøveudtagning: 3-5 %. Bruges til at validere dimensioner, overfladekvalitet og procesparametre før produktionsfrigivelse.
Den største strategiske beslutning er antallet af hulrum. En matrice med enkelt hulrum er billigere, enklere og nemmere at modificere. En matrice med flere hulrum producerer flere dele i én maskincyklus og sænker omkostningerne pr. del, men det multiplicerer risikoen for værktøj. Hvis et hulrum har en lille dimensionsforskydning, skal hele produktionsforløbet stoppe, mens det hulrum repareres.
| Kavitetsnummer | Relativ matriceomkostning | Dele pr. cyklus | Mest passende volumen |
|---|---|---|---|
| 1 hulrum | 1,0x | 1 | Prototyping, meget lav volumen, kompleks geometri |
| 2 hulrum | 1,6-1,8x | 2 | Årlige mængder fra titusinder og opefter |
| 4 hulrum | 2,5-3,0x | 4 | Højvolumen bil- og apparatdele |
| 8 hulrum | 4,5-5,5x | 8 | Stabile programmer med meget høj volumen med sikre prognoser |
Mange erfarne købere starter med et værktøj med enkelt hulrum eller to hulrum, validerer processen og tilføjer derefter flere hulrum eller bygger en anden matrice. Denne tilgang reducerer den økonomiske eksponering af en designfejl, mens den stadig tillader en ramp-up-vej til højvolumenproduktion.
Die-relaterede støbefejl og hvordan man forebygger dem
De fleste trykstøbningsfejl er opkaldt efter det, som inspektøren ser på den færdige del, men mange af dem starter inde i matricen. At forstå forholdet mellem defekt og død hjælper købere med at stille de rigtige spørgsmål under prøveudtagning og PPAP-diskussioner. Tabellen nedenfor opsummerer de mest almindelige matricerelaterede defekter og de praktiske modforanstaltninger, der anvendes af trykstøbeingeniører.
| Defekt | Dø-relateret årsag | Forebyggelse |
|---|---|---|
| Gas porøsitet | Dårlig udluftning, lange strømningsveje, fejlplacerede overløbsbrønde | Redesign porte og ventilationsåbninger, tilføj vakuumassistance |
| Kolde lukker | Matricetemperaturen er for lav, metal fryser, før hulrummet er fyldt | Øg matricetemperaturen, balancer fyldetiden, juster porthastigheden |
| Lodning / klæbning | Aluminium binder sig kemisk til en ubeskyttet matriceoverflade | Nitrering eller PVD-belægning af hulrumsoverflader |
| Varmekontrol | Gentagen termisk ekspansion og sammentrækning af matricefladen | Brug H13 eller premium stål, kontrolleret køling, periodisk spændingsaflastning |
| Flash | Matriceudbøjning, slidt skillelinje, forkert spændekraft | Reparer skillelinje, bibehold pladeparalleliteten, juster klemmetonnage |
| Udkastningsmærker | Utilstrækkeligt træk, for få udkasterstifter, høj udkastningskraft | Øg trækvinklen, tilføj ejektorstifter, poler hulrummets overflade |
En veldesignet matrice vil ikke fjerne alle defekter af sig selv. Procesparametre såsom smeltetemperatur, injektionsprofil, sprøjtepåføring og cyklustidspunkt skal matche matricedesignet. Men hvis matricen korrigeres, og defekten stadig vises ved hvert skud, bliver procesvinduet sandsynligvis overtrådt, ikke formdesignet.
Designregler, der beskytter matricen og det nederste skrot
Komponentdesignere behandler undertiden matricen, som om den kan gengive enhver CAD-model. Det kan den ikke. Matricen har brug for trækvinkler, ensartede vægge, afrundede hjørner og plads til, at metal kan flyde. Hvis delen overtræder disse regler, opstår der kvalitetsproblemer i produktionen, og omkostningerne til vedligeholdelse stiger. Den gode nyhed er, at de fleste regler er enkle og målbare.
| Designfunktion | Anbefalet rækkevidde | Årsag |
|---|---|---|
| Udvendig trækvinkel | 1-2 grader | Tillader ren udkastning uden overfladeskader |
| Indvendig trækvinkel | 2-3 grader | Hjælper castingen med at slippe fra den bevægelige halvdel |
| Nominel vægtykkelse | 2,5–6,0 mm | Afbalancerer fylde, styrke og kølende adfærd |
| Vægens ensartethed | Hold sektioner så jævne som muligt | Undgår krympeporøsitet og synkemærker |
| Rib base tykkelse | 0,6–1,0x den tilstødende væg | Afstivner delen uden at skabe tykke sektioner |
| Indvendig hjørneradius | 1,0 mm eller større, når det er muligt | Reducerer stresskoncentrationen og forbedrer metalgennemstrømningen |
Disse er udgangspunkter, ikke absolutte love. Store dele, tyndvæggede huse, strukturelle beslag og tryktætte ventilhuse vil hver afvige i hver sin retning. Målet er ikke at følge tabellen blindt; det er for at tvinge designgennemgangen til at spørge, hvorfor en bestemt væg, ribbe eller radius eksisterer, før matricestålet skæres.
Valg af aluminiumslegering og dens effekt på værktøjets levetid og tolerancer
Aluminiumslegeringen bestemmer ikke kun den endelige dels mekaniske egenskaber. Det påvirker også, hvor aggressivt det smeltede metal angriber matricen, hvor godt det fylder tynde sektioner, og hvilken dimensionel tolerance du kan forvente. Købere, der skifter legeringer, efter at matricen allerede er bygget, kan blive overrasket over resultatet.
| Legering | Nøglekarakteristika | Typiske anvendelser |
|---|---|---|
| A380 / ADC12 | Afbalanceret styrke, fyldning og omkostninger | Generelle strukturelle, bilhuse, motorbeslag |
| A383 | Bedre modstand mod varm rivning, god fyldning | Tynde ribben, komplekse tyndvæggede dele |
| A360 | Bedre korrosionsbestandighed, lavere kobberindhold | Udsatte dele, marine eller korrosive miljøer |
| A413 | Fremragende fluiditet og tryktæthed | Ventilhuse, tryktætte komponenter |
| B390 | Høj hårdhed, god slidstyrke, hårdere bearbejdning | Motorblokke, cylinderløb, slidkritiske overflader |
Fra et matriceperspektiv påvirker siliciumindholdet og kobberindholdet i legeringen lodde- og erosionsadfærd. Legeringer med højere silicium, såsom A383 eller B390, flyder godt, men kan være mere slibende på ståloverfladen. Legeringer med lavere jernindhold kan øge lodningen, hvorfor en overfladebehandling som nitrering ofte specificeres sammen med legeringsbeslutningen. Den rigtige kombination er legering, matricebelægning, kølelayout og procesindstillinger, ikke et enkelt emne.
Støbning plus bearbejdning: Hvor matricen bliver en færdig del
En støbeform af aluminium giver en næsten-net-form, ikke en færdig komponent. Boringer skal stadig bearbejdes, tætningsflader har brug for fladhed, gevind skal skæres, og kritiske dimensioner kræver den snævrere tolerance, som en CNC-proces kan give. Dette er grunden til, at bearbejdningsevnen hos leverandøren af trykstøbning betyder lige så meget som selve matricen.
En leverandør, der kører både trykstøbning og CNC-bearbejdning på samme fabrik, kan styre hele arbejdsgangen: Matricen skaber støbningen, CNC-maskinen afslutter den, og den endelige inspektion ser den samme del i den samme bygning. Dette arrangement reducerer logistiktiden, undgår skader under transporten og holder måledatumet stabilt mellem operationer.
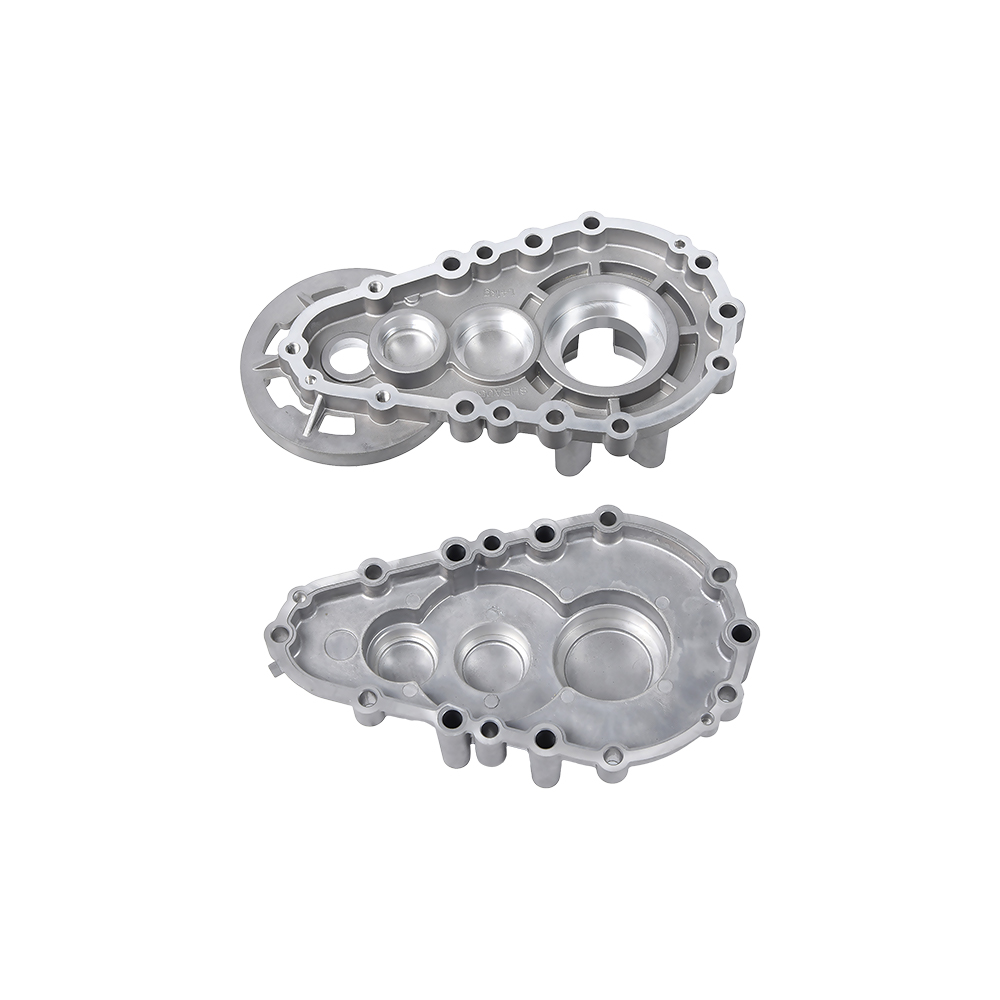
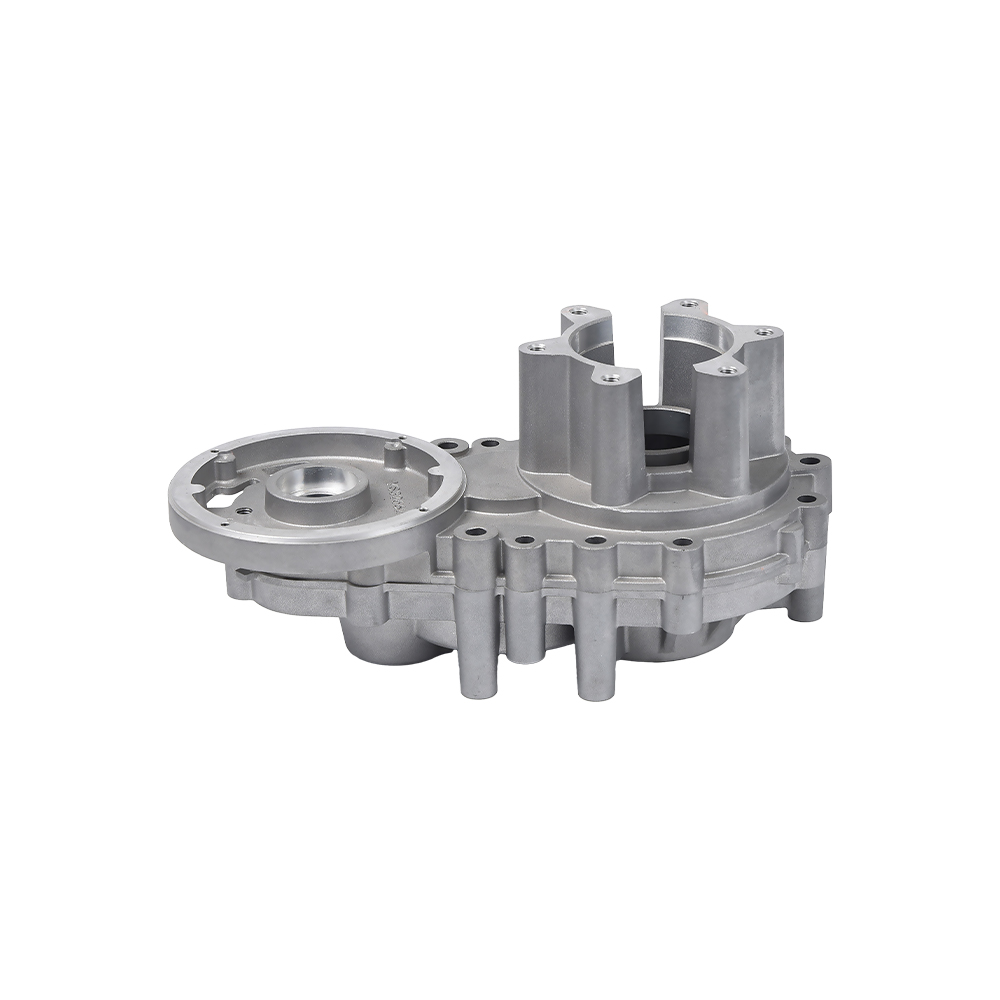
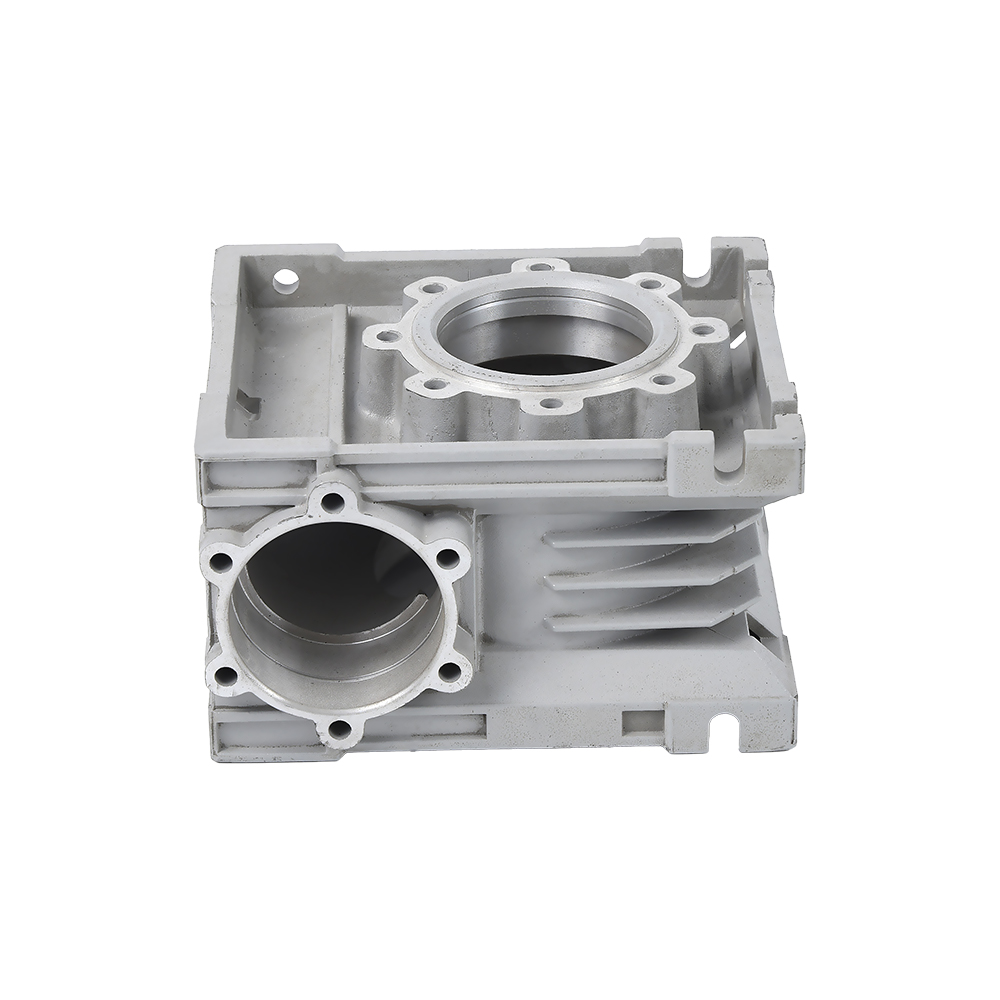
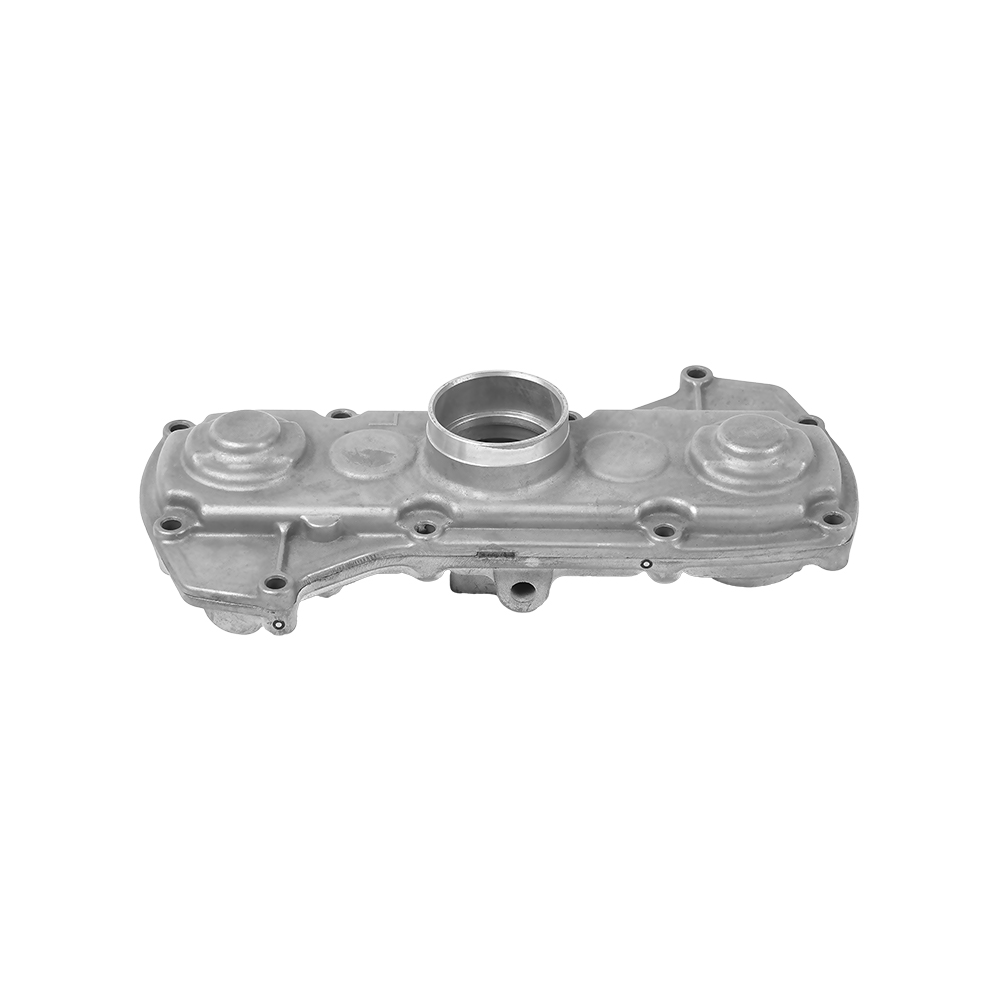
 Gearkassehus i formstøbt aluminium til præcisionsmontage Dette gearkassehus demonstrerer, hvordan trykstøbning danner den samlede geometri, mens efterfølgende CNC-bearbejdning opnår de snævre tolerancer, der kræves til gearsamling og olietætning, hvilket gør det til et tydeligt eksempel på integreret støbe- og bearbejdningsarbejdsgang. Se produkt →
Et gearkassehus er et typisk eksempel. Matricen danner den overordnede geometri, lejelommer og monteringsknaster, men tætningsfladerne og lejeboringerne kræver normalt bearbejdning efter støbning. Uden bearbejdning fungerer huset stadig som en råstøbning, men kan ikke opfylde de tolerancer, der er nødvendige for gearsamling og olietætning.
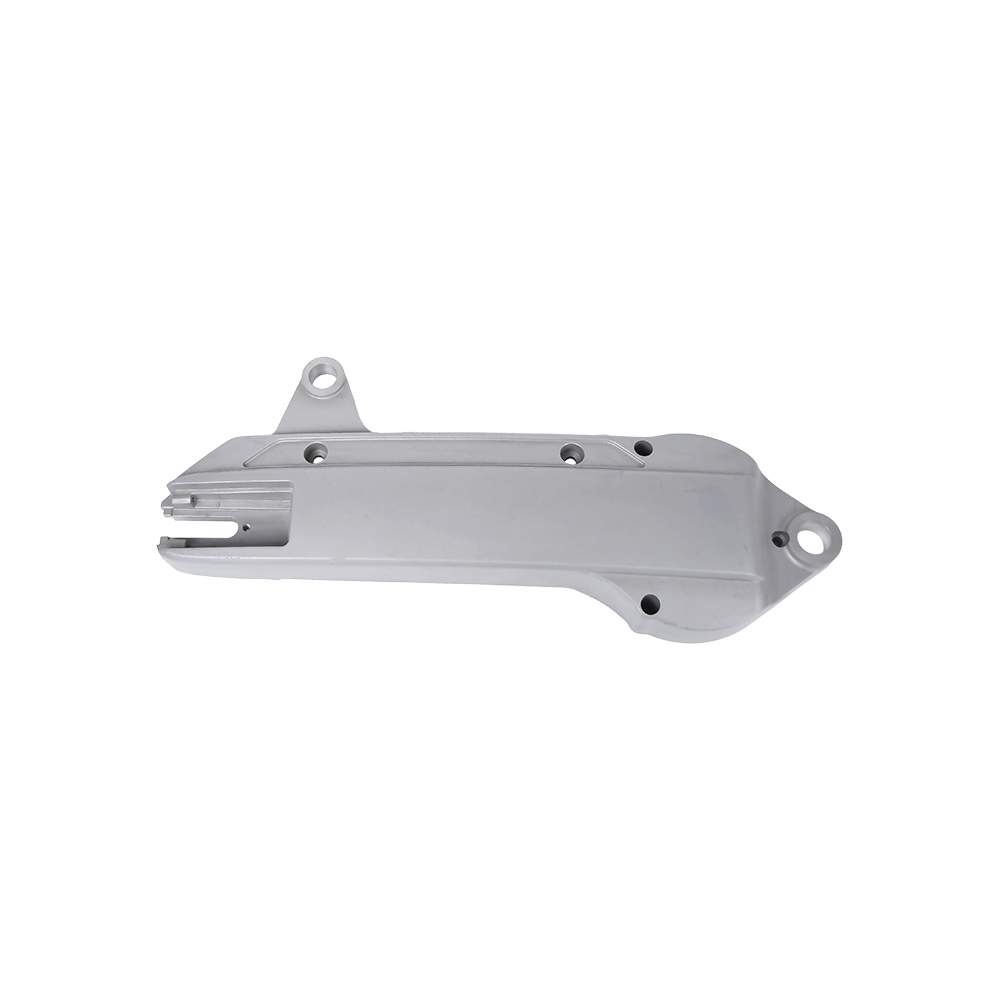
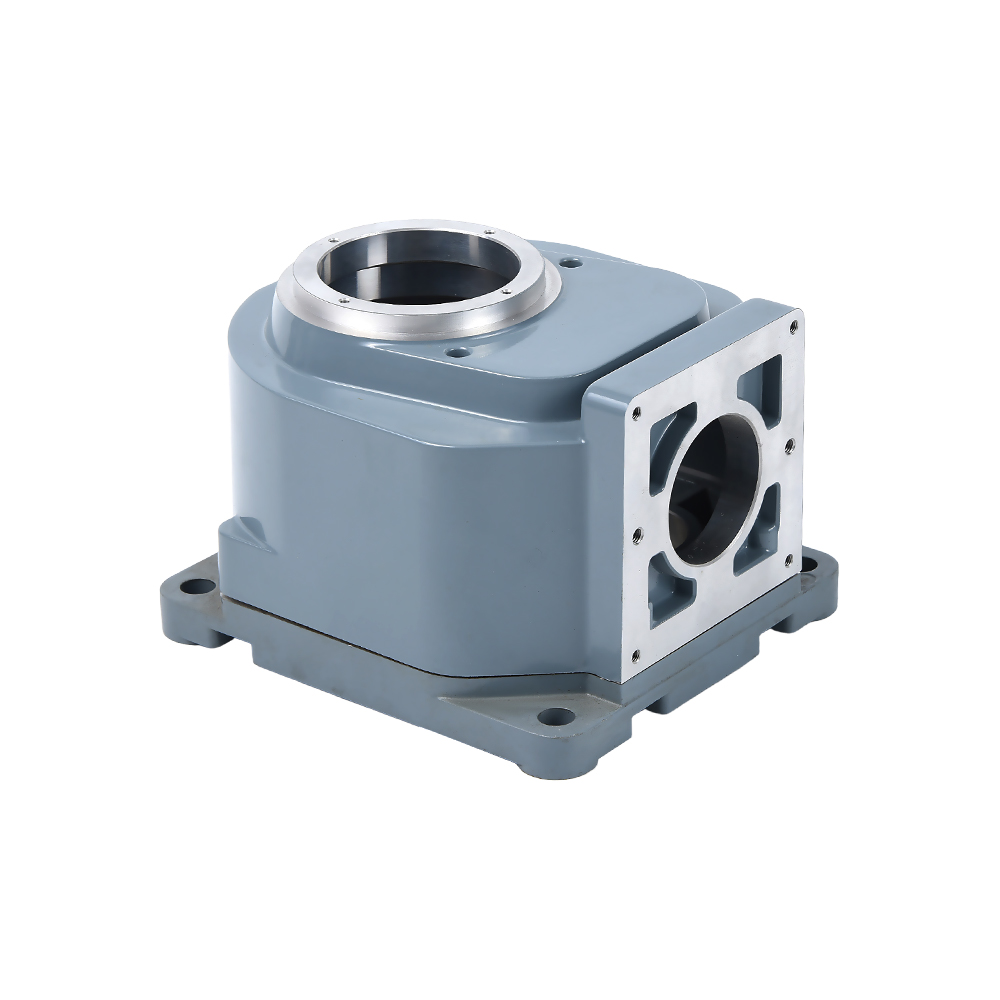
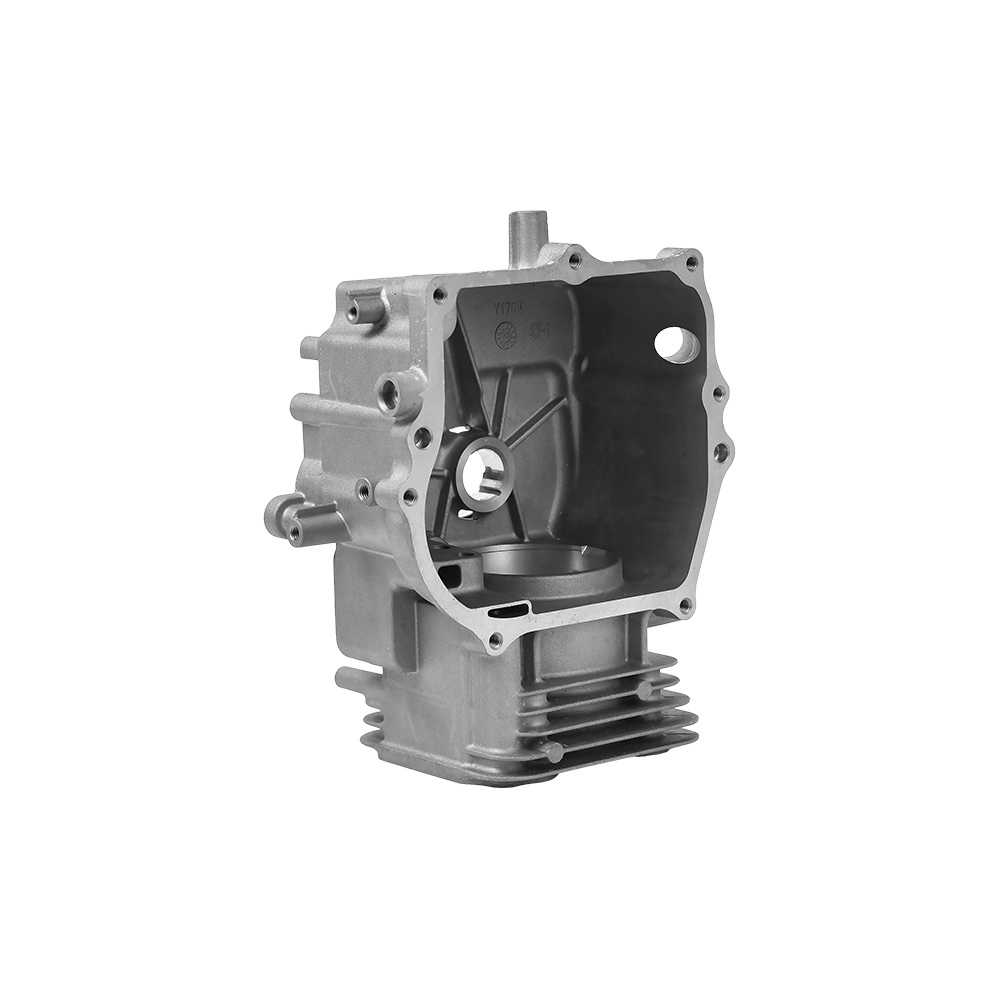
 Børsteløst motortilbehør, der kræver sekundær bearbejdning Motorhuse og endeskjolde er afhængige af trykstøbning til tynde vægge og komplekse finnedetaljer, men har brug for præcis bearbejdning til boringrundhed og statorsamlingsoverflader, efter samme logik som gearkassehuse. Se produkt →
Elektromotorkomponenter følger samme logik. Motorhuse, endeskjolde og børsteløst motortilbehør har brug for præcis boring, god termisk overensstemmelse og en ren overflade til statorsamlingen. Støbematricen giver tynde vægge og komplekse finnedetaljer; sekundær bearbejdning skaber de endelige lokaliseringsfunktioner.
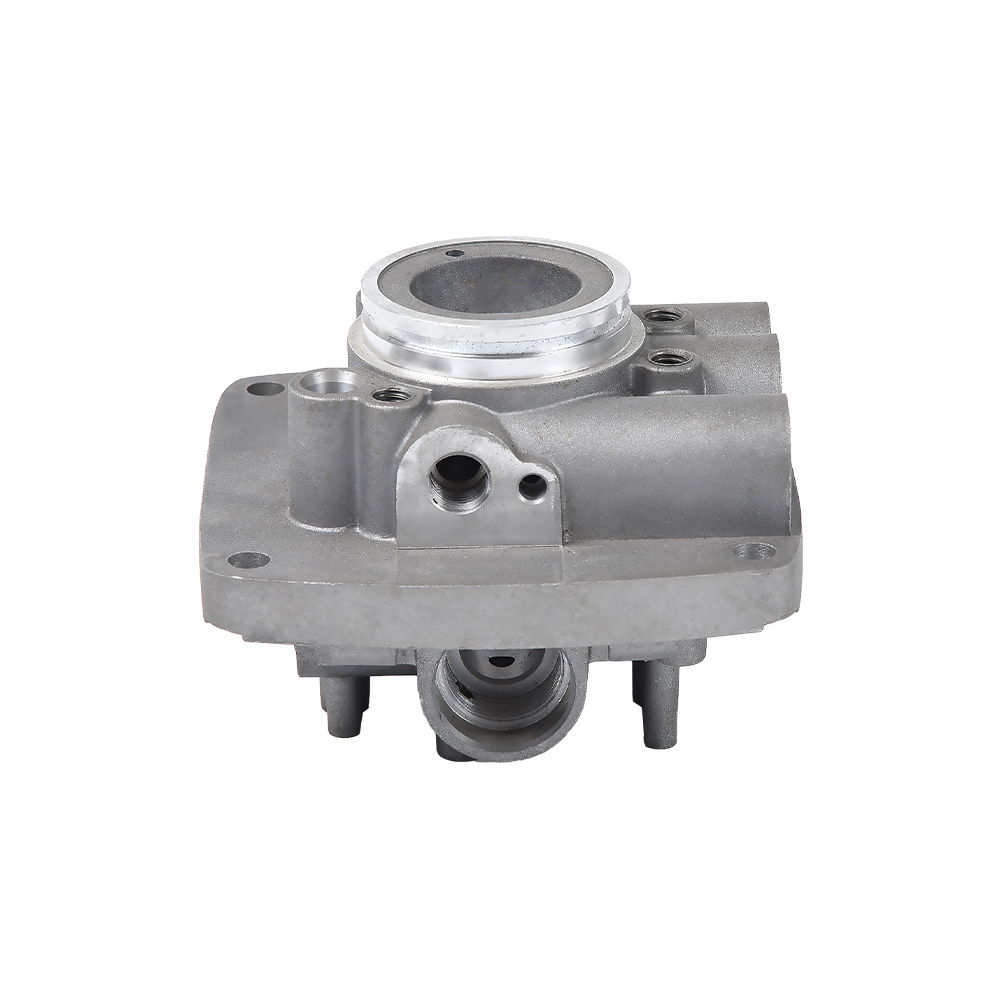
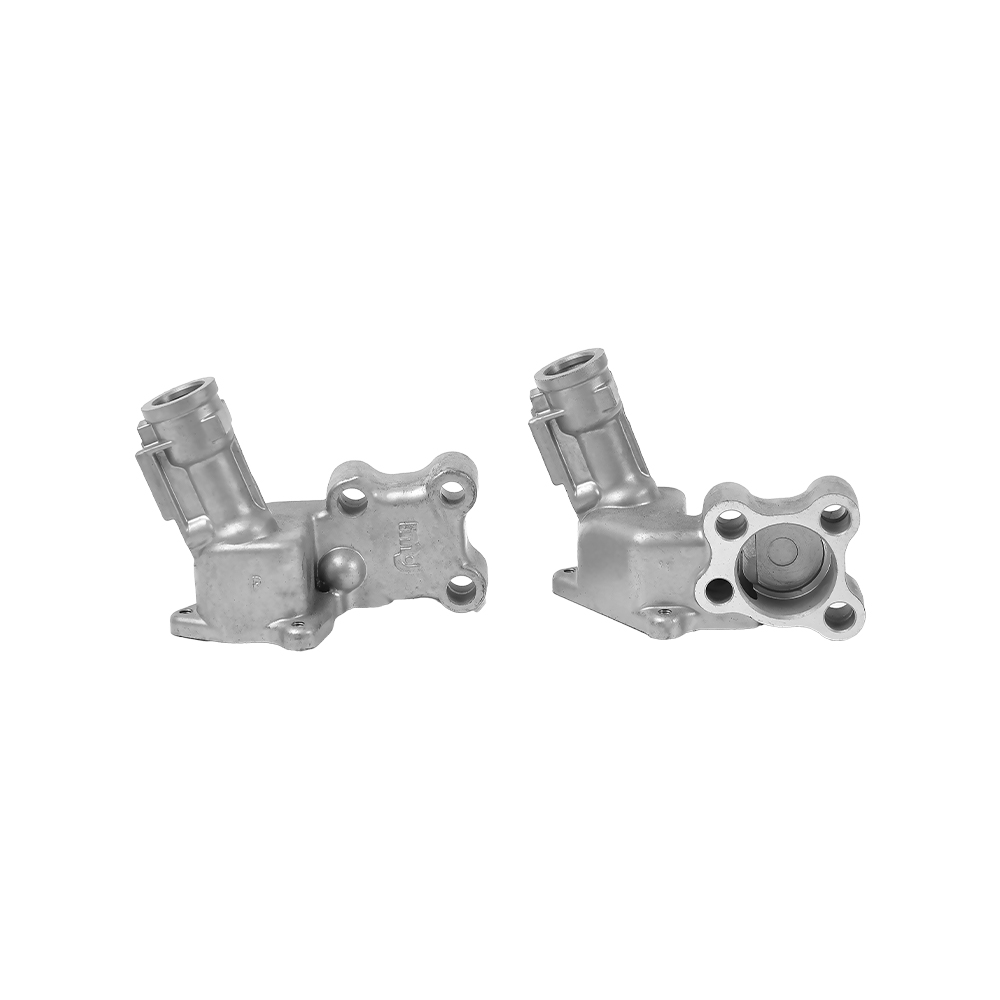
 Hydraulisk ventil til trykstøbning af aluminium med integreret bearbejdning Hydrauliske ventilhuse drager fordel af intern trykstøbning og CNC-bearbejdning for at sikre tryktætte vægge og nøjagtige ventilboringer, portgevind og tætningsflader, samtidig med at de muliggør hurtigere dimensionsfeedback til matricehulrummet. Se produkt →
Hydrauliske ventilhuse drager fordel af integreret støbning og bearbejdning af en anden grund. Matricen sikrer tryktætte vægge og indvendig passagegeometri, mens CNC-bearbejdning bringer ventilboringen, portgevindene og tætningsfladerne til deres endelige dimensioner. En leverandør, der kan gøre begge dele internt, har en kortere kommunikationsløkke, når dimensionsfeedback peger tilbage til matricehulrummet.
Fra et køberperspektiv er det praktiske spørgsmål ikke, om leverandøren har et CNC-værksted. Det gør næsten alle. Det vigtigere spørgsmål er, om det samme hold ejer formen, støbeparametrene og bearbejdningsarmaturer. Når alle tre er i et anlæg, løses problemer ved deres kilde i stedet for at blive sendt frem og tilbage mellem underleverandører.
Spørgsmål at stille en trykstøbningsleverandør, før du godkender værktøj
Værktøjstilbud er nemmere at sammenligne, når begge leverandører besvarer det samme sæt tekniske spørgsmål. Brug nedenstående liste som udgangspunkt. Det dækker den information, der er nødvendig for at sammenligne matricekvalitet, ikke kun matricepris.
- Hvilken stålkvalitet, varmebehandling og overfladebelægning vil matricen bruge? Svaret bør være specifikt, såsom H13 vakuumhærdet plus nitrering, ikke blot "stål".
- Vil du køre form-flow-simulering, før du skærer stål? Simuleringsrapporter viser det forventede fyldningsmønster, luftfælder og størkningsadfærd. Bed om at se rapporten.
- Hvor mange hulrum er inkluderet i den angivne matricepris? En pris for en matrice med enkelt kavitet kan ikke sammenlignes med en for en matrice med to kaviteter uden at justere ydelsen pr. del.
- Hvilken dimensionel tolerance vil støbningen holde før bearbejdning? Dette afslører, om leverandøren forstår sammenhængen mellem matricens tilstand og dimensionsdrift.
- Hvor mange prøveskud er inkluderet? Prøveudtagningsomkostninger og antallet af prøver er en del af værktøjsaftalen.
- Hvad er den forventede levetid for matricen, og hvilken vedligeholdelsesplan anbefaler du? Matricens levetid påvirker de langsigtede omkostninger pr. del, ikke den oprindelige værktøjspris.
- Vil den samme fabrik udføre CNC-efterbehandlingen efter støbning? Intern støbning plus bearbejdning reducerer overførselsrisikoen og holder toleranceejerskabet ét sted.
- Hvilke matricereparationer er dækket af tilbudsgarantien, og for hvor mange skud? Dette forhindrer en billig matrice i at blive dyr efter de første tusinde dele.
Svarene på disse spørgsmål betyder mere end den polerede salgstale. En leverandør, der giver klare, ærlige tekniske svar i værktøjsfasen, er meget mere tilbøjelige til at opføre sig på samme måde under masseproduktion.
Ofte stillede spørgsmål om støbeforme i aluminium
Hvad er forskellen mellem en matrice og en form?
En form er en generisk betegnelse for en hul form, der bruges til at forme materiale. En matrice er et specifikt værktøj, der bruges til trykstøbning: den arbejder under meget højt indsprøjtningstryk, har bevægelige dele som glider og ejektorer og cykler meget hurtigere end en typisk sandform. Ved trykstøbning af aluminium er ordet matrice det korrekte udtryk.
Hvor mange skud kan du få fra en aluminiumsstøbematrice?
Med H13 stål og korrekt vedligeholdelse holder en produktionsmatrice til aluminiumsdele typisk mellem 100.000 og 200.000 skud. ESR-stål af højere kvalitet og beskyttede overfladebehandlinger kan skubbe dette mod den øvre ende. Matricegeometriens kompleksitet og legeringen, der støbes, er de to største variabler.
Hvilken stålkvalitet er bedst til en trykstøbning af aluminium?
H13 er industristandarden for fremstilling af aluminiumsmatricer. Det giver en god balance mellem hårdhed, sejhed og modstand mod termisk træthed. H11 kan vælges til meget komplekse kerner, der kræver mere sejhed, mens premium H13 ESR-kvaliteter bruges til langsigtede projekter, hvor højere værktøjsomkostninger er begrundet i lavere omkostninger pr. del.
Kan en matrice bruges til at lave flere forskellige dele?
Ikke med et enkelt fast hulrum. En matrice skaber en kavitetsgeometri, selvom udskiftelige indsatser kan tillade en familie af lignende dele, der bruger den samme matricebase. Hver ændring i delform kræver en ændring i hulrumsgeometri, løberlayout eller begge dele. Forvent ikke, at en enkelt matrice dækker helt forskellige deledesigns.
Reducerer en matrice med flere hulrum prisen pr. del?
Ja, fordi der kommer flere dele ud af samme maskincyklus. Men selve matricen koster mere, opsætningen bliver mere kompleks, og en defekt i et hulrum kan forstyrre hele værktøjet. Multi-cavity matricer er det rigtige valg, når det årlige volumen er højt, og delens design er stabilt.
Hvorfor vises porøsitet, selv når matricen er ny?
Porøsitet i aluminiumsstøbegods kommer normalt fra indespærret gas eller krympning under størkning. Matricen styrer dette gennem udluftning, overløbsplacering, portdesign og køleledningslayout. Hvis matricedesignet er korrekt, men porøsiteten stadig vises, kan procesparametrene være uden for det anbefalede vindue.
Skal trykstøbte aluminiumsdele altid bearbejdes efter støbning?
Det gør de fleste funktionelle dele. Matricen skaber en næsten-net-form, men boringer, tætningsflader, gevind og snævre tolerancer kræver CNC-bearbejdning. En leverandør med både trykstøbe- og bearbejdningsevne kan holde tolerancerne under ét tag og reducere transport- og håndteringsskader.
Hvor lang tid tager det at bygge en støbeform af aluminium?
For en matrice med medium kompleksitet er en typisk gennemløbstid seks til tolv uger, afhængigt af hulrumsdybde, antal objektglas, og om form-flow-simulering er inkluderet. Prøveudtagnings- og godkendelsesfasen tilføjer flere uger. Hvis en leverandør lover en meget kort leveringstid, så spørg, hvor mange timers designvalidering der er inkluderet.
Hvad er varmetjek, og hvorfor betyder det noget?
Varmekontrol er netværket af fine revner, der opstår på matricens overflade efter gentagne opvarmnings- og afkølingscyklusser. Det overfører mærker til støbningen, øger risikoen for lodning og fremtvinger til sidst en matricereparation. God matricekøling og en ordentlig stålspecifikation forsinker starten af varmetjek.
En aluminiumsstøbematrice er ikke en vare, man køber én gang og glemmer. Det er et præcisionsværktøj, der bestemmer din delkvalitet, din produktionsstabilitet og dine langsigtede enhedsomkostninger. Sammenlign stålkvaliteten, køledesignet, antallet af hulrum og vedligeholdelsesplanen, før du sammenligner prisen. Når matricen er designet og bygget korrekt, har støbeprocessen en chance for at køre problemfrit; når terningen er svækket for at spare penge, betaler hver efterfølgende batch for det.
Hvis du vurderer en leverandør til et aluminiumsstøbeprojekt, skal du inkludere værktøjsspecifikationen i din tilbudsproces og kontakte vores team direkte for at diskutere et matricedesign, der matcher både din dels geometri og dit produktionsvolumen.