 SPROG

Hjem / Nyheder / Industri -nyheder / Valg af leverandører til trykstøbning af aluminium: Nøglekriterier, omkostninger og røde flag
En enkelt porøsitetsklynge i et transmissionshus kan stoppe et samlebånd i en uge. Det er grunden til, at leverandører af trykstøbning af aluminium aldrig vælges alene ud fra prisen. De er valgt på repeterbarhed, proceskontrol og evnen til at levere færdige dele, der passer uden overraskelser.
Det direkte svar på, hvordan man vælger en leverandør af trykstøbning af aluminium, er at evaluere fem områder i rækkefølge: støbeproceskapacitet, intern sekundær bearbejdning, inspektions- og målerutiner, ingeniørkommunikation og omkostningsgennemsigtighed. En leverandør, der scorer godt i alle fem, vil holde dit projekt forudsigeligt. En leverandør, der kun er stærk i en eller to, vil i sidste ende generere omarbejde, forsinkelser eller feltfejl.
Siden 2010 har Ningbo Beilun Youyuan Machinery Manufacturing kombineret trykstøbning, CNC-bearbejdning og værktøj i én facilitet. Vejledningen nedenfor afspejler, hvad vi ser, når købere sammenligner os med andre trykstøbningsleverandører af aluminium, og det er den ramme, vi anbefaler alle at anvende, inden de sender en tegning til tilbud.
Hvad adskiller en dygtig aluminiumsstøbningsleverandør fra en mismatch
Start med maskinerne. Aluminiumslegeringer støbes på koldkammermaskiner, fordi de angriber varmtkammerindsprøjtningssystemet. Låsekraften, målt i tons, definerer det maksimale projicerede areal og dermed den praktiske ramme for din del. En typisk leverandør af specialkomponenter driver presser fra 180 tons til 1.600 tons, med større maskiner reserveret til store huse såsom motorrammer og transmissionskasser.
Overmatch ikke maskinen med delen. Hvis en leverandør kører en 2.000-tons presse, men ikke mindre udstyr, vil dit 200-grams hus blive tilbudt med ineffektiv overhead. Det rigtige match er en maskinserie, der passer til din delfamilie med en vis fleksibilitet til senere designændringer.
| Kontrolpunkt | Hvad det fortæller dig | Hvad skal man spørge |
|---|---|---|
| Maskintonnageområde | Maksimal delstørrelse og projiceret område matricen kan håndtere | Hvilken presse vil køre denne del, og hvad er dens låsekraft? |
| Intern værktøjssupport | Reparationshastighed og vedligeholdelseskonsistens over produktionslevetiden | Vedligeholder og reparerer du matricer inde i dit eget anlæg? |
| Legering erfaring | Egnethed af mekaniske og korrosionsegenskaber til din anvendelse | Hvilke legeringer kører du oftest, og hvorfor til disse applikationer? |
| Procesdatadisciplin | Om leverandøren måler og kontrollerer gentagelige støbeforhold | Kan du dele sidste kvartals interne afvisningsprocent med en opdeling efter defekttype? |
Skalaen former også oplevelsen. Et mellemstort anlæg med omkring 10 millioner CNY i anlægsaktiver og 30 millioner CNY i årlig produktion, som er den omtrentlige skala af vores egen drift, kan producere specialfremstillede komponenter fra 0,05 kg til 15 kg pr. styk uden det mindste ordretryk fra en industrikoncern. For konstruerede dele betyder dette størrelsesområde normalt hurtigere tilbud, kortere kommandoveje og mere direkte svar fra de mennesker, der rent faktisk kører maskinerne.
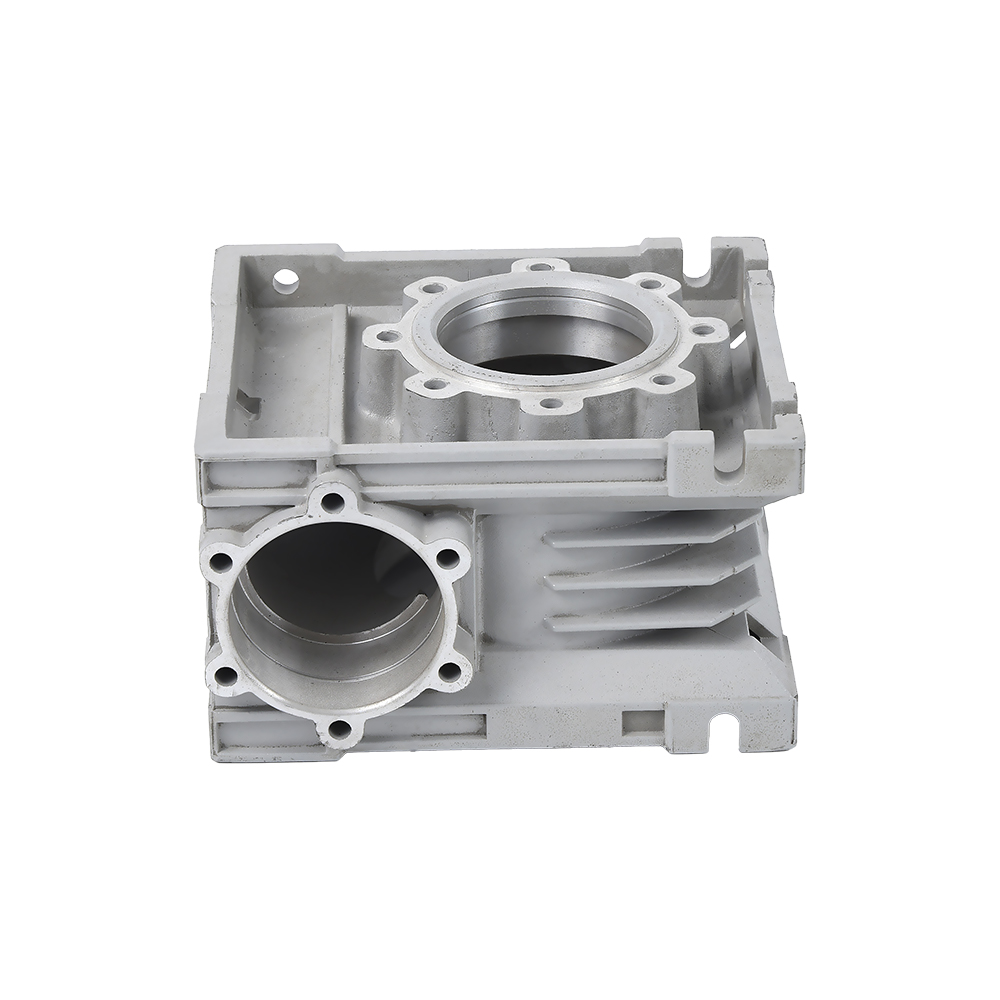
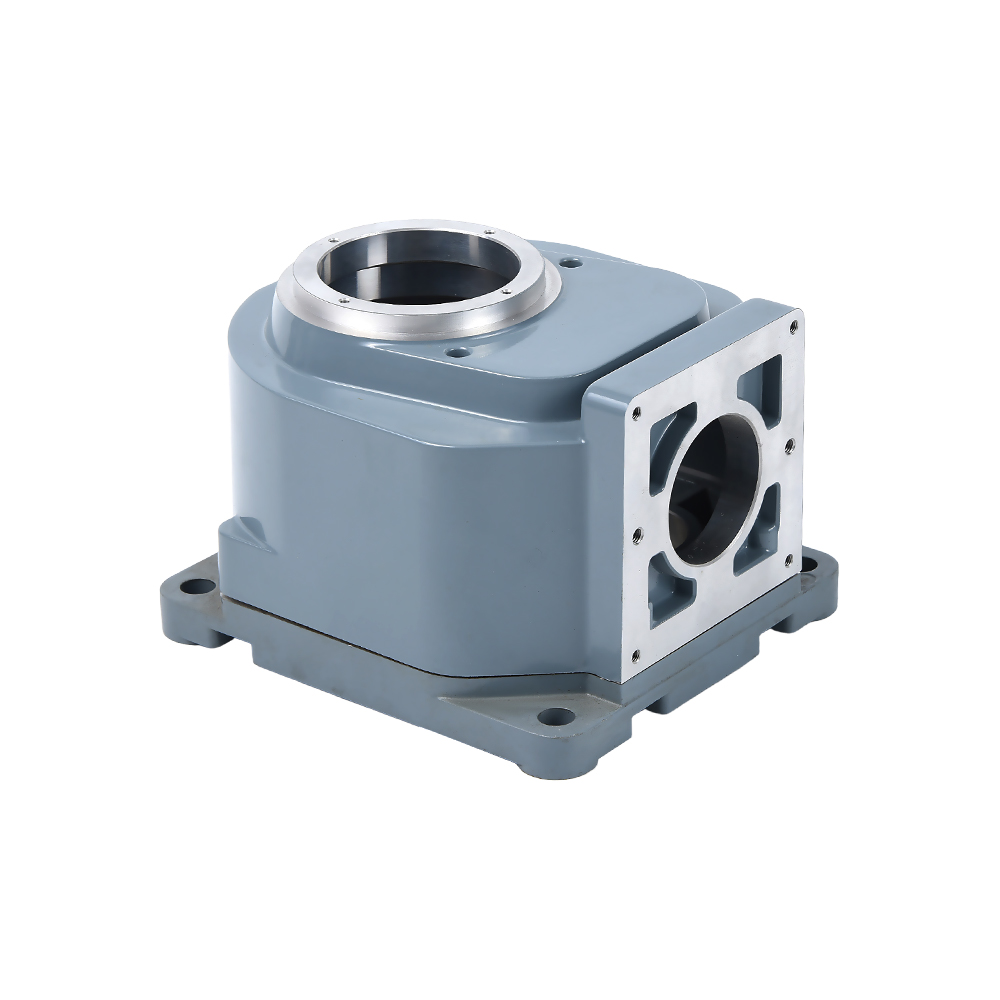
Produktmixet fortæller dig også noget. En leverandør, der oplister motordele, transmissionshuse, hydrauliske ventilhuse og motorhuse, har spredt sin værktøjs- og procesviden på tværs af udfordrende geometrier. Denne mangfoldighed forbedrer problemløsningen på din egen komponent.
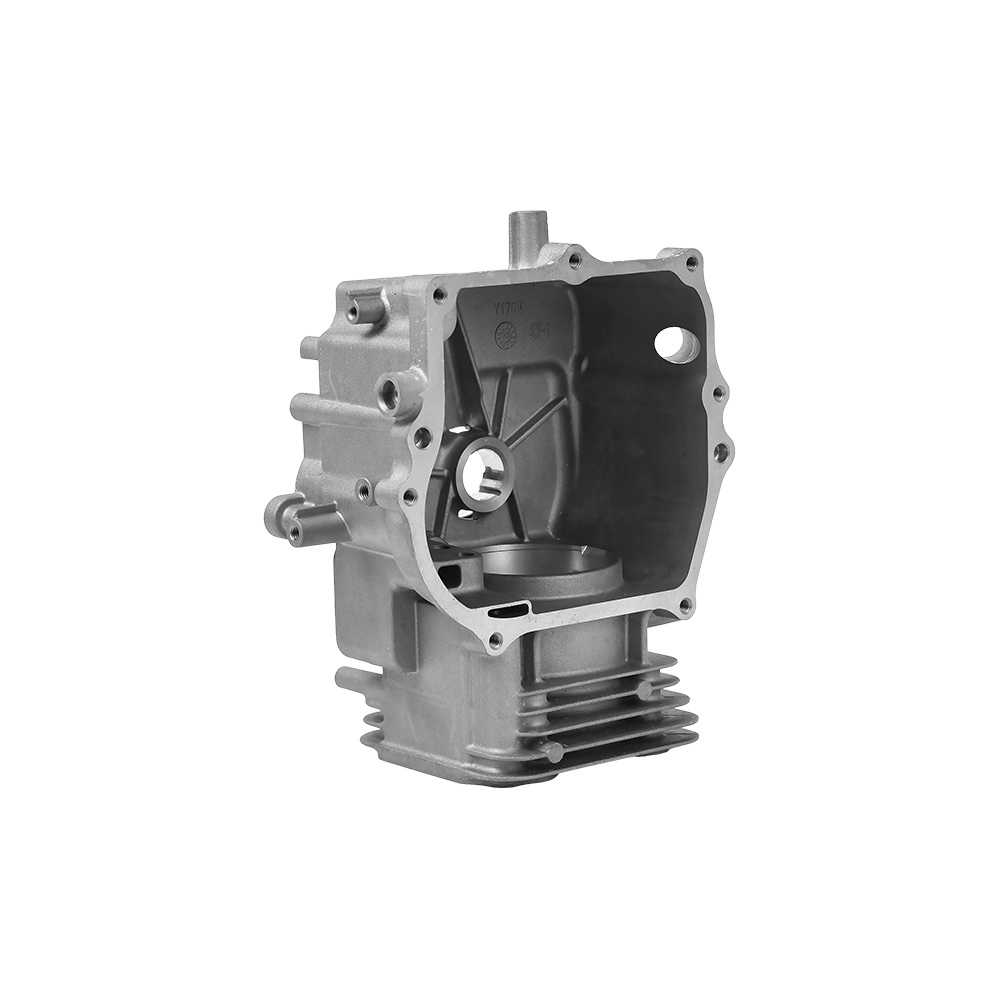
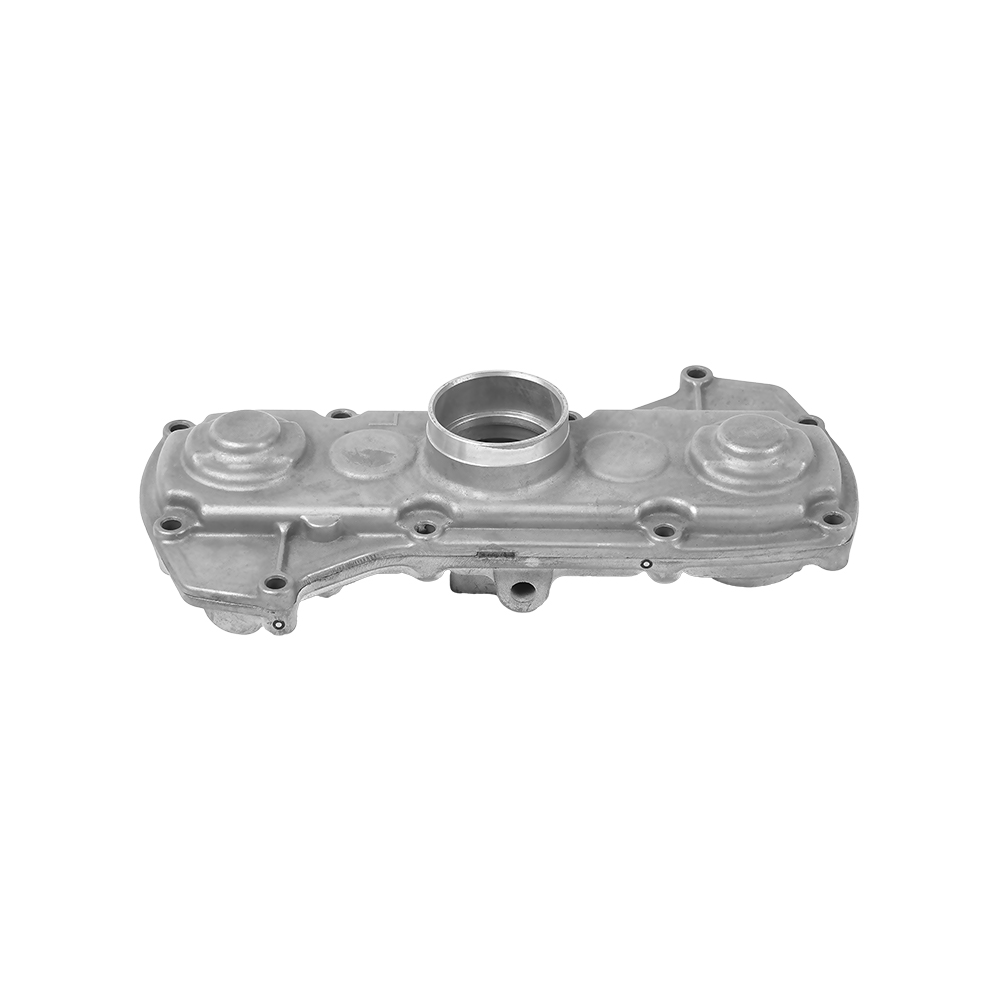
 Automotorcylinderdele i aluminium til komplekse støbegods Denne produktlinje demonstrerer leverandørekspertise inden for højtryksstøbning til tyndvæggede, komplekse motorkomponenter, hvilket understøtter skalerbarhed og geometridiversitet, der er afgørende for pålidelig indkøb. Se produkt →
Højt tryk vs lavt tryk: Vælg processen før leverandøren
Det vigtigste tekniske filter er støbeprocessen. Højtryksstøbning (HPDC) sprøjter smeltet aluminium ind i en stålmatrice ved høj hastighed, hvilket producerer tyndvæggede komplekse dele i cyklustider på omkring 30 til 90 sekunder. HPDC er grunden til, at motorcykelkrumtaphuse og gearkassehuse til biler kan fremstilles i skala. Afvejningen er en moderat risiko for gasporøsitet, så dele, der skal holde tryk, skal ofte imprægneres eller en anden proces.
Lavtryksstøbning (LPDC) fylder matricen nedefra under kontrolleret gastryk. Den langsommere, roligere fyldning producerer tættere metal med langt færre gasindeslutninger. LPDC er standardvalget til strukturelle beslag, topstykker og andre komponenter, der skal være tryktætte eller varmebehandlede. Cyklustider løber fra to minutter op til ti minutter, hvorfor LPDC har en tendens til at være forbeholdt dele, hvor mekanisk soliditet opvejer cyklusøkonomi.
| Faktor | Højtryksstøbning | Lavtryks trykstøbning |
|---|---|---|
| Cyklus tid | 30 til 90 sekunder | 2 til 10 minutter |
| Typisk vægtykkelse | 1,5 til 4 mm | 3 til 8 mm |
| Porøsitetsrisiko | Moderat | Lav |
| Tryktæthed | Kræver ofte imprægnering | Naturlig tæt |
| Egner sig bedst til | Højvolumen komplekse huse | Strukturelle og bærende dele |
For et bredere overblik over, hvorfor aluminiumsstøbning slår andre fremstillingsruter for mange komponenter, læs vores oversigt over fordele ved trykstøbning af aluminium . Den korte version: aluminium tilbyder et fremragende styrke-til-vægt-forhold, høj termisk ledningsevne og evnen til at integrere flere funktioner i én støbning.
Hvis din del bærer strukturel belastning eller skal forsegle væske eller gas, så spørg specifikt, om leverandøren anbefaler HPDC, LPDC eller en hybrid tilgang. En leverandør, der giver dig det samme processvar for hver forespørgsel, har normalt kun én proces at sælge, hvilket er et rødt flag i sig selv.
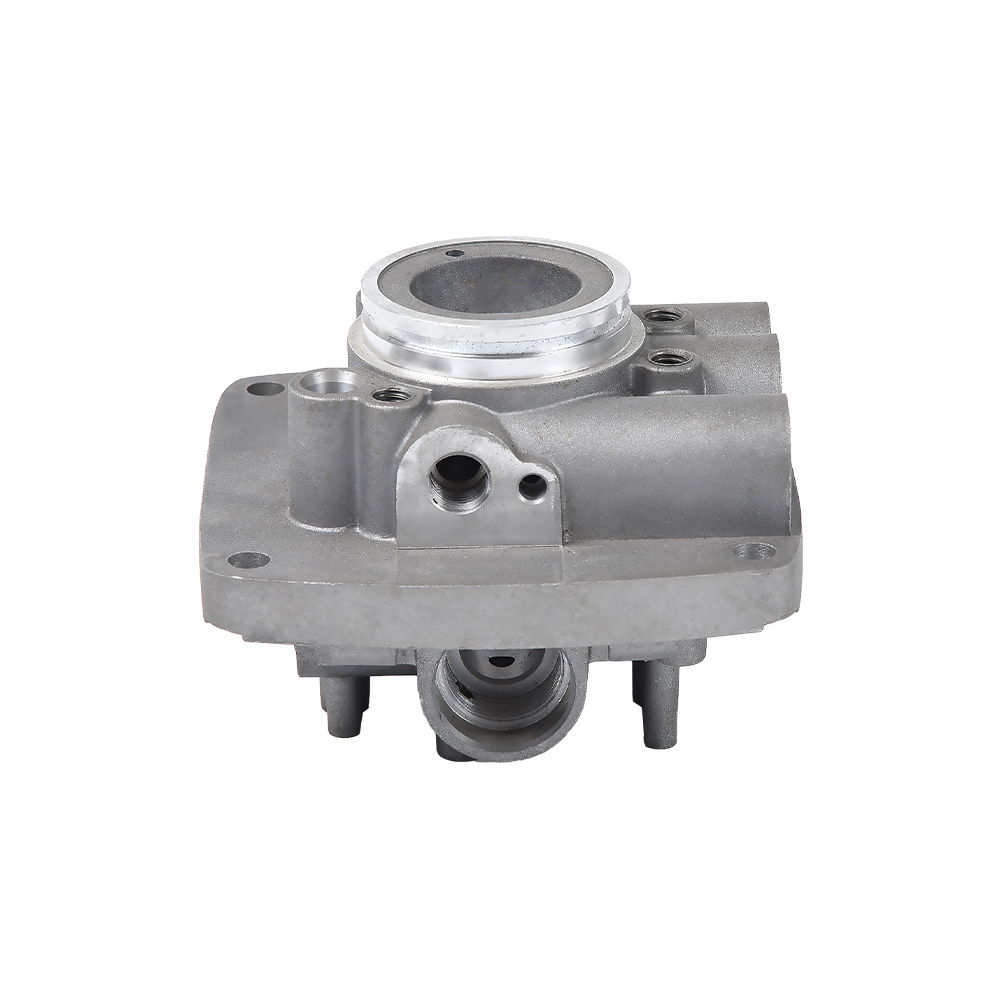
 Automobilcylinder-karosseridele, der kræver snævre tolerancer Til strukturelle eller forseglede cylinderkroppe tilbyder denne leverandør støbegods, der opfylder lineære tolerancer på ±0,10–0,30 mm, med CNC-bearbejdning for kritiske funktioner – en nøglefunktion til at verificere internt. Se produkt →
Bearbejdning og efterbehandling: Hvor den reelle tolerance er bestemt
Trykstøbning alene holder lineære dimensioner på ca. /-0,10 til /-0,30 mm afhængigt af delens størrelse og funktionsorientering. Tætningsflader, lejesæder og monteringshuller kræver strammere kontrol, typisk /-0,02 til /-0,05 mm. De tal er kun opnåelige med CNC-bearbejdning, og det kritiske indkøbsspørgsmål er, om støbeleverandøren også udfører den bearbejdning under samme tag.
Når bearbejdning er outsourcet, deler støbeværket og bearbejdningsværkstedet intet måledatum og intet enkelt ansvarspunkt. Transportskader, opsætningsdrift og fejljustering af tidsplanen bliver dit problem. Når støbning og bearbejdning sker i samme anlæg, refererer de bearbejdede funktioner direkte til støbedatumet, og et team ejer det dimensionelle resultat fra smeltning til færdig del.
- Bearbejdede boringer og tætningsflader: /-0,02 til /-0,05 mm typisk.
- Støbte mål: /-0,10 til /-0,30 mm, afhængigt af skærelinjen.
- Fladhed på bearbejdede monteringsflader: 0,05 mm over 100 mm er opnåelig.
- Overfladeruhed på bearbejdede flader: Ra 1,6 til Ra 3,2 mikrometer, med Ra 0,8 mikrometer tilgængelig til tætningsområder.
Afslutning er anden halvdel af beslutningen. Støbte aluminiumsoverflader er funktionelle, men ser porøst ud, og oxidation gør metallet mørkere med tiden. De mest almindelige efterbehandlingsveje er pulverlakering for korrosionsbeskyttelse og udseende, anodisering for et hårdt slidbestandigt lag og perleblæsning for en ensartet mat tekstur. Du bør spørge, hvilken overfladebehandling leverandøren anvender rutinemæssigt, fordi behandlinger interagerer med legeringen og med støbehudens kvalitet.
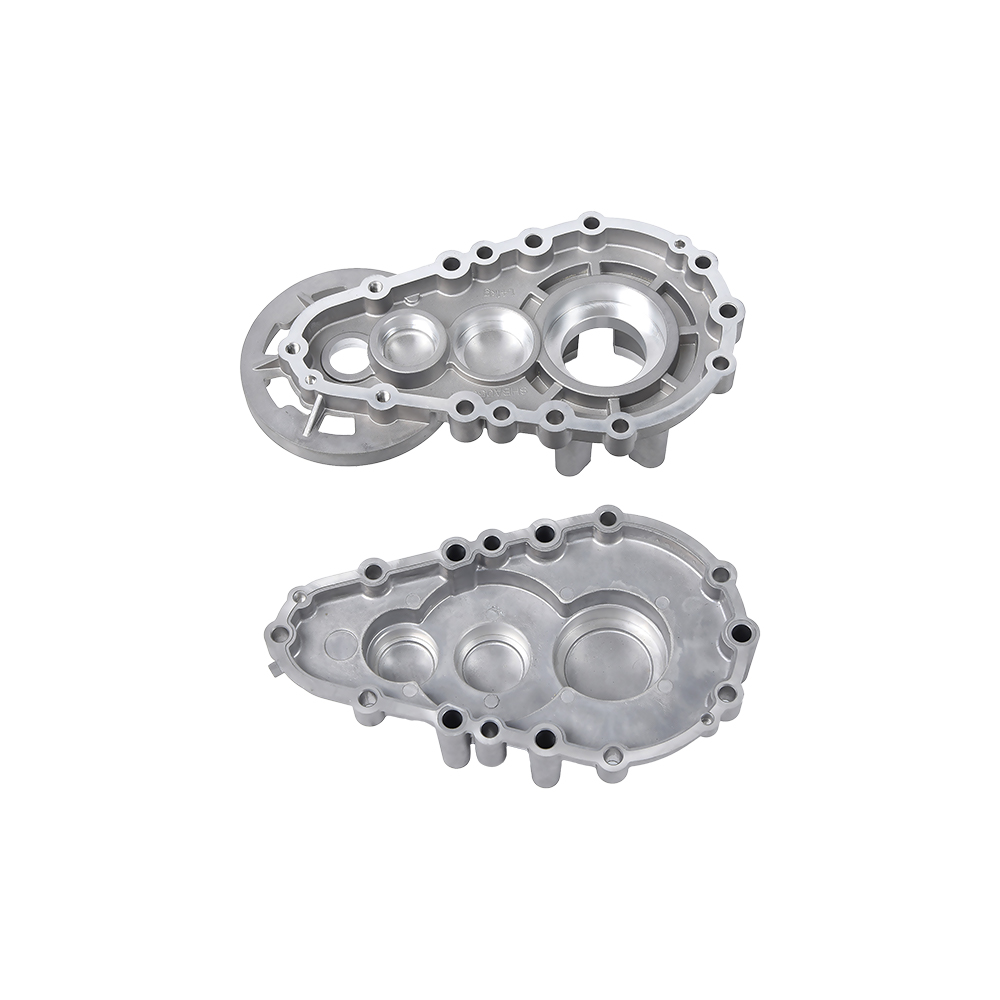
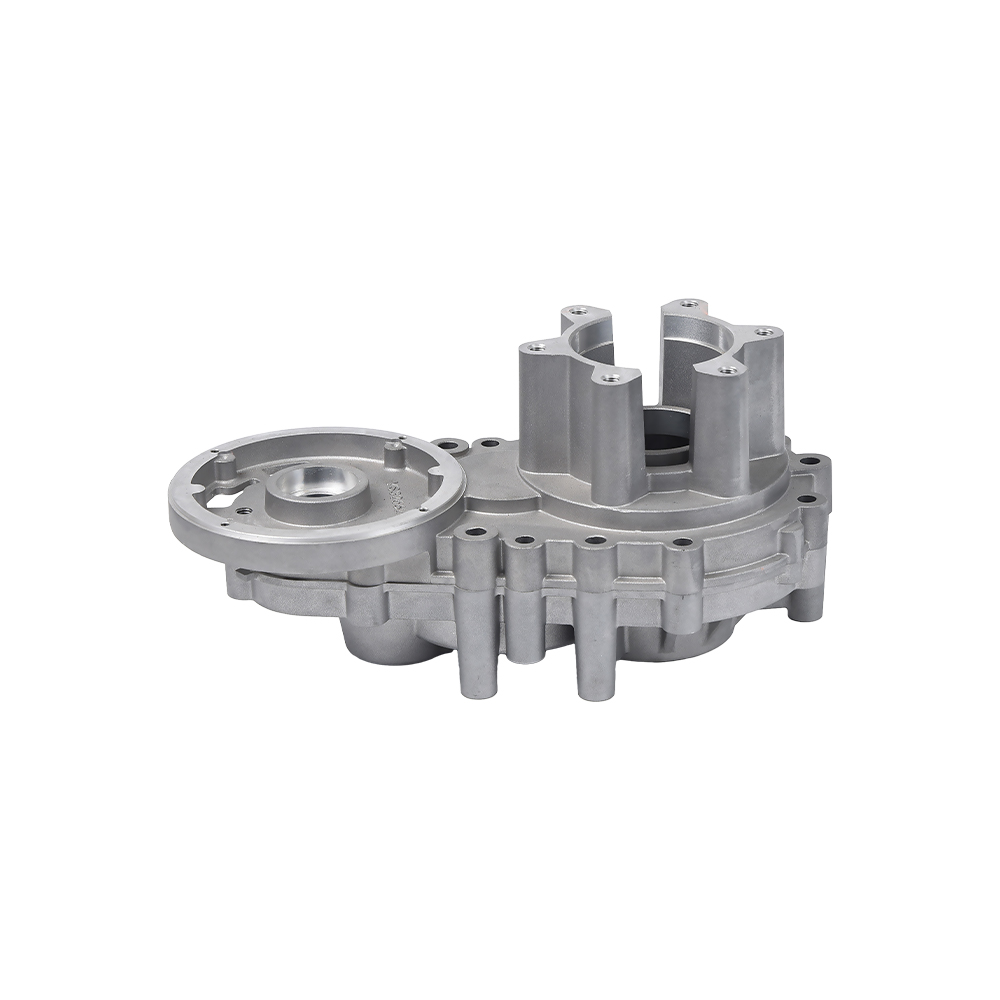
 Gearkassehus i trykstøbt aluminium for holdbarhed Dette gearkassehus, der kan anvendes til motorcykelkrumtaphuse og reduktionsgearer, nyder godt af passende overfladebehandlinger som pulverlakering eller anodisering, understøttet af påkrævet dokumentation for importoverholdelse. Se produkt →
Sådan verificerer du leverandørkvalitet uden et fabriksbesøg
For de fleste importkøbere sker den første fysiske kontakt med en støbning, når kartonen åbner. Dokumentation er derfor dit primære verifikationsinstrument. Enhver seriøs leverandør af trykstøbning af aluminium vil uden tøven levere følgende.
- Første artikelinspektionsrapporter, der indeholder CMM-data målt i forhold til din tegning, ikke i forhold til en leverandørgenereret reference.
- Procesparameterregistreringer for den første artikelkørsel, inklusive injektionstryk, stempelhastighed og smeltetemperatur.
- Materialeanalysedokumentation, der bekræfter legeringskvaliteten og den kemiske sammensætning af hver smeltebatch.
- Batch-sporbarhed, der forbinder råmateriale, ovn, matrice, maskine og operatør for hver forsendelse.
- Lækage- eller tryktestrapporter for huse, ventilhuse og enhver komponent med interne kanaler.
Dokumentation er dog kun halvdelen af verifikationen. Den anden halvdel er responskvalitet. Når du sender en tegning til gennemgang, skal du måle, hvor lang tid det tager leverandøren at identificere potentielle støbeproblemer. En dygtig leverandør vil pege på skarpe indvendige hjørner, der begrænser metalflow, dybe ribber, der fanger luft, eller ujævne vægsektioner, der forårsager differentiel køling. Hvis det første svar kun er en pris, har leverandøren ikke studeret din del.
Hvad driver prisen på dele til trykstøbning af aluminium
Prisen du betaler er ikke for metal. Det er for teknikken låst inde i metallet. For en typisk brugerdefineret komponent repræsenterer værktøj 20 til 30 procent af de oprindelige projektomkostninger, og bearbejdning tilføjer sædvanligvis 30 til 50 procent til prisen på den støbte del. At forstå vægten af hver omkostningsdriver forhindrer både overbetaling og overspecificering.
| Cost driver | Typisk påvirkning | Hvad skal gennemgås |
|---|---|---|
| Værktøj (matrice) | 20 til 30 procent af første projektinvestering | Antal objektglas og kerner; forventede liv |
| Valg af legering | Materialeomkostninger varierer med legeringskvalitet | ADC12 / A380 / A356 valg mod mekaniske behov |
| Vægtykkelse | Tynde vægge fremskynder cyklusser, men risikerer fyldningsfejl | En gennemgang af design-til-fremstilling kan reducere delmasse og omkostninger |
| Bearbejdningsindhold | Føjer 30 til 50 procent til prisen på støbte stykker | Kombiner flere funktioner i én bearbejdningsopsætning |
| Overflade finish | Anodisering og pulverlakering tilføjer tid og håndtering | Angiv kun den krævede karakter, ikke det kosmetiske maksimum |
| Ordrevolumen | Stykprisen falder, efterhånden som volumen spreder værktøj og opsætning | Bekræft den årlige mængde leverandøren bruger i tilbuddet |
Den største enkeltstående forhandlingshåndtag er støbe-bearbejdningsopdelingen. Hvis en funktion kan støbes i stedet for at bearbejde, slår cyklustidsbesparelsen normalt bearbejdningsomkostningerne. Derfor er design-til-produktion feedback det mest værdifulde, en leverandør kan give dig på tilbudsstadiet, før du forpligter dig til værktøj.
Røde flag at holde øje med hos leverandører af trykstøbning af aluminium
Nogle advarselsskilte vises først efter købsordren er afgivet. Det er de signaler, der er værd at opdage tidligere.
- Ingen intern bearbejdning. Du vil arve koordinationsrisiko mellem to uforbundne produktionsplaner.
- Vage afvisningstal. "Samlet skrot er under 3 procent" betyder intet, medmindre de angiver målekriterier og hvilke operationer der er inkluderet.
- Langsom eller overfladisk DFM-feedback. En leverandør, der ikke kan beskrive, hvordan din del vil fylde, afkøle og skubbe ud, har ikke udviklet den endnu.
- Ingen vedligeholdelsesplan for værktøj. Dies slid; uden planlagt vedligeholdelse opstår dimensionsforskydning efter et par tusinde skud.
- Garanterer umulige tolerancer. En leverandør, der citerer /-0,01 mm som støbt, er enten uerfaren eller planlægger at bearbejde enhver overflade. Begge vil blive opkrævet hos dig.
- Tilbyder én legering til alt. Aluminiumslegeringer adskiller sig i fluiditet, styrke, korrosionsadfærd og termisk ledningsevne. En-størrelse-pas-alle-rådgivning er kommerciel bekvemmelighed, ikke ingeniørmæssig vurdering.
Den leverandør, du ønsker, behandler din del som et teknisk problem, ikke som en linjepost.
Ansøgninger, hvor den rigtige leverandør betaler for sig selv
Trykstøbning af aluminium vinder sin plads overalt, hvor vægt, termisk styring og produktionsvolumen krydser hinanden. De stærkeste efterspørgselssignaler kommer fra nogle få veldefinerede sektorer.
Biler og nye energikøretøjer
Drivaggregathuse, vandpumper, oliepumper, transmissionshuse og elektriske motorhuse er alle trykstøbte aluminiumsstykker. I nye energikøretøjer udvides kølekredsløbet dramatisk; varmeafledningsplader og pumpehuse formerer sig pr. køretøj. Disse dele kombinerer tynde vægge med tryktætte krav, hvilket netop er den udfordring, der adskiller erfarne leverandører fra resten.
Motorcykel og lille strømudstyr
Motorcykelkrumtaphuse og transmissionskasser skal modstå vibrationer, understøtte krumtapakselbelastninger og holde olie inde ved driftstemperatur. Vægsektioner er tynde, og matricedesignet skal klare både fyldning og afkøling præcist. En leverandør, der har produceret disse dele i årevis, har løst problemer, som generiske bearbejdningsværksteder aldrig har mødt.
Industriel hydraulik og pneumatik
Ventilhuse, pumpehuse og aktuatorkomponenter skal holde interne kanaler på arbejdstryk uden lækager. Trykstøbning producerer disse kanalgeometrier økonomisk, men kravet til tryktest tvinger streng proceskontrol. Leverandører med erfaring med hydrauliske komponenter forstår forskellen mellem et hulrum, der er kosmetisk, og et hulrum, der er katastrofalt.
Landbrugsmaskiner
Risomplantere og mikrofræsere kører i snavs, fugt og vibrationer. Gearkasser og konstruktionsdele støbt af aluminium holder maskinen let nok til at håndtere, mens den overlever markforhold. Tolerancestakken skal forblive stabil på tværs af lange produktionsserier, fordi en landmand ikke kan sætte sæsonen på pause for en reservedel.
På tværs af disse applikationer er fællesnævneren den samme: delen er kun så god som den proces, der producerede den.
Ofte stillede spørgsmål om leverandører af trykstøbning af aluminium
Hvad er forskellen mellem leverandører, der tilbyder højtryks- og lavtryksprocesser?
Højtryksstøbning bruger hurtig indsprøjtning til at producere tyndvæggede komplekse dele ved cyklustider på 30 til 90 sekunder. Lavtryksstøbning fylder matricen langsomt nedefra, hvilket giver tættere, tryktætte støbegods med tykkere vægge. Det rigtige valg afhænger af delfunktionen, de mekaniske krav og det årlige volumen.
Hvad er en realistisk leveringstid for et specialfremstillet aluminiumsstøbeprojekt?
Værktøjsbehandling tager typisk 4 til 8 uger, og de første artikler følger 2 til 4 uger efter værktøjsgodkendelse. Produktionstiden for gentagne ordrer er normalt 2 til 4 uger, afhængigt af maskinens tilgængelighed, volumen og efterbehandlingskrav. Disse tal skifter med matricens kompleksitet og leverandørens ordrebog, så bed om en klar tidslinje pr. fase, før du afgiver ordren.
Hvilke tolerancer kan trykstøbning af aluminium opnå?
Støbte dimensioner holder typisk /-0,10 til /-0,30 mm. CNC-bearbejdede funktioner når /-0,02 til /-0,05 mm, og tætningsflader kan holdes til Ra 0,8 mikrometer overfladefinish. Design tegningen, så kritiske dimensioner sidder på bearbejdede elementer i stedet for som støbte overflader.
Hvilke legeringer arbejder leverandører af trykstøbning af aluminium normalt med?
ADC12 og A380 er de mest almindelige legeringer til generelle formål på grund af deres flydeevne, styrke og bearbejdelighed. A356 anvendes, hvor duktilitet og varmebehandling er påkrævet. Leverandører bør anbefale legeringen baseret på driftsmiljøet, ikke kun på tilgængelighed.
Hvilken ordremængde gør trykstøbning af aluminium økonomisk?
Højtryksstøbning bliver økonomisk ved ca. 5.000 dele om året og derover, fordi værktøjsomkostningerne er spredt over volumen. Lavtryksstøbning kan arbejde med mindre volumener på 1.000 til 2.000 dele om året for strukturelle komponenter. Under disse volumener kan alternative processer såsom gravitationsstøbning eller CNC-bearbejdning fra billet være mere praktiske.
Skal jeg vælge en leverandør, der udfører bearbejdning internt?
Ja, for enhver del med bearbejdede boringer, tætningsflader eller kritiske monteringsdimensioner. Intern bearbejdning giver leverandøren det fulde ansvar for datokonsistens, eliminerer transportskader og forkorter leveringstiden. Leverandøren kan også optimere støbe-bearbejdningsgrænsen for at reducere de samlede omkostninger.
Min del lækker i trykprøver. Kan en anden leverandør ordne dette?
Ofte, ja. Lækage kommer normalt fra porøsitet forårsaget af turbulent metalflow, utilstrækkelig udluftning eller forkert afkøling i matricen. En leverandør, der har erfaring med lavtryksstøbning eller vakuumassisteret højtryksstøbning, kan redesigne fyldningsstrategien for at producere en tæt støbning. Bed om lækagetestresultater fra den første artikelkørsel, ikke kun efter produktionsjustering.
En pålidelig leverandør af trykstøbning af aluminium er ikke den, der har den største maskinpark eller det laveste tilbud. Det er den, der forstår, hvordan din del er lavet, hvor den kan fejle, og hvordan man forhindrer den fejl, før terningen skæres.
Vores team hos Ningbo Beilun Youyuan Machinery Manufacturing har løst disse spørgsmål til bil-, motorcykel-, industri-, landbrugs- og nye energikomponenter siden 2010. Hvis du har en tegning, og du vil have en anden ingeniørudtalelse, før du forpligter dig til værktøj, send det til os via vores kontaktside . Du får en procesanbefaling, en DFM-gennemgang og et gennemsigtigt tilbud, der adskiller de omkostninger, du kan kontrollere, fra dem, du ikke kan.