 SPROG

Hjem / Nyheder / Industri -nyheder / Vejledning til aluminiumstøbemateriale: Valg af legeringer, egenskaber og trykstøbning
Tegningen lander på dit skrivebord med intet andet end "aluminium støbemateriale" skrevet i materialeblokken. Den sætning er ikke en specifikation; det er en kategori med meget forskellige grene. Det kompakte svar for de fleste købere er dette: til højtrykstrykstøbning vil ADC12 eller A380 løse de fleste hus-, beslag- og dækapplikationer. For strukturelle dele, der skal bøjes, absorbere stød eller bære belastninger efter svejsning, er A356 det sikreste udgangspunkt. Årsagen er ikke mærkepræference. Det er måden hver legering opfører sig under hurtig størkning, hvor meget duktilitet den kan levere, og hvad det koster at bearbejde og overfladebehandle efterfølgende. Denne guide gennemgår legeringerne, udvælgelseslogikken og de fejl, der opstår, når materialet vælges før processen.
Hvad er aluminiumstøbemateriale?
Rent aluminium er ikke et praktisk støbemateriale. Den har lav flydeevne, den oxiderer hurtigt, og dens støbningsstyrke er for lav til de fleste tekniske dele. Støbelegeringer er derfor bygget af aluminium plus bevidste tilføjelser, der ændrer smelteadfærden og de endelige mekaniske egenskaber.
Silicium er den dominerende tilsætning. En aluminiumslegering med 7-12 % silicium flyder let ind i tynde sektioner, krymper mindre, mens den størkner, og modstår varm rivning. Kobber tilføjer støbt styrke og får materialet til at skære rent i CNC-bearbejdning. Magnesium genererer ældningshærdning og forbedrer korrosionsbestandigheden, når det kombineres med en ordentlig varmebehandling. Jern holdes i intervallet 0,8-1,2% i trykstøbelegeringer, fordi det undertrykker lodning til matriceoverfladen, selvom højt jern danner sprøde nåle, der reducerer forlængelsen.
Det er også værd at vide, at sætningen dækker både over primære legeringer, som starter med smeltejern, og sekundære legeringer, som kommer fra genanvendt aluminium. ADC12, det mest specificerede støbemateriale i asiatiske trykstøbeanlæg, er typisk en sekundær legering. Det er normal praksis; sammensætningen styres til et offentliggjort interval, og urenheder styres til at matche JIS H5302, ASTM B85 eller kundespecifikke grænser.
Hovedfamilier af aluminiumstøbelegeringer
Hvert aluminiumsstøbemateriale tilhører en af fire praktiske familier. Når du først anerkender, hvilken familie din del har brug for, bliver legeringsvalget meget lettere.
Al-Si-Cu-legeringer: ADC12, A380, A383
Disse er arbejdshestene ved højtryksstøbning. Silicium ligger mellem 8% og 12%, mens kobber holder sig mellem 1,5% og 3,5%. Kobber øger styrke som støbt og forbedrer bearbejdning. A383 støder silicium op og sænker kobber lidt for at reducere matricelodning, hvilket er praktisk til matricer med lange, tynde kerner. Hvis du laver store mængder af huse, beslag, dæksler eller oliepumpehuse, er denne familie standarden.
Al-Si-Mg-legeringer: A356, A357
Når den færdige del skal bøjes, absorbere slagenergi eller svejses, er A356 og A357 normalt bedre end ADC12. De indeholder omkring 7% silicium og 0,3-0,7% magnesium. I T6-tilstanden er deres flydespænding sammenlignelig med ADC12, mens forlængelsen er betydeligt højere. Disse legeringer hælder godt ved lavere tryk og bruges til lavtryks- og gravitationsstøbning til hjul, strukturelle chassisdele og akselkomponenter.
Al-Mg legeringer: A514, EN AC-AlMg5Si
Hvor korrosionsbestandighed og en blank anodiseret overflade betyder noget, skiller Al-Mg-legeringer sig ud. Magnesiumniveauer omkring 5% giver fremragende modstandsdygtighed over for havvand og milde kemikalier. Deres flydighed er dog lavere, og smelten oxiderer lettere, så de er mere krævende i støberiet. Brug dem til marine hardware, fødevareudstyr og dekorative huse.
Hypereutektiske Al-Si-legeringer: A390
Ved over 15 % silicium giver primære siliciumpartikler enestående slidstyrke og en lav termisk udvidelseskoefficient. A390 er almindelig i motorblokke og kompressorcylindre. Det er sværere at bearbejde og kræver specialværktøj; specificer det ikke, medmindre slidstyrken er den afgørende faktor.
Sammenligning af almindelige aluminiumstøbematerialer
Tabellen nedenfor viser typiske aluminiumsstøbematerialer, der anvendes til højtryks-, lavtryks- og tyngdekraftsstøbning. Værdier repræsenterer separat støbte teststænger; faktiske egenskaber i en produktionsstøbning afhænger af vægtykkelse, kølehastighed og varmebehandling. Kilder: JIS H5302, ASTM B85 og typiske legeringsleverandørdatablade.
| Legering | Si % | Cu % | mg % | UTS MPa | Forlængelse % | Typisk proces |
|---|---|---|---|---|---|---|
| ADC12 | 9,6-12,0 | 1,5-3,5 | ≤0,3 | 228 | 1,5-3,5 | HPDC |
| A380 | 7,5-9,5 | 3,0-4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9.5–11.5 | 2,0-3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11-13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5-7,5 | ≤0,2 | 0,25-0,45 | 262 T6 | 6-12 | LPDC / Gravity |
| A357 | 6,5-7,5 | ≤0,2 | 0,4-0,7 | 290 T6 | 3-10 | LPDC / Gravity |
Sådan vælger du det rigtige aluminiumstøbemateriale
Start med servicetilstanden, og arbejd derefter baglæns. Denne sekvens forhindrer den mest almindelige fejl: at vælge en billig legering først og senere opdage, at den ikke kan bestå en trætheds- eller tryktest.
- Beslut først støbeprocessen. Tynde vægge, høj volumen og snævre tolerancer peger på højtrykstrykstøbning og Al-Si-Cu-legeringer. Store eller strukturelle dele peger på lavtryks- eller gravitationsstøbning og Al-Si-Mg-legeringer.
- Definer krav til forlængelse og påvirkning. Hvis forlængelse over 5% er nødvendig, vil standard HPDC-legeringer som ADC12 kæmpe. A356-T6 eller duktile HPDC-kvaliteter er bedre valg.
- Tjek tryktæthed. Oliepander, ventilhuse og hydrauliske manifolder har brug for siliciumrigt materiale med kontrolleret gasindhold. A413 og lavtryks A356 er populære til disse tilfælde.
- Overvej driftstemperatur. For dele nær motorblokke eller i elektriske systemer kan termisk ledningsevne og krybestyrke være vigtigere end statisk flydespænding.
- Se på overfladebehandlingsruten. Til anodisering betyder lavt kobber og lavt zink meget. ADC12 anodiserer mørkere og mindre jævnt end Al-Mg-legeringer.
- Anslå bearbejdningsomkostninger. Kobberbærende legeringer bearbejdes til korte spåner og holder tolerancerne godt. Hypereutektiske legeringer ødelægger standardværktøj og kræver specielle skær.
Som en tommelfingerregel:
- Enkelt tyndvægget hus, høj volumen: ADC12 eller A380.
- Strukturelt beslag, der skal svejses eller bøjes: A356.
- Tryktæt beholder eller olietæt hus: A413 eller lavtryks A356.
- Slidflade under et stempel eller cylinder: A390.
Højtryksstøbning vs lavtryksstøbematerialer
Det samme aluminiumsstøbemateriale er sjældent optimalt til både højtrykstrykstøbning og lavtryksstøbning. HPDC fylder matricen på millisekunder ved højt tryk, hvilket lader dig støbe vægge på 1,5-3 mm, men det fanger også luft. Standard HPDC-legeringer såsom ADC12 leverer derfor kun 1-4 % forlængelse, fordi den indre porøsitet begrænser duktiliteten. Lavtryksstøbning fyldes langsommere, størkning tilføres fra et stigrør, og støbningen er tættere nok til at acceptere T6 varmebehandling.
- HPDC passer til komplekse former, tynde vægge og høje produktionshastigheder. ADC12, A380 og vakuum-assisterede duktile kvaliteter er standardmaterialesortimentet.
- LPDC producerer tættere, svejsbare, varmebehandlelige dele med højere duktilitet. A356 og A357 er de typiske udgangspunkter.
- Gravity permanent-form støbning sidder mellem de to og passer til simple former, der kræver T6 egenskaber.
Det er vigtigt at forstå, hvordan processen ændrer den materielle adfærd. En producent, der kører begge ruter, såsom et anlæg med HPDC- og LPDC-linjer, kan matche legeringen til delen i stedet for at tvinge delen ind i én proces. For baggrund om den grundlæggende proces, se denne tekniske oversigt over trykstøbning af aluminium .
Aluminiumstøbematerialeadfærd i bearbejdning og overfladebehandling
Støbningen slutter ikke ved støberiet. De fleste trykstøbegods går til CNC-bearbejdning og overfladebehandling, og materialet afgør, hvor nemt det er.
- Bearbejdelighed: Al-Si-Cu legeringer giver korte knækkede spåner og fremragende overfladefinish under standard hårdmetal værktøj. Højduktilitetslegeringer producerer lange, trævlede spåner og er sværere at holde tolerance. Hypereutektiske legeringer slider hurtigt værktøj og kan kræve polykrystallinske diamantindsatser.
- Anodisering: For en klar, lys anodiseret finish, undgå høj kobber og høj zink. Al-Mg legeringer producerer de reneste film.
- Termisk ledningsevne: For LED-køleplader og EV-køleplader er termisk ledningsevne en vigtig valgfaktor. Rent aluminium er tæt på 230 W/m·K; ADC12 er ca. 96 W/m·K; A356-T6 er omkring 151 W/m·K.
| Legering | Tilstand | Termisk ledningsevne (W/m·K) |
|---|---|---|
| ADC12 | Som støbt | 96 |
| A380 | Som støbt | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Industriapplikationer og eksempler fra den virkelige verden
Fordi legeringen driver ydeevnen, bestemmer anvendelsen materialet. I vores egen produktion forekommer den samme regel på tværs af alle sektorer, vi betjener, fra automotive motordele til landbrugsgearkasser.
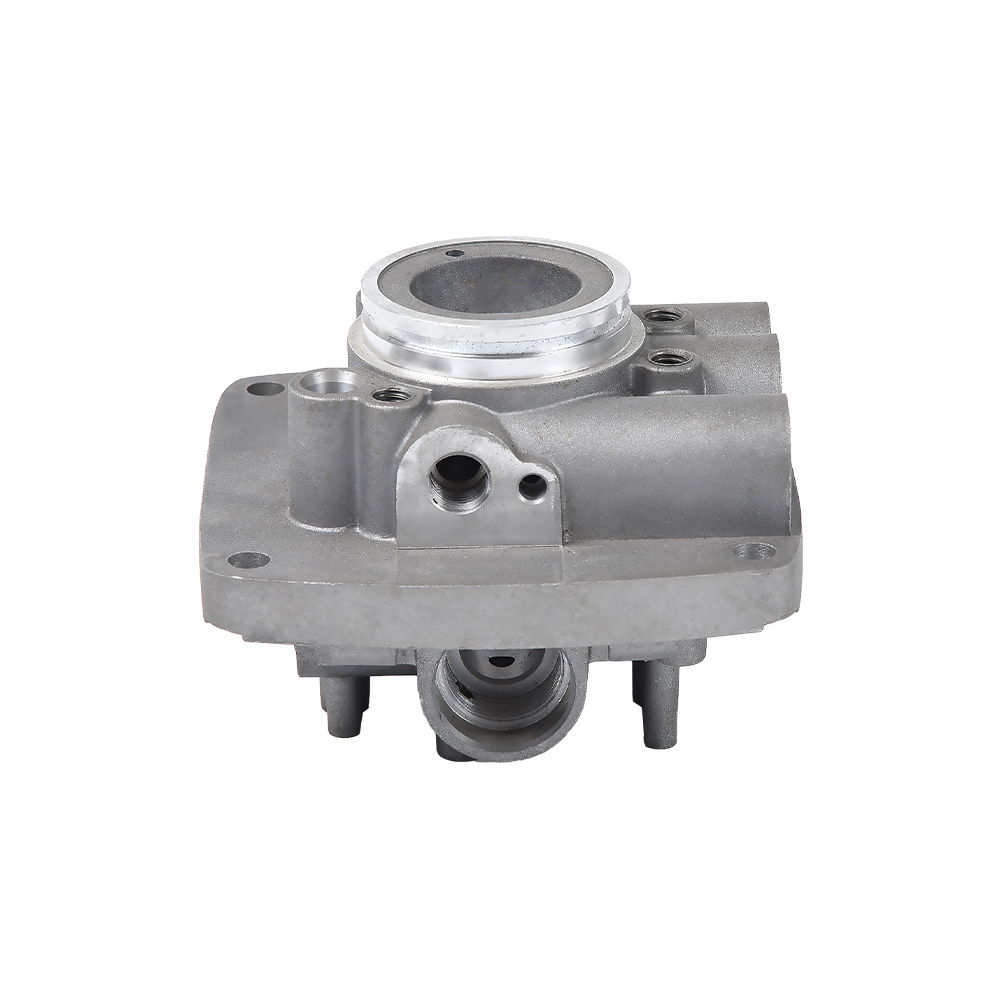
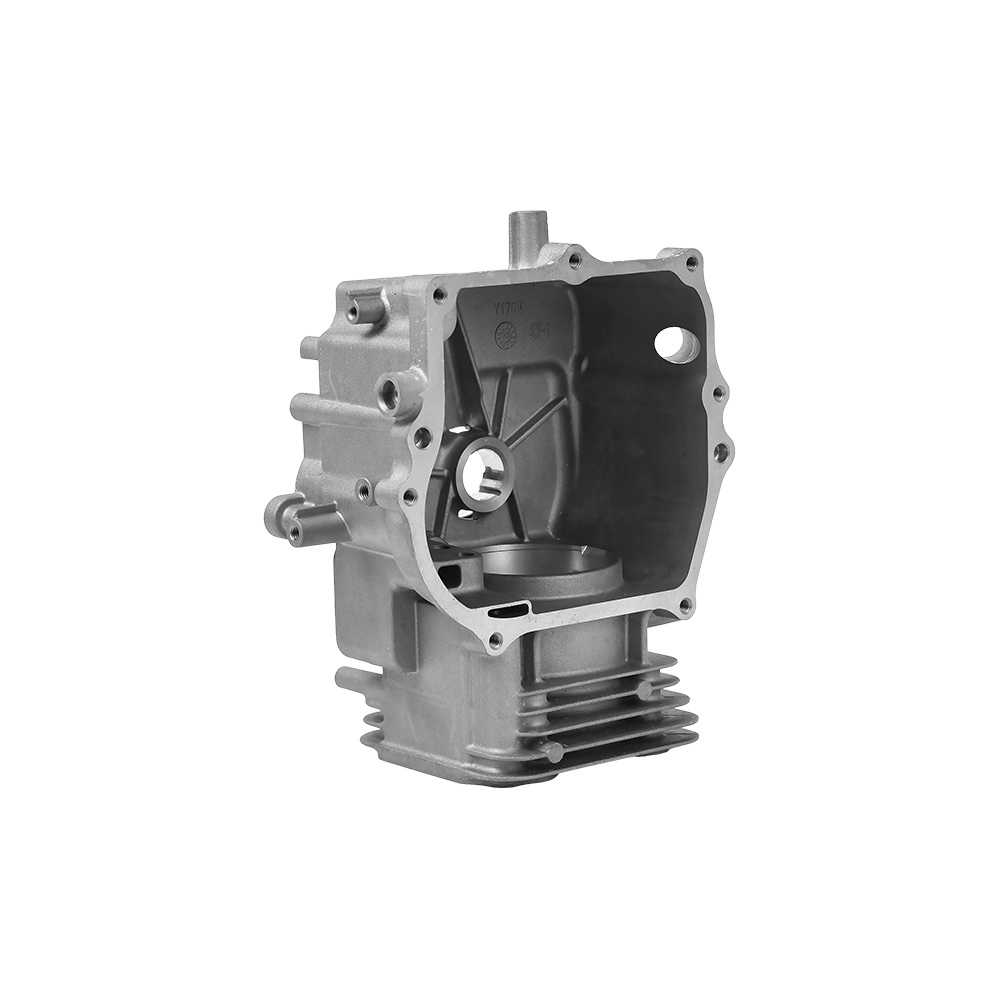
- Motorkomponenter til biler: cylinderhoveddæksler, oliepumpehuse, vandpumpehuse, lejekonsoller. De fleste er lavet af ADC12 eller A380 for omkostninger, bearbejdelighed og tryktæthed.
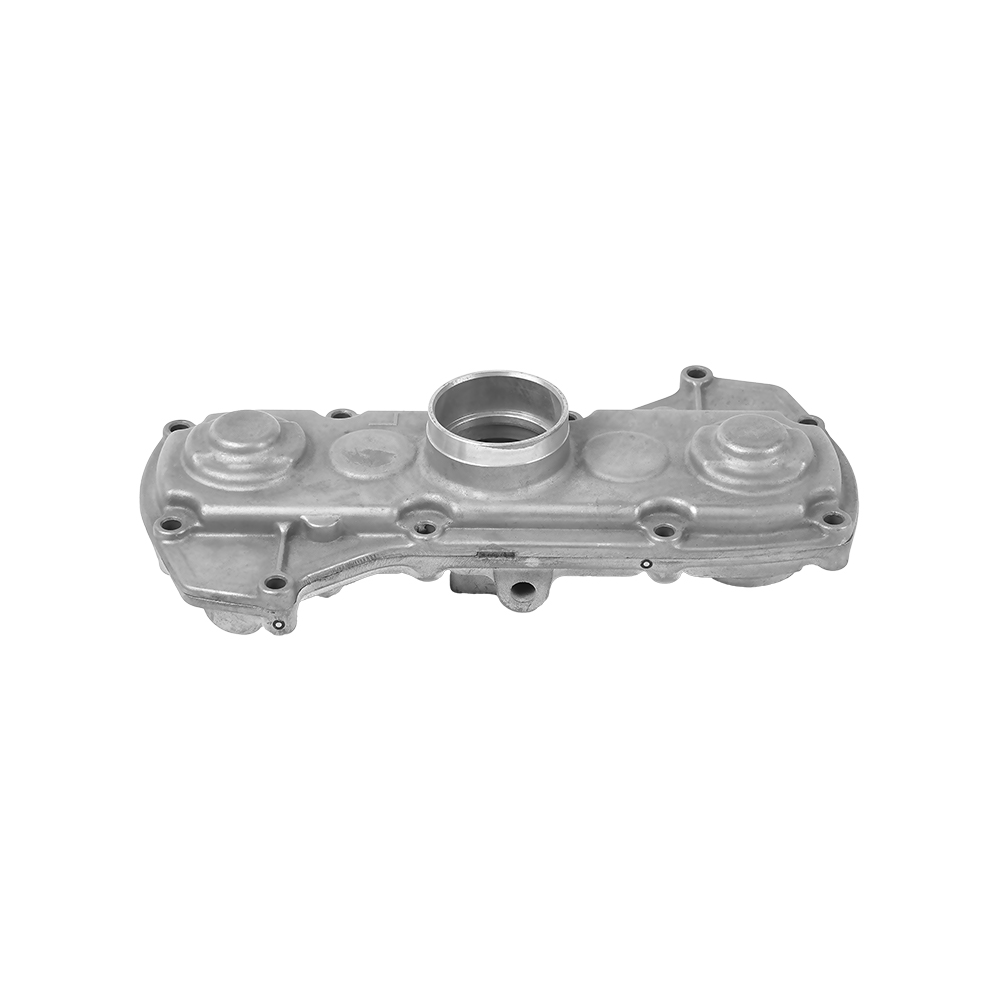
 Automotorcylinderdele i aluminium for høj ydeevne Disse motorcylinderdele er fremstillet af trykstøbning af aluminium og leverer styrke og varmeafledning til bilapplikationer. Par dem med materialevalgsprincippet, der er diskuteret ovenfor, for at evaluere din egen use case. Se produkt →
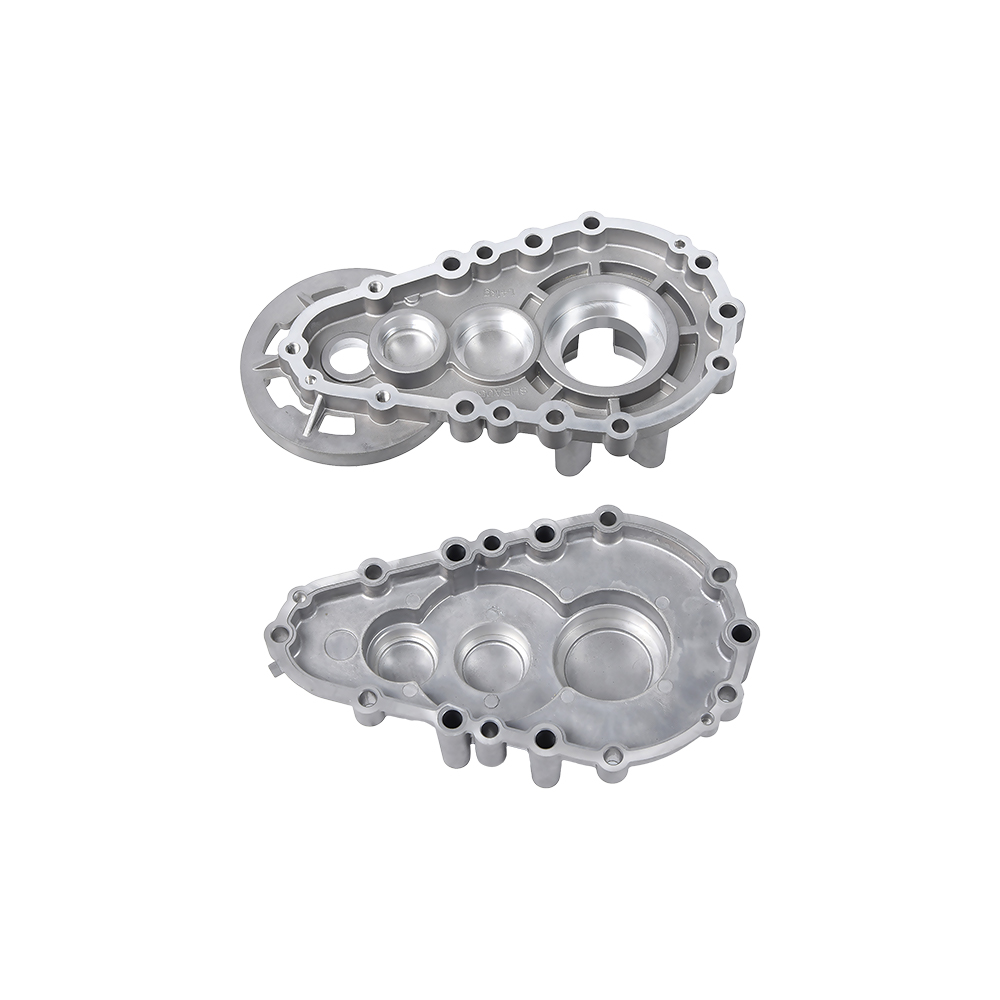
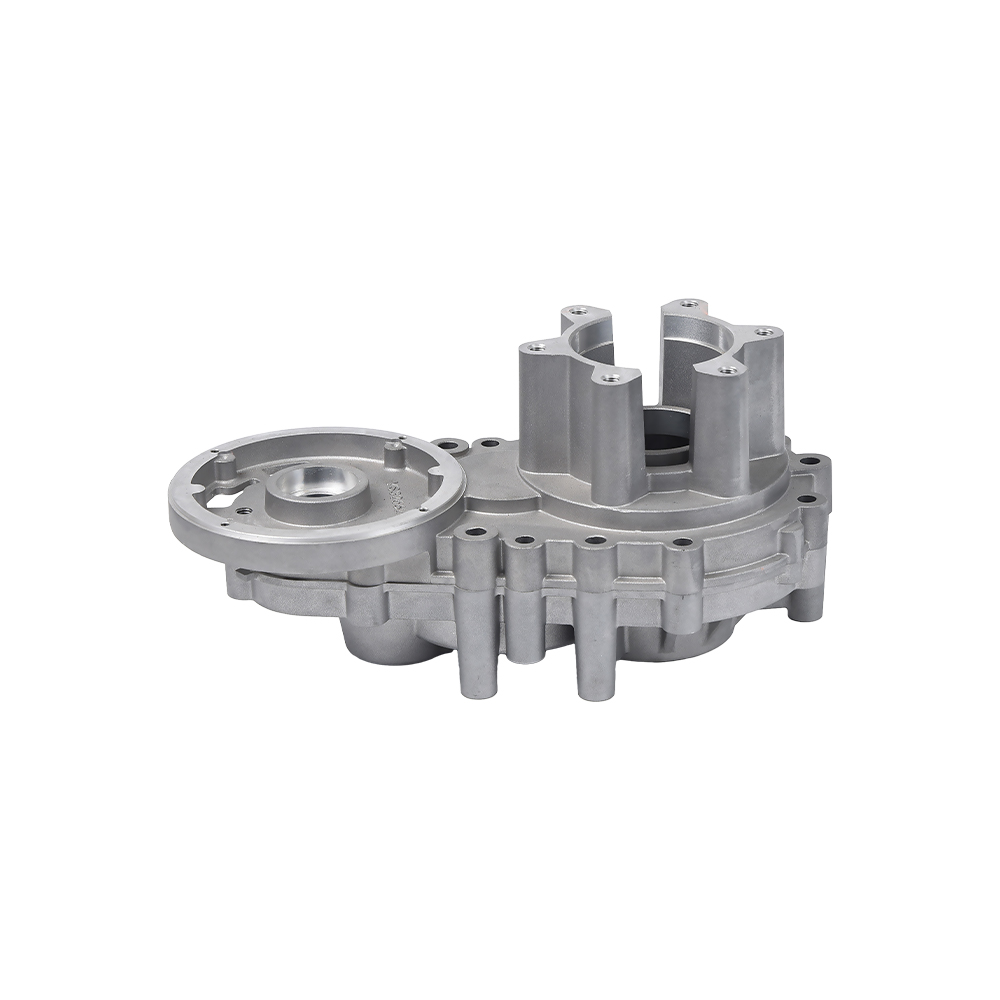
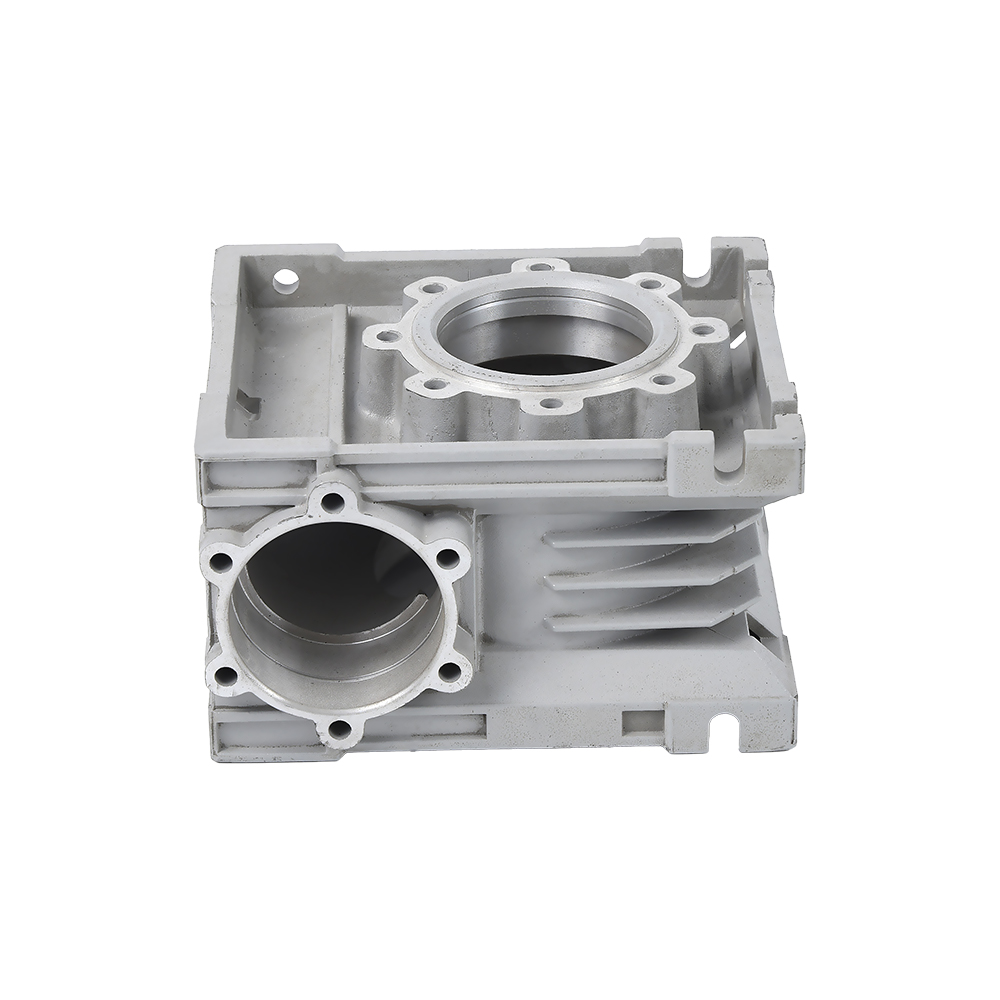
- Transmission og gearkassehuse: disse har brug for stivhed, dimensionsstabilitet og olietæthed. ADC12 med kontrolleret porøsitet eller A356 i lavtryksstøbning anvendes begge afhængigt af belastningstilfældet.
 Gearkassehus i trykstøbt aluminium for holdbarhed Dette gearkassehus udnytter trykstøbning af aluminium for at reducere vægten og samtidig bevare den strukturelle integritet. Ideel til dem, der sammenligner kasteruter, som fremhævet i følgende tekniske note. Se produkt →
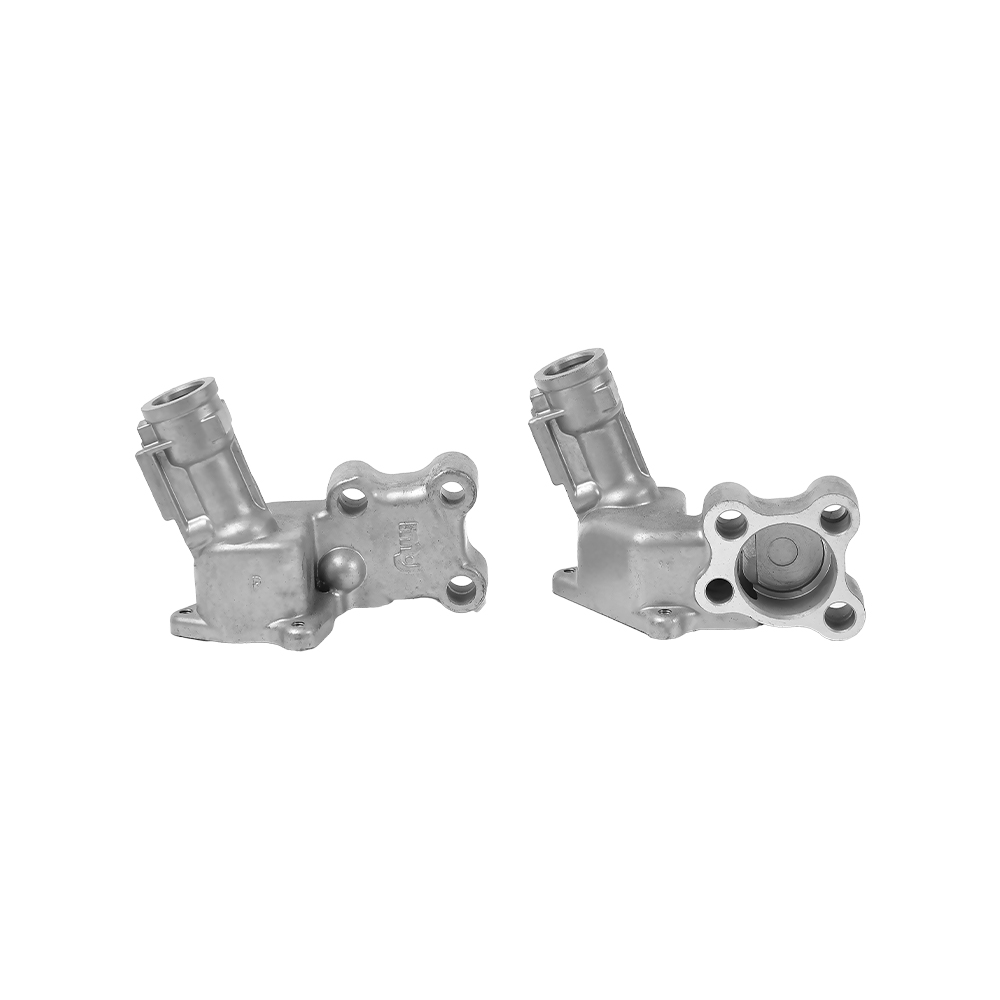
- Hydrauliske ventiler og pneumatiske komponenter: tryktæthed og god bearbejdning er prioriteterne. Al-Si-Cu-legeringer med højt silicium er almindelige, mens lavtryks A356 bruges til tættere ventilhuse.
 Hydraulisk ventil til trykstøbning af aluminium til præcision En præcisionshydraulisk ventil fremstillet via trykstøbning af aluminium, der tilbyder pålidelig væskekontrol. De omkringliggende afsnit understreger legeringsdrevet ydeevne, hvilket gør dette til et relevant eksempel for din vurdering. Se produkt →
- Motorcykel krumtaphuse og gearkasser: tynde vægge kombineret med vibrationsbelastninger; ADC12 eller A383 er typisk.
- Landbrugs gearkasser: mikrororpind gearkasser og ris transplanter dele er udsat for stød og snavs; duktilitet og korrosionsbestandighed har betydning.
- Nye energikøretøjers varmeafledningssubstrater: kontrollerede kobber- og jernniveauer hjælper med ledningsevne og fladhed.
- Smart hjem og medicinsk tilbehør: overfladekvalitet og dimensionel repeterbarhed driver legeringsvalget.
For købere, der afvejer, om denne rute er egnet, fordele ved trykstøbning af aluminium er sammenfattet i en særskilt teknisk note.
Standarder og specifikationsækvivalenter
En støbetegning angiver ofte en legering ved JIS-nummer og en anden ved ASTM eller EN AC-betegnelse. Ved at kunne krydsreference undgår man dyre fejl i indkøb. Tabellen nedenfor giver tætte funktionelle ækvivalenter for de almindelige karakterer.
| Fælles navn | JIS | ASTM | EN AC | Typisk proces |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 lignende | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / Gravity |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / Gravity |
| A413 | ADC12 lignende flow | 413.0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Almindelige støbefejl knyttet til materialevalg
Materialevalget afgør, hvor mange af disse defekter, der vil dukke op i en støbning. Dette er grunden til, at en materialegennemgang bør ske, før værktøjet skæres, ikke efter den første prøve kommer tilbage.
- Gas porøsitet: forårsaget af opløst brint og indespærret luft. Højere siliciumlegeringer reducerer krympningsporøsiteten, men gasporøsiteten forbliver; vakuumassistent eller en langsommere påfyldningshastighed er procesløsningen.
- Krympeporøsitet: vises i de sidste afsnit for at størkne. Kobberholdige legeringer har et længere fryseområde, hvilket gør krympning sværere at fodre. A356 med et korrekt fodringsdesign er mere tilgivende.
- Dyselodning: støbningen klæber til matricens overflade. Jern over 0,8% holdes bevidst i trykstøbelegeringer for at reducere dette problem, selvom overskydende jern skaber skøre faser.
- Kolde lukker: dårlig materialestrøm og oxidfilm. Høj-silicium legeringer reducerer risikoen, fordi de forbliver flydende længere; højere matricetemperatur hjælper også.
- Oxid indeslutninger: mere almindelig i Al-Mg-legeringer, hvor magnesium let oxiderer ved smeltetemperatur. Omhyggelig smeltehåndtering og filtrering er afgørende.
Omkostnings- og indkøbsovervejelser for aluminiumstøbemateriale
Legeringsprisen er kun en del af de reelle omkostninger. Bearbejdning, skrot, procesudbytte og efterbearbejdning betyder normalt mere i et produktionsprogram.
- Legering pris: ADC12 er det billigste almindelige valg. A356 koster mere, og A390 eller specielle duktile HPDC-kvaliteter koster væsentligt mere.
- Sekundær bearbejdning: kobberbærende legeringer bearbejdes til korte spåner, hvilket reducerer cyklustiden og værktøjsslid. Hypereutektiske legeringer kræver førsteklasses værktøj.
- Skrotkontrol: interne afkast fra trykstøbning bør omsmeltes i kontrollerede forhold; for meget genbrugsskrot øger jernindholdet.
- Leverandørintegration: en producent med intern støbning, trykstøbning og CNC-bearbejdning kan løse materialerelaterede problemer hurtigere. Hvis det samme anlæg kører både højtryks- og lavtryksstøbning, kan materialet matches til delen frem for at tvinge delen ind i én proces.
- Konsistens: for store volumendele, bekræft, at leverandøren opretholder sammensætningsområdet og overvåger de mekaniske egenskaber regelmæssigt.
Ofte stillede spørgsmål om aluminiumstøbemateriale
Hvad er det mest almindelige aluminiumsstøbemateriale?
ADC12 i JIS-systemet og A380 i ASTM-systemet er de mest almindelige højtrykstrykstøbematerialer. Begge tilhører Al-Si-Cu familien og dækker en bred vifte af huse, beslag og strukturelle dæksler.
Hvad er forskellen mellem ADC12 og A356?
ADC12 er optimeret til højtryksstøbning: den fylder tynde vægge, modstår matricelodning og bearbejder godt, men den har begrænset duktilitet. A356 er en Al-Si-Mg-legering, der kan varmebehandles til T6, hvilket giver meget højere forlængelse og bedre svejsbarhed.
Kan trykstøbegods af aluminium varmebehandles?
Standard højtryksstøbegods indeholder indespærret gas, så en T6 varmebehandling kan forårsage blærer og forvrængede overflader. Hvis varmebehandling er påkrævet, skal du vælge lavtryksstøbning med A356 eller bruge vakuum-assisteret HPDC med en dedikeret duktil legering.
Hvilket aluminiumsstøbemateriale er bedst til tynde vægge?
Legeringer med silicium tæt på 12 %, såsom A413 eller ADC12, har den bedste flydeevne. Vægtykkelse under 1,5 mm kræver stadig omhyggelig proceskontrol, herunder matricetemperatur, indsprøjtningshastighed og udluftning.
Hvorfor tilsættes kobber til aluminiumsstøbelegeringer?
Kobber øger støbestyrken og forbedrer bearbejdeligheden, men det reducerer korrosionsbestandigheden. Kobberholdige legeringer bør ikke vælges til marine eller stærkt kemiske miljøer, medmindre de er beskyttet af en belægning.
Hvilken legering giver den bedste anodiserede overflade?
Al-Mg legeringer såsom A514 anodiseret med en lys, klar finish. ADC12 med høj kobber anodiserer mørkere og med mindre konsistens. Hvis dekorativ anodisering er en del af specifikationen, skal du gennemgå legeringen, før værktøjet starter.
Det rigtige aluminiumsstøbemateriale er ikke det med det højeste antal i et datablad. Det er den, der matcher processen og servicetilstanden. Start med vægtykkelsen og produktionsvolumenet, indstil derefter de mekaniske krav, og sammenlign til sidst legeringer med de samlede omkostninger. Hvis du har en tegning og har brug for en direkte anbefaling, er den hurtigste vej at diskutere den med en støbeproducent, der kører både højtryks- og lavtrykslinjer.