 SPROG

Hjem / Nyheder / Industri -nyheder / Brugerdefinerede aluminiumstøbegods: proces, tolerancer og leverandørvalgsvejledning
Det direkte svar først: en tilpasset aluminiumsstøbning er en metaldel fremstillet ved at smelte en aluminiumslegering, forme den i en genanvendelig form og derefter matche din tegning for geometri, dimensionel tolerance og overfladefinish. For produktion, der løber fra et par hundrede til flere millioner stykker om året, er støbning sædvanligvis den mest økonomiske vej til en let, stærk og termisk ledende del sammenlignet med bearbejdning fra solid billet eller fremstilling af metalplader.
Din succes afhænger af fire beslutninger: hvilken legering, hvilken støbeproces, hvilke tolerancer du egentlig har brug for, og hvilken leverandør du vælger . Disse valg hænger sammen, og at ændre det ene vil påvirke de andre. Oplysningerne nedenfor giver dig det praktiske grundlag for at træffe alle fire valg uden at efterlade penge på bordet.
Det kan også betale sig at arbejde med en partner, der kontrollerer hele kæden, værktøj, støbning og CNC-bearbejdning, under ét tag. Når et enkelt team er ansvarlig for alle trin, håndteres tekniske ændringer hurtigere, tolerancer opnås med mindre frem og tilbage, og delen ankommer med en konsekvent historie fra start til slut.
Hvorfor aluminiumslegeringer er standardmaterialet til tilpassede støbte dele
Aluminium vælges oftere end noget andet ikke-jernholdigt metal til specialstøbte dele, og tallene forklarer hvorfor. Dens tæthed er 2,7 g/cm³, cirka en tredjedel af stål ved 7,85 g/cm³ . Afhængig af legeringen falder den termiske ledningsevne groft sagt mellem 90 og 160 W/m·K, og højtrykstrykstøbning producerer lydvægge så tynde som 2 mm. Disse tre egenskaber muliggør de lette, varmeafledende designs, som bil-, elektronik- og maskinproducenter stoler på.
Valg af den rigtige støbelegering
Valg af legering skal matches til støbeprocessen. A380 og ADC12 dominerer højtryksstøbning. A356 er standarden for lavtryk, permanent form og sandstøbning. Forskellene viser sig i trækstyrke, forlængelse og termisk ledningsevne.
| Legering | Støbeproces | Trækstyrke (MPa) | Yield Strength (MPa) | Forlængelse (%) | Termisk ledningsevne (W/m·K) |
|---|---|---|---|---|---|
| A380 | Højtryks trykstøbning | 320 | 160 | 3.5 | 96 |
| ADC12 | Højtryks trykstøbning | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Lavtryk / permanent skimmelsvamp / sand | 262 | 186 | 6 til 12 | 150 |
| A413 | Højtryks trykstøbning | 295 | 130 | 3.5 | 121 |
Hvis din del skal være tryktæt i tynde sektioner, er A413 et almindeligt valg, fordi den producerer færre mikroporer i en hurtigfyldende matrice. Hvis du har brug for duktilitet, er A356 i T6 temperament det bedre valg. Bekræft dine målværdier mod din egen strukturelle simulering; det svage punkt er næsten aldrig de offentliggjorte materialedata, men den indre porøsitet af tykke sektioner.
Fire støbeprocesser til brugerdefinerede aluminiumsdele
Næsten alle specialfremstillede aluminiumsstøbeprojekter bruger en af disse processer: højtryksstøbning, lavtryksstøbning, permanent formstøbning eller sandstøbning. Hver har en anden afvejning mellem cyklustid, værktøjsomkostninger, porøsitet og opnåelig vægtykkelse. At forstå det grundlæggende i hver proces hjælper dig med at undgå at specificere en proces, der enten er for dyr eller ude af stand til at nå den krævede kvalitet. For en dybere forklaring af metoden, læs de grundlæggende principper for trykstøbning af aluminium i vores tekniske guide.
| Proces | Vægtykkelse | Typisk cyklustid | Værktøjsomkostninger | Porøsitetsrisiko | Typisk årligt volumen |
|---|---|---|---|---|---|
| Højtryks trykstøbning | 2 til 4 mm | 30 til 90 sekunder | Høj | Medium (gasporøsitet) | Mere end 10.000 |
| Lavtryks trykstøbning | 3 til 8 mm | 3 til 10 minutter | Medium | Lav | 1.000 til 50.000 |
| Permanent skimmelsvamp/tyngdekraft | 3 til 8 mm | 5 til 20 minutter | Medium | Lav to medium | 500 til 10.000 |
| Sandstøbning | 4 til 10 mm | 30 minutter til flere timer | Lav | Lav | 1 til 1.000 |
Højtrykstrykstøbning giver den hurtigste cyklus og den skarpeste overflade, men den hurtige metalfyldning introducerer en højere risiko for gasporøsitet. Lavtryks trykstøbning fylder formen nedefra med kontrolleret tryk, så delen er tættere og lettere at gøre tryktæt; derfor foretrækkes lavtryk til hydrauliske og strukturelle dele. Permanent formstøbning er en mellemvej for mellemstore volumener og dele, der skal varmebehandling. Sandstøbning er stadig det rigtige svar til prototyper, meget store dele og små serier.
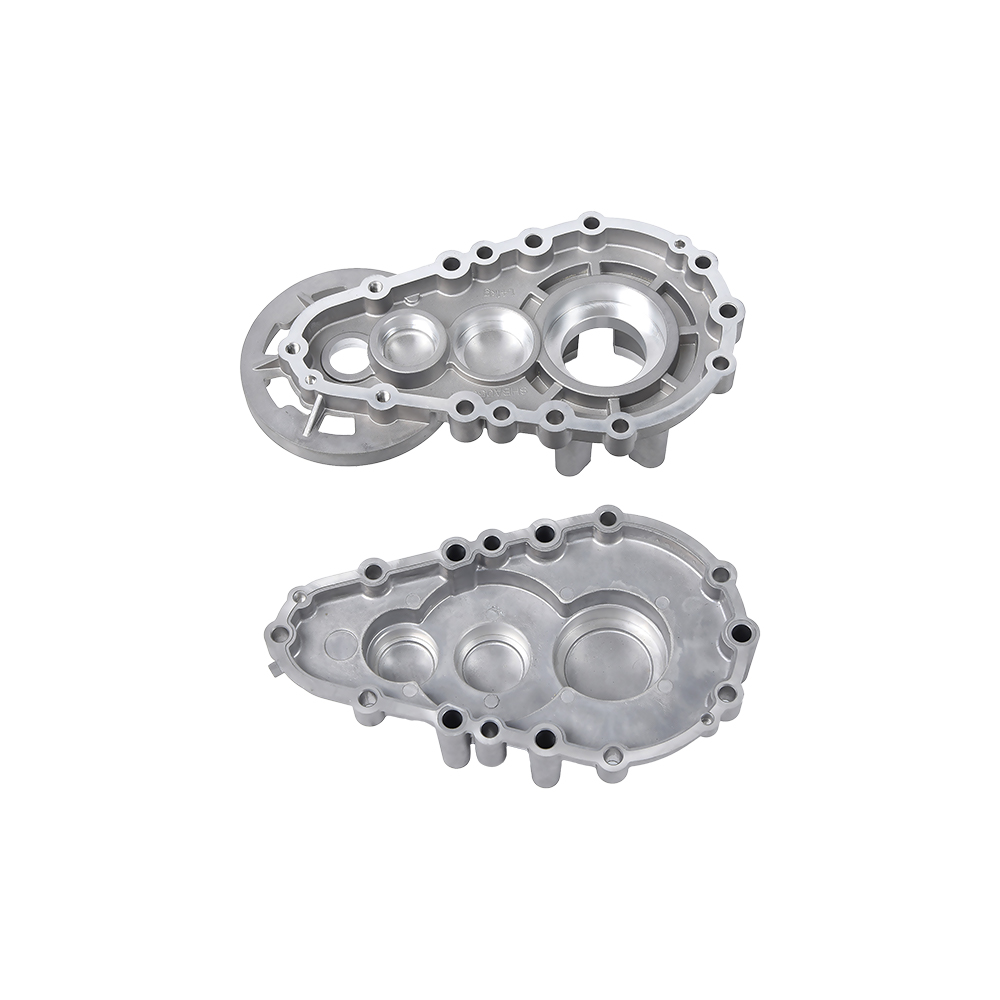
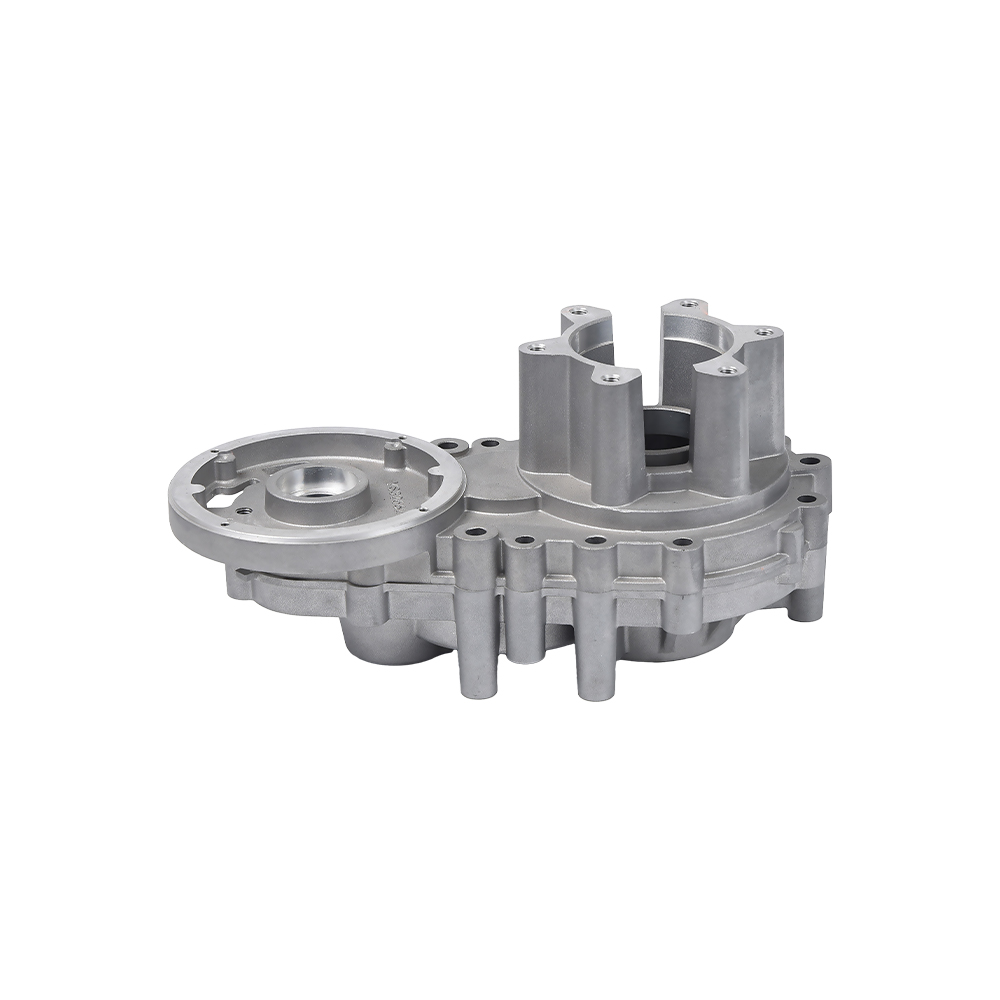
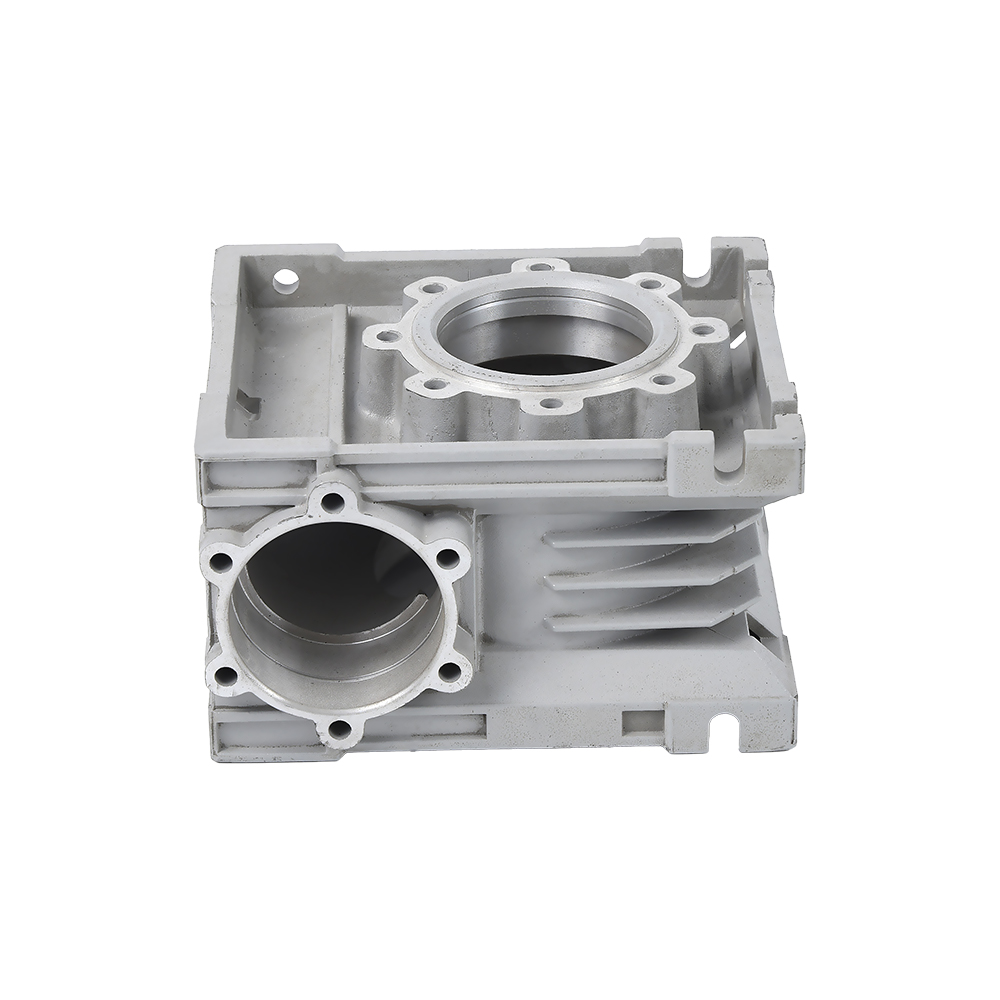
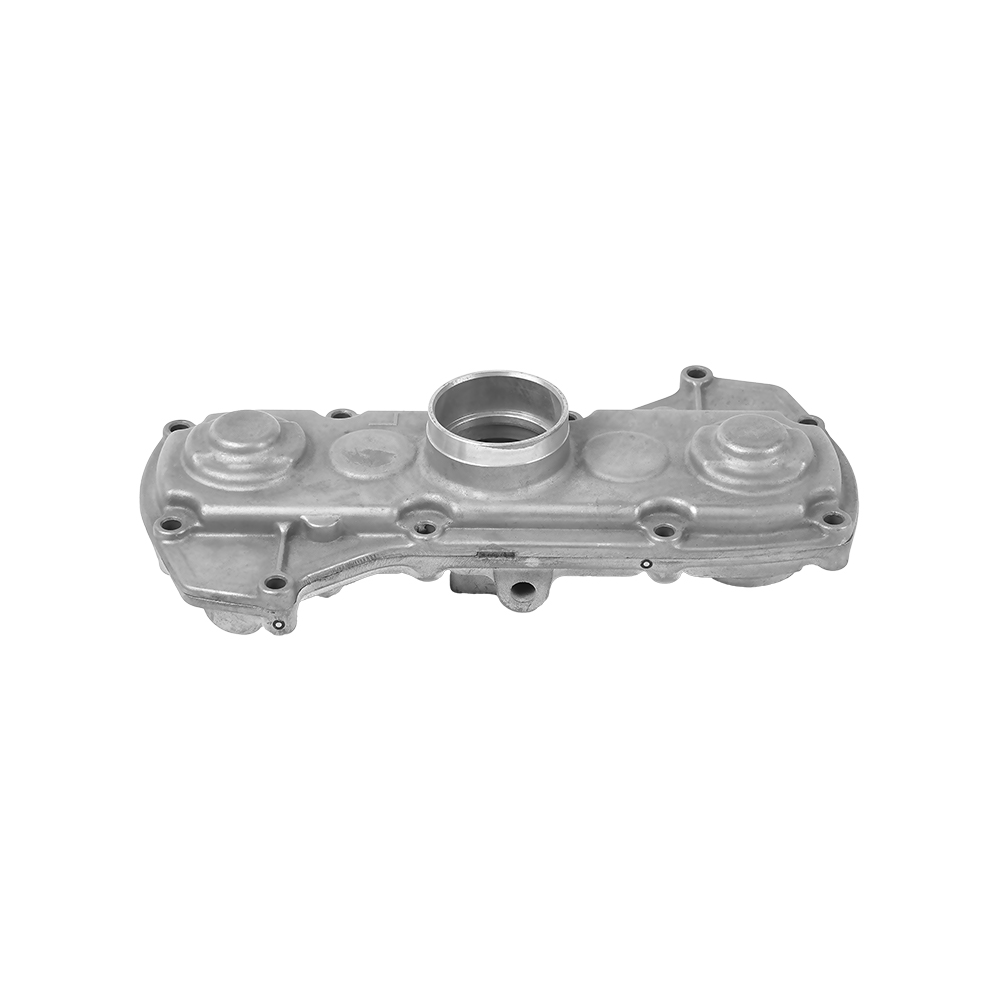
 Gearkassehus i trykstøbt aluminium til tryktætte applikationer Dette gearkassehus er ideelt til dele, der kræver bearbejdning på leje- og tætningsflader. Lavtryksstøbning producerer tættere metal med færre indre porer, hvilket reducerer defekter efter bearbejdning. Se produkt →
Mange leverandørevalueringer mislykkes, fordi de kun sammenligner trykstøbningsprisen. I virkeligheden bestemmer processen det mekaniske resultat. Et gearkassehus, der for eksempel vil blive bearbejdet til lejer og forseglede flader, nyder godt af lavtryks- eller omhyggeligt kontrolleret højtryksstøbning, fordi bearbejdningen vil åbne indvendige porer og forvandle skjulte gashuller til overfladedefekter.
Geometriregler, der forenkler brugerdefineret aluminiumstøbeproduktion
Den hurtigste vej til et lavere tilbud og færre produktionsafvisninger er at følge det grundlæggende design for støbning. Den vigtigste regel er at opretholde ensartet vægtykkelse. En trykstøbning skal normalt bruge vægge imellem 2 mm og 4 mm . Når du har brug for stivhed, skal du tilføje ribben i stedet for at øge hele væggen.
De fem designparametre, der har den største effekt
- Trækvinkel på 1 til 3 grader på både inder- og ydervægge. Uden nok træk klæber delen fast i formen, og tvungen udkastning kan forvrænge geometrien.
- Indvendig hjørneradius på mindst 0,5 mm, ideelt set 1,0 mm. Skarpe hjørner koncentrerer stress og øger risikoen for varm rivning i aluminiumet.
- Ribtykkelse på 70% til 80% af den tilstødende væg. Ribber, der er lige så tykke som væggen, skaber synkemærker på den modsatte overflade.
- Boss højde til diameter forhold under 2:1. Høje nasser krymper ujævnt og forårsager dimensionsdrift i toppen.
- Undgå blinde huller, der er dybere end tre gange deres diameter, ellers får du brug for dyre kernetræk og risikerer, at delen rives i stykker under udkastningen.
Hvor man skal være streng, og hvor man skal være løs
Overspecificering af tolerancer er den mest almindelige budgetdræber i specialfremstillede aluminiumsstøbegods. Kun tætningsflader, lejeboringer og monteringsflader kræver stramme klasser. Alle andre overflader bør overlades til processens naturlige evne. Jo flere dimensioner du strammer, jo flere bearbejdningstrin og inspektionstid tilføjer du, og prisen stiger hurtigt.
Tolerancer og overfladefinish: Hvad din tegning realistisk kan bede om
En støbedimension og en bearbejdet dimension er ikke det samme. En støbt lineær dimension på en højtryksstøbning holder typisk /- 0,10 mm i de første 25 mm , mens en bearbejdet boring rutinemæssigt holdes fast /- 0,02 mm . Det første trin er at adskille disse to grupper på din tegning.
| Proces | Lineær tolerance (første 25 mm) | Yderligere pr. 25 mm | Overfladefinish Ra (mikron) |
|---|---|---|---|
| Højtryks trykstøbning | /- 0,10 mm | /- 0,02 mm | 1,6 til 3,2 |
| Lavtryks trykstøbning | /- 0,20 mm | /- 0,05 mm | 3,2 til 6,3 |
| Permanent form | /- 0,25 mm | /- 0,05 mm | 3,2 til 6,3 |
| Sandstøbning | /- 0,8 mm | /- 0,1 mm | 6,3 til 12,5 |
En bearbejdet flad flade når nemt Ra 0,8 mikron, mens en god støbt flade ligger i området Ra 3,2 mikron. For dele som ventilhuse, hvor tætning er kritisk, bør specifikationen altid kræve bearbejdning af tætningsfladen. For ikke-funktionelle områder, forlad den støbte overflade og spar omkostningerne ved ekstra trin.
Hvor brugerdefinerede aluminiumstøbegods bruges, og hvad hver branche efterspørger
Hver industri, der bruger tilpassede aluminiumsstøbegods, stiller forskellige krav. At forstå denne efterspørgselsprofil hjælper dig med at definere din egen købsspecifikation.
- Biler og nye energikøretøjer: motorblokke, gearkassehuse, vandpumper og elektriske motorhuse. Lav vægt og varmeledningsevne er afgørende. Delvolumen er normalt høj, så trykstøbning dominerer.
- Motorcykler og småkraftudstyr: krumtaphuse og transmissionskasser. Vibrationstræthedsmodstand er kritisk.
- Landbrugsmaskiner: gearkasser til risomplanter og gearkasser med mikrororpind. Støv, fugt og stødbelastning kræver robuste vægsektioner og tæt forsegling.
- Hydraulik og pneumatik: ventilhuse, bremsepumper og trykregulerende organer. Lav porøsitet og tryktæthed er nøglekriterierne.
- Elektronik og elektriske maskiner: motorhuse, varmeafledningssubstrater til nye energikøretøjer og sensorhuse. Dimensionsstabilitet og termisk ydeevne betyder mest.
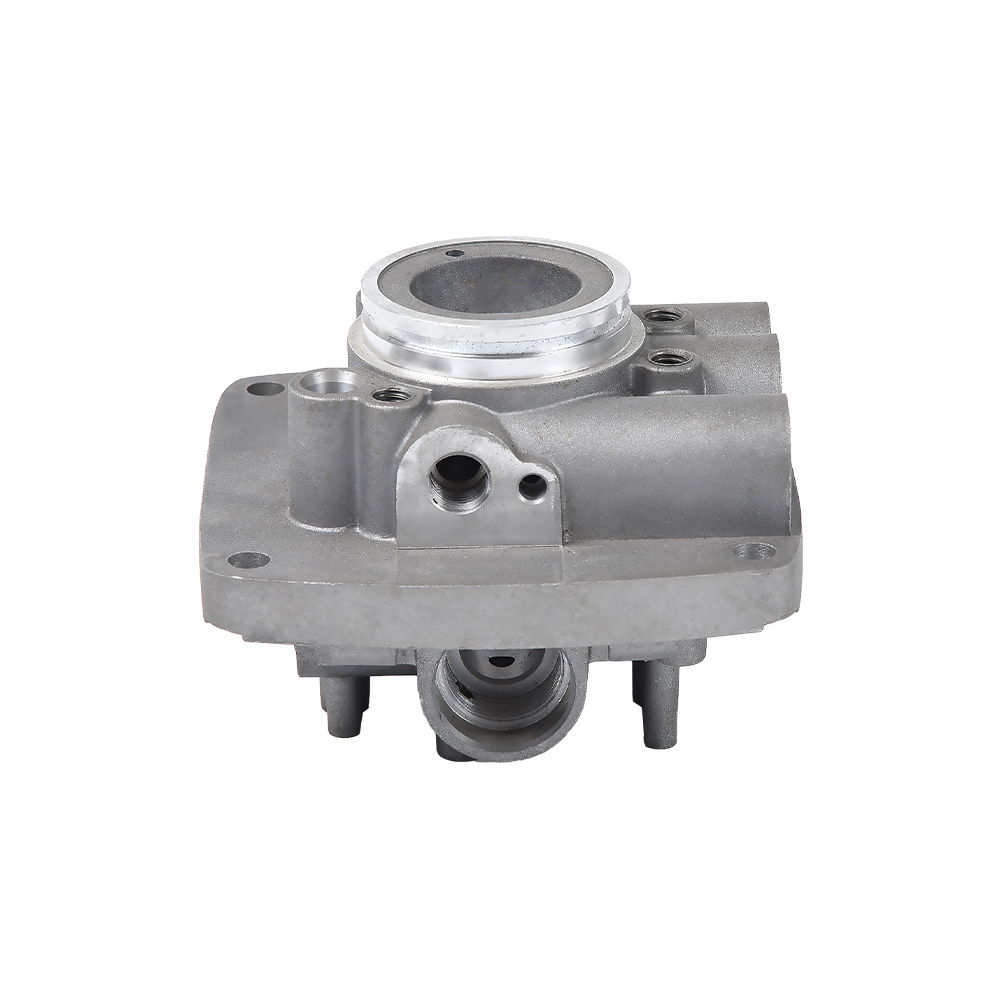
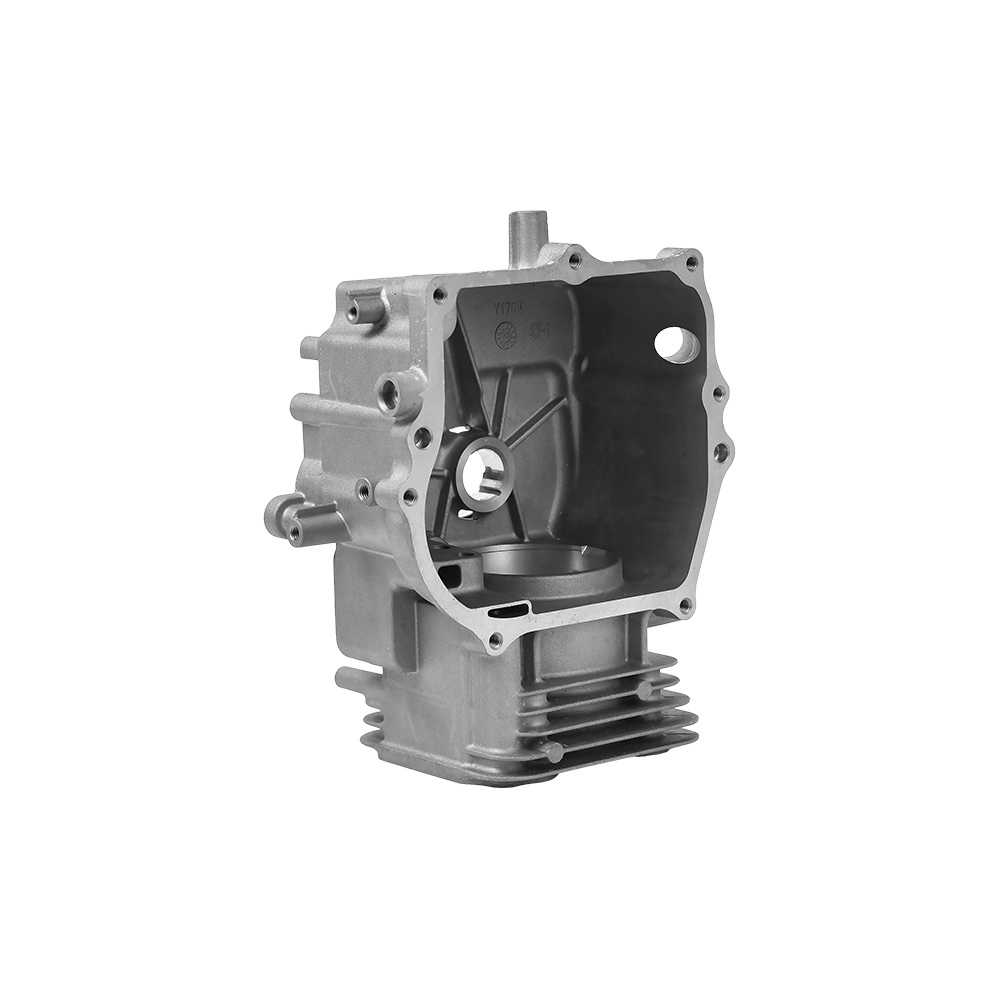
 Aluminiums automotorcylinderdele til leverandørkvalifikation Vurder en leverandørs kapacitet ved at kontrollere, om de har produceret lignende motorcylinderdele. Deres tidligere erfaring hjælper med at forudse problemer med porøsitet og deformation, der ikke er vist på tegningerne. Se produkt →
Det er usædvanligt, at et støberi er lige stærkt i alle disse sektorer. Det rigtige spørgsmål at stille en leverandør er ikke "kan du støbe aluminium", men "har du allerede produceret dele, der ligner min". En leverandør, der har lavet eksempelvis vandpumper til køretøjer og gearkassehuse, vil forudse porøsitets- og deformationsproblemer, som ikke fremgår af tegningen.
Omkostningsdrivere og realistiske leveringstider for tilpassede aluminiumsstøbegods
De samlede omkostninger for en tilpasset aluminiumsstøbning består af værktøj, stykpris og efterbehandlingsoperationer. Værktøj er en engangsinvestering og afhænger af delstørrelse, hulrumstal og formkompleksitet. Stykprisen afhænger af cyklustid og materialeforbrug. Efterbehandling afhænger af, hvor mange operationer din tegning har brug for.
- Værktøj: en højtryksstøbeform med enkelt hulrum til et mellemstort hus strækker sig typisk fra $10.000 til $50.000 , afhængig af geometri og stålkvalitet. Et sandstøbemønster kan koste et godt stykke under $3.000, så for små mængder er det mere økonomisk på trods af de højere stykomkostninger.
- Legeringspris: aluminiumsprisen følger London Metal Exchange (LME) kursen. Ansvarlige leverandører inkluderer en metaljusteringsklausul, så lange produktionsprogrammer ikke bliver urentable.
- Cyklustid: Trykstøbningscyklusser måles i sekunder, mens lavtryks- og permanentstøbecyklusser kører på minutter. Denne forskel dominerer stykprisen.
- Sekundære operationer: bearbejdning, anboring, anodisering og lækagetest tilføjer hver pris. Ved at kombinere dem med en enkelt leverandør reduceres logistik- og administrationsomkostninger.
En typisk projekttidslinje ser sådan ud: værktøj tager 4 til 8 uger fra tegningsgodkendelse, prøver og dimensionsrapport følger inden for 2 til 3 uger efter værktøjet er færdigt, og serieproduktion starter, når prøver er godkendt. Det giver en realistisk total på 7 til 12 uger fra kickoff til masseproduktion for en ligetil del.
Sådan screenes en tilpasset aluminiumstøbningsleverandør
Prisfastsættelse er nødvendig, men ikke tilstrækkelig. Det, der betyder mere, er, hvor meget af processen leverandøren kontrollerer internt. Støbning og bearbejdning er forskellige discipliner, og når de er adskilte, bliver toleranceproblemer en fingerpegeøvelse.
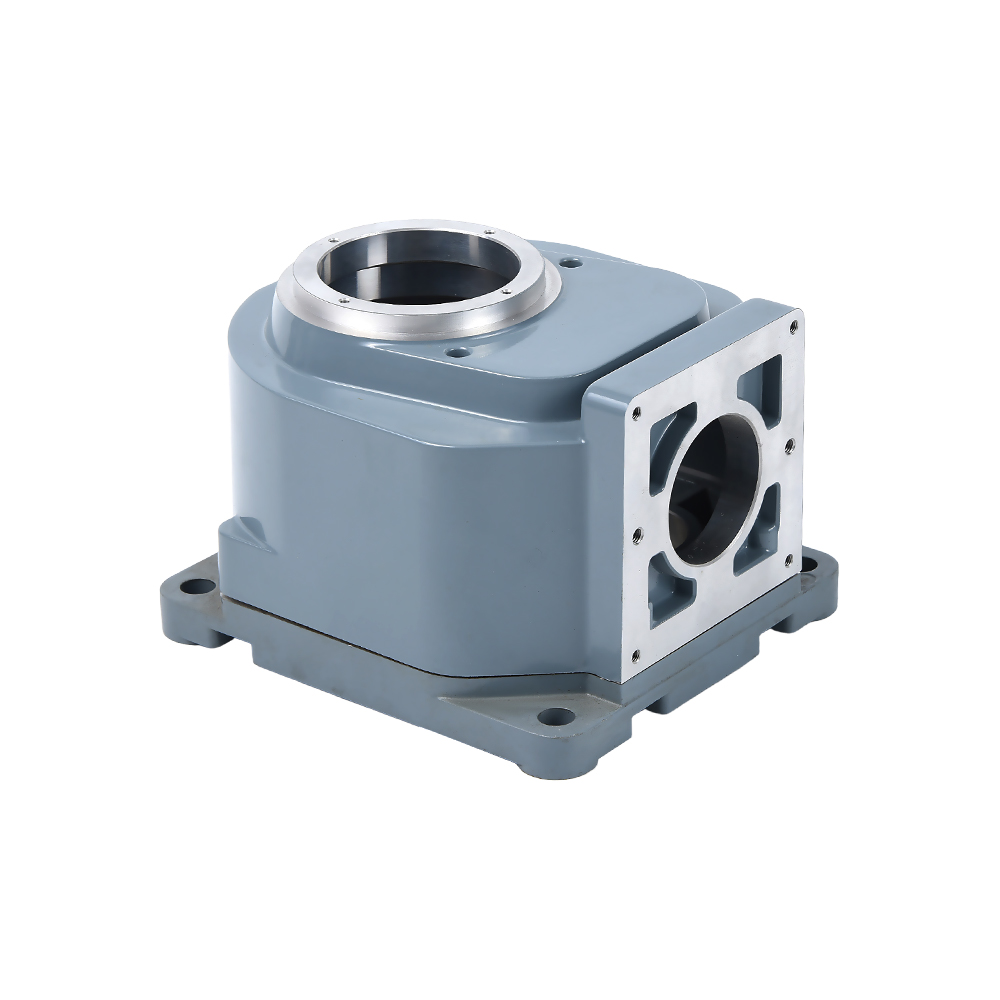
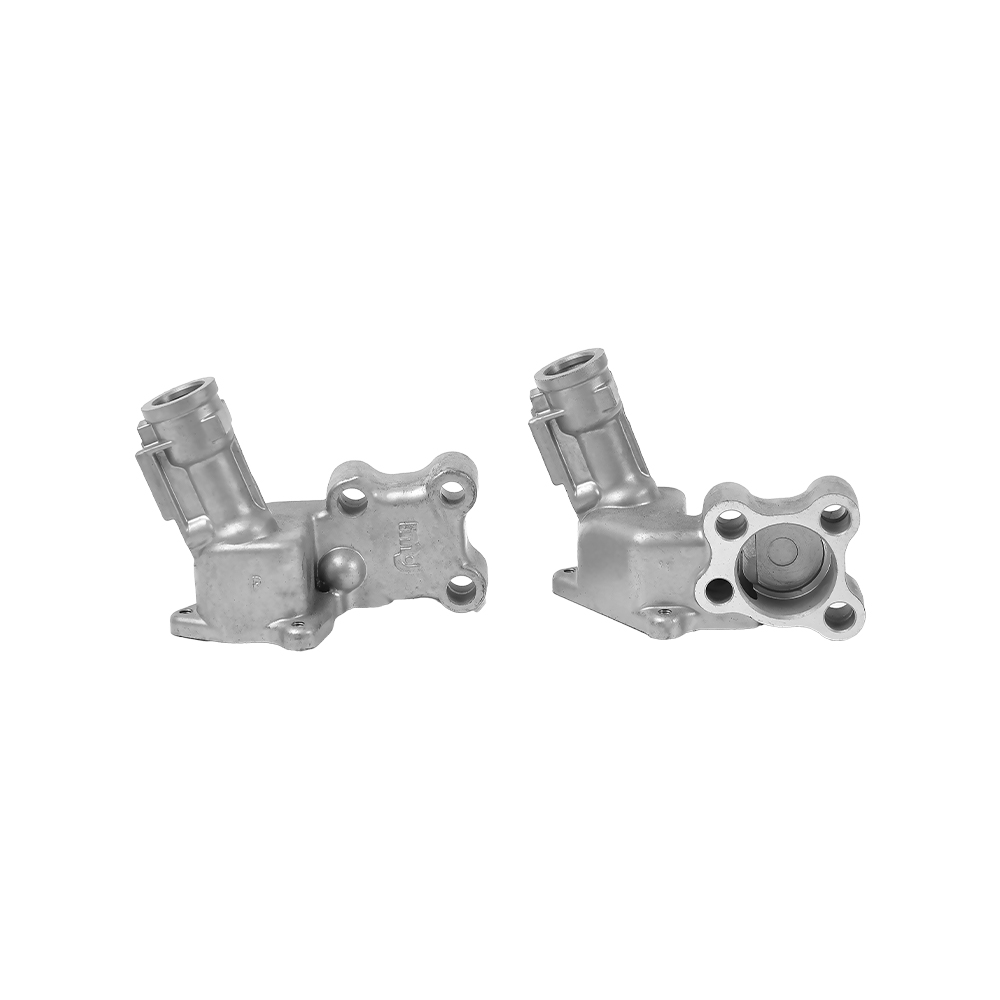
 Hydraulikventil til trykstøbning af aluminium med intern kontrol Vælg en leverandør, der kontrollerer både støbning og bearbejdning for at undgå tolerancetvister. En simpel testdel afslører den faktiske dimensionelle evne for hele processen. Se produkt →
Seks spørgsmål, du skal stille, før du sender en tegning
- Tilbyder leverandøren både højtryks- og lavtryksstøbning? Rækkevidden har betydning, når projektet udvikler sig.
- Udføres CNC-bearbejdning internt? Dette er den hurtigste måde at løse toleranceproblemer, der er opdaget under prøvegodkendelse.
- Har de en dokumenteret afvigelsesproces? Du vil vide, hvordan omarbejde og eftersyn vil blive håndteret.
- Kan de bevise lignende dele? Bed om leveringsoptegnelser eller case-historier, ikke kun lagerfotos af udstyret.
- Hvad er standardprøvegodkendelsesproceduren? Leverandøren bør definere en første artikelrapport med målte værdier i henhold til din tegning.
- Hvor hurtigt svarer de på tekniske spørgsmål? En leverandør, der svarer på tegningsspørgsmål inden for 24 timer, svarer sandsynligvis også hurtigt under produktionen.
En praktisk test er at sende en enkelt enkel del med en bredere end nødvendigt tolerance på én dimension, og derefter se, hvad leverandøren kommer tilbage med. En moden leverandør vil fortælle dig, hvilken toleranceklasse de faktisk kan holde.
Kvalitetskontrol, der holder hver batch konsistent
Et støbeprojekt er ikke afsluttet, når den første prøve er godkendt. Den virkelige udfordring er at holde de næste ti tusinde dele identiske med prøven. Varme processer driver: smeltetemperatur, injektionshastighed, matricetemperatur og afkølingstid ændrer alle porestrukturen og de endelige dimensioner.
Kontrolpunkter, der betyder noget for enhver ordre
- Første artikelinspektion, hvor alle dimensioner måles i forhold til tegningen og der udsendes rapport med prøven.
- Eftersyn i processen med et fast interval, så matriceslid eller procesafdrift fanges tidligt.
- Lækagetest på dedikeret udstyr til ventilhuse, pumpehuse og enhver trykbærende del.
- Porøsitetsovervågning gennem destruktiv prøvetagning eller røntgeninspektion af kritiske sektioner.
- Afsluttende dimensionskontrol efter bearbejdning for de tolerancer, der var specificeret som bearbejdet.
Den egenskab, der adskiller gode leverandører, er sporbarhed af procesparametrene pr. batch. Spørg, om leverandøren registrerer støbekurven, matricetemperaturen og pudens længde for hver batch. Når der opstår et problem, lader disse optegnelser holdet diagnosticere årsagen på dage i stedet for uger.
Ofte stillede spørgsmål om tilpassede aluminiumstøbegods
Hvad er forskellen mellem højtryksstøbning og lavtryksstøbning til brugerdefinerede dele?
Højtrykstrykstøbning sprøjter smelten ind i formen ved høj hastighed, hvilket giver hurtige cyklusser og tynde vægge, men en større chance for gasporøsitet. Lavtryksstøbning fylder formen nedefra under kontrolleret tryk, hvilket giver en tættere, mere tryktæt struktur, men med en langsommere cyklus. Vælg højtrykstrykstøbning for volumen og lavtryk for lækagetætte eller strukturelle krav.
Hvor meget koster værktøj til en tilpasset aluminiumsstøbning?
For et mellemstort hus er en højtryksstøbeform ofte i området $10.000 til $50.000 , mens et sandstøbemønster kan være under $3.000. Valget er økonomisk: fordel værktøjsomkostningerne over din årlige mængde. Ved lav volumen vinder de lavere værktøjsomkostninger ved sandstøbning; ved høj volumen vinder den lavere stykpris på trykstøbning.
Hvad er minimumsvægtykkelsen for trykstøbegods i aluminium?
Ved højtryksstøbning, 2 mm er typisk og 1,5 mm kan opnås på små overflader . Lavtryks- og permanent formstøbning kræver normalt 3 mm og derover. Tyndere vægge kræver en mere flydende legering, hvilket kan reducere den mekaniske styrke lidt.
Er sekundære bearbejdningsoperationer altid nødvendige?
Nej. Hvis dine tegningstolerancer er inden for støbeevnen, og der ikke er behov for tætningsflader eller gevindhuller, kan du bruge delen direkte. Men de fleste kritiske automotive og hydrauliske dele er bearbejdet, fordi præcisionsboringer, tætninger og gevind skal være meget tættere, end hvad enhver støbeproces kan levere.
Hvor lang tid tager et nyt skræddersyet støbeprojekt fra tegning til masseproduktion?
Typisk 7 til 12 uger . Værktøjet tager 4 til 8 uger, prøveforberedelse og første artikelinspektion tager 2 til 3 uger, og serieproduktion følger prøvegodkendelse. En moden tegning og et støberi med internt værktøj forkorter denne tidslinje.
Kan den samme del overføres fra en prototype sandstøbning til trykstøbning?
Ja, men geometrien skal være designet til trykstøbning fra starten. Sandstøbning tillader tykkere vægge og ingen træk; trykstøbning kræver træk, ensartet vægtykkelse og god udstødning. Hvis du planlægger overførslen tidligt med et støberi, der tilbyder begge processer, bliver overgangen en simpel værktøjsændring.
Et praktisk ord at slutte med
Brugerdefinerede aluminiumsstøbegods er en gennemprøvet måde at producere lette, stærke og termisk effektive dele i skala, men hvert projekt lykkes eller fejler i detaljerne: legeringsvalg, procesmatch, tolerancebudget og leverandørdisciplin. At overtænke en af disse, mens du ignorerer de andre, er den hurtigste måde at strække budgettet på.
Start med en komplet tegning, bed om procesinput i stedet for blot en pris, og vælg en leverandør, der styrer værktøj, støbning og bearbejdning sammen. Hvis din del er på det stadie, hvor en anden mening om casting-processen ville hjælpe, kontakt vores ingeniørteam med din tegning; vi vil vise dig, hvad der er realistisk, før du forpligter dig til værktøj.