 SPROG

Hjem / Nyheder / Industri -nyheder / CNC-bearbejdningsmaterialevejledning: Sådan vælger du det rigtige metal og legering
Valg af CNC-bearbejdningsmaterialer: Det direkte svar
Det mest pålidelige materiale til CNC-bearbejdning er aluminiumslegering, specifikt AL 6061-T6 , fordi det tilbyder en uovertruffen balance mellem bearbejdelighed, styrke og omkostningseffektivitet. Det optimale valg afhænger dog helt af den påtænkte anvendelse, produktionsvolumen og nødvendige fysiske egenskaber. I industriel praksis er over 60% af præcisions CNC-bearbejdede komponenter fremstillet af aluminiumslegeringer på grund af deres fremragende varmeledningsevne, korrosionsbestandighed og vægt-til-styrke-forhold.
For producenter i sektorer som bilindustrien, telekommunikation og landbrugsmaskiner påvirker materialevalgsprocessen direkte produktionsomkostninger og ydeevne. Et primært mål bør være at tilpasse materialets mekaniske egenskaber med de funktionelle krav til den afsluttende del. Mens aluminium dominerer, har stål, rustfrit stål og ingeniørplast hver især specifikke nicher.
En materialesammenligning for CNC-ingeniører
Ved vurdering af materialer til CNC-bearbejdning vurderer ingeniører typisk en kombination af afvejninger. Følgende tabel giver et sammenlignende syn på de mest udbredte CNC-materialer, der fremhæver de tekniske forskelle, der styrer beslutningstagningen. Denne sammenligning er baseret på standard industrimålinger og typiske bearbejdningsadfærd.
| Materiale | Bearbejdelighed (1-10) | Trækstyrke (MPa) | relative omkostninger | Typiske applikationer |
|---|---|---|---|---|
| Aluminium 6061-T6 | 8.5 | 290 | Medium | Strukturelle dele, beslag, biler, elektronik |
| Rustfrit stål 303 | 6.0 | 550 | Høj | Aksler, korrosionsbestandige komponenter |
| Kulstofstål 1045 | 6.5 | 585 | Lav | Gear, aksler, kraftigt maskineri |
| Messing C360 | 9.0 | 340 | Medium | Fittings, ventiler, elektriske komponenter |
| POM (acetal) | 9.5 | 70 | Medium | Gear, isolatorer, slidbestandige komponenter |
Hvorfor aluminiumslegeringer dominerer CNC-bearbejdning
Aluminiumslegeringer er rygraden i CNC-bearbejdning på grund af deres exceptionelle bearbejdelighed. I modsætning til stål knækker aluminiumsspåner rent, hvilket giver mulighed for højere skærehastigheder og lavere spindelbelastning. De mest almindelige legeringer er 6061-T6, kendt for sin korrosionsbestandighed og svejsbarhed, og 7075-T6, som giver en styrke, der kan sammenlignes med stål, men med halvdelen af vægten.
Ved bearbejdning af aluminium er det relativt ligetil at opnå snævre tolerancer såsom ±0,005 mm. I store produktionsserier giver CNC-bearbejdede aluminiumsplader ofte overlegen overfladekvalitet sammenlignet med andre materialer. Til projekter, hvor råvaren kommer ind som en fast barre eller plade, er termisk stabilitet en afgørende faktor. Aluminium er særligt tiltalende til letvægts-chassis, termovaske og præcisionskomponenter til biler.
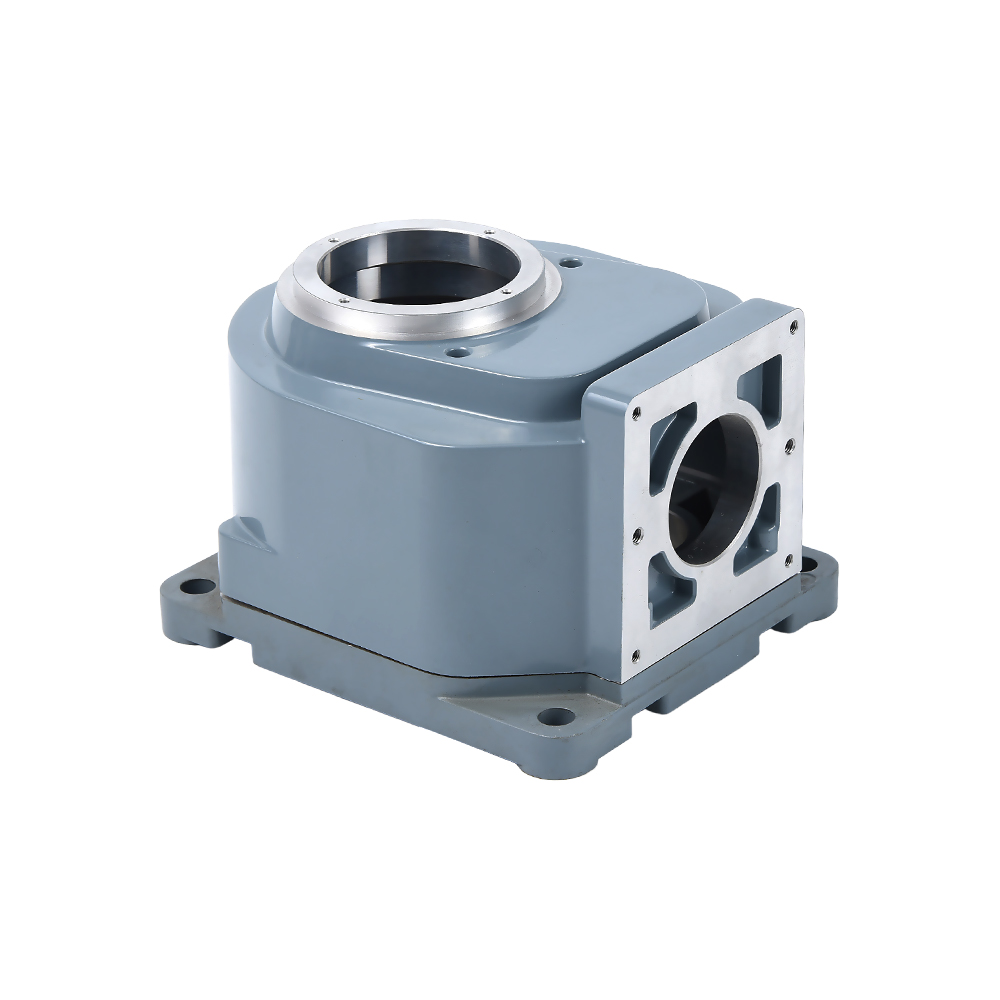
 CNC bearbejdet aluminiumsplade til præcisionskomponenter Solide aluminiumsplader giver ensartet kornstruktur, hvilket gør dem ideelle til anodisering og opnåelse af snævre tolerancer. Deres termiske stabilitet passer til letvægts chassis, køleplader og bildele. Se produkt →
For producenter, der kombinerer støbning og bearbejdning, sætter valget af aluminiumslegering fundamentet. Fræsede komponenter fra aluminiumsplader har en ensartet kornstruktur, som er at foretrække til anodisering end visse støbte legeringer. Beslutningen om at bearbejde massivt aluminium versus støbning er ofte drevet af ordremængde og vægtykkelseskrav.
Arbejde med stål og rustfrit stål
Stål er fortsat standardvalget, når dele udsættes for ekstreme belastninger. Rustfrit stål, især klasse 304 og 316, er valgt for dets imponerende korrosionsbestandighed, hvilket gør det dominerende inden for fødevareforarbejdning, fremstilling af medicinsk udstyr og skibsteknik. Stålets bearbejdelighed er lavere end aluminium, hvilket kræver langsommere spindelhastigheder og generøs kølevæskeflow.
Kulstofstål (C45) er en arbejdshest i industrielt udstyr. Selvom det er sværere at skære, giver det fremragende slidstyrke. En nuanceret detalje er svovlindholdets rolle i fritskærende stål. Inklusive svovl forbedrer spånformbarheden, hvilket giver længere værktøjslevetid. Ingeniører skal veje længere bearbejdningscyklusser og højere værktøjsslid mod den overlegne udmattelsesstyrke, som stål giver.
Teknisk plast og kobberbaserede legeringer
Teknisk plast som POM (Acetal), PTFE og PEEK bliver mere og mere almindeligt i CNC-bearbejdning på grund af deres lave friktion og elektriske isoleringsegenskaber. POM bruges ofte til præcisionsgear og glidemekanismer, fordi det absorberer lidt fugt og bevarer dimensionsstabiliteten. Bearbejdning af plast kræver dog en særegen strategi; materialet skal omhyggeligt fastspændes for at forhindre, at emnet bøjer sig, og skarpe enkeltrillede værktøjer foretrækkes typisk.
Kobberlegeringer som messing og bronze er meget bearbejdelige med en rating på 9,0, hvilket gør dem ideelle til skræddersyede fittings, elektriske konnektorer og ventilkomponenter. De tilbyder fremragende termisk og elektrisk ledningsevne. At forstå den specifikke termiske udvidelse af disse materialer er afgørende, især for dele, der skal bevare deres form under temperaturudsving.
Tilpasning af CNC-materialer til anvendelsesscenarier
Valg af CNC-bearbejdningsmaterialer er grundlæggende en opgave med at tilpasse sig den specifikke operationelle kontekst af komponenten. Forskellige industrier pålægger forskellige begrænsninger. For eksempel prioriterer bilindustrien vægtreduktion af køretøjer for at forbedre brændstofeffektiviteten, hvilket driver efterspørgslen efter aluminiumskomponenter. I denne sammenhæng anvendes undertiden højtryks-aluminiumsstøbegods, men CNC-bearbejdning er påkrævet for at opnå den endelige dimensionelle nøjagtighed.
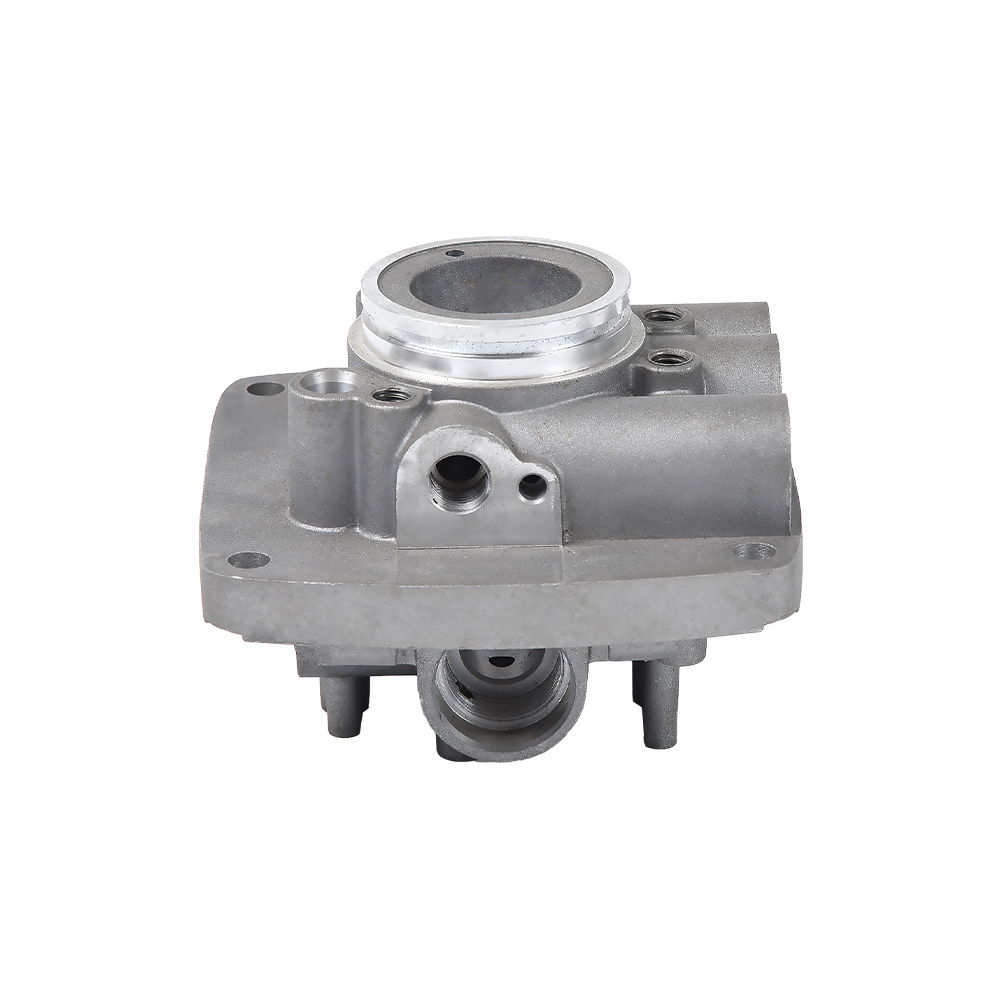
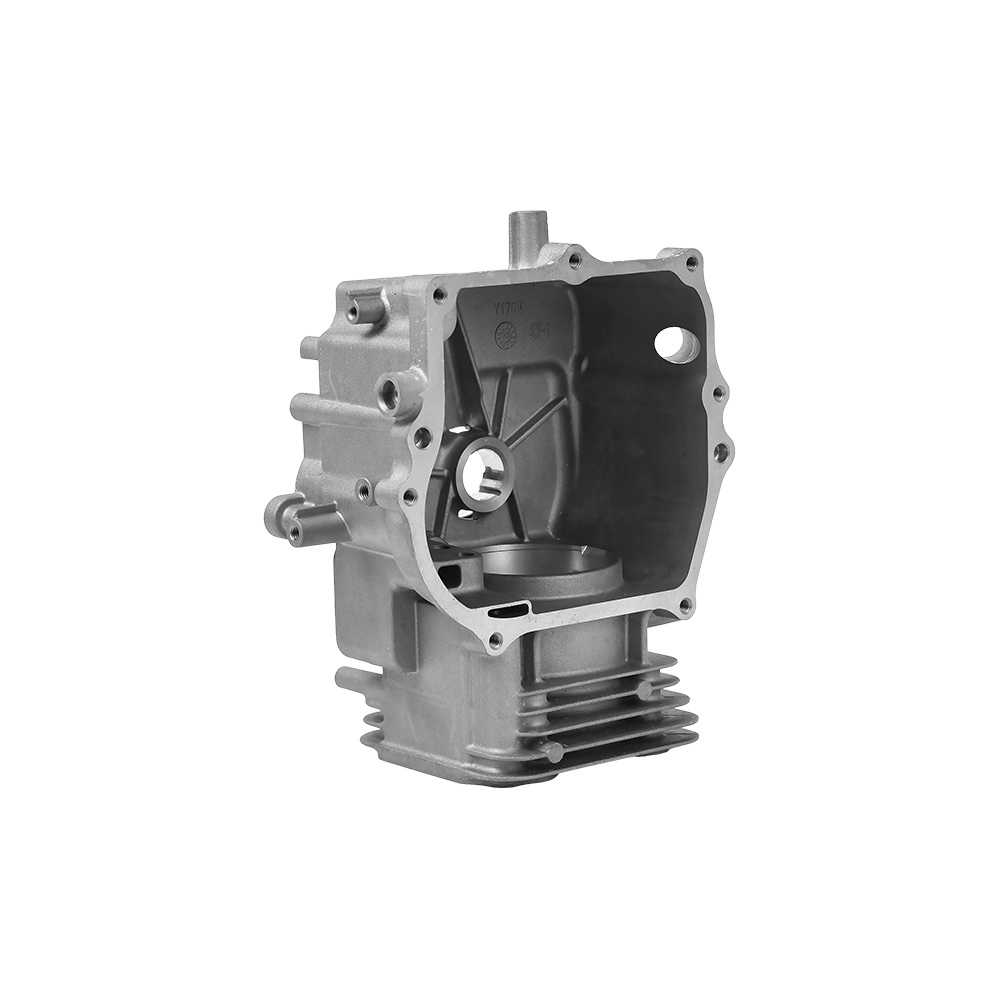
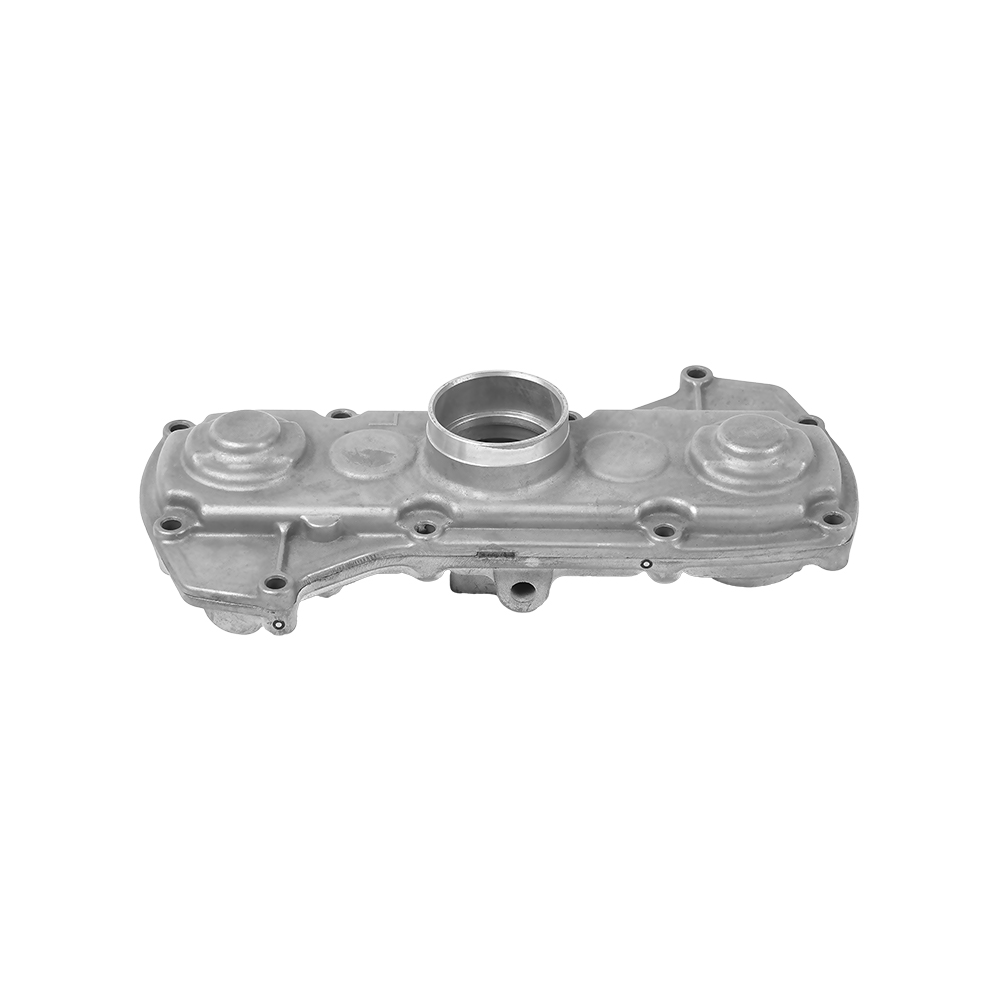
 Maskinbearbejdede aluminium auto motor cylinderdele Til bilkomponenter som ventilhuse sikrer CNC-bearbejdet smedet aluminium præcision og lufttæthed. Dette valg afbalancerer vægtreduktion med holdbarhed, hvilket er afgørende for motorens ydeevne. Se produkt →
For komponenter, der kræver høj præcision og fremragende lufttæthed, såsom ventilhuse eller transmissionskasser, giver CNC-bearbejdning af smedet aluminium en pålidelig vej. Ingeniører skal også overveje delens miljøeksponering. Kombinationen af korrosionsbestandighed i aluminium og styrken af stål påvirker det færdige produkts levetid. Læs vores detaljerede artikel om hvad trykstøbning af aluminium er for at se, hvordan det relaterer sig til sekundær CNC-bearbejdning.
Hvordan materialevalg påvirker CNC-bearbejdningshastighed og kvalitet
Et materiales fysiske egenskaber begrænser i høj grad de skæreparametre, der er tilgængelige for en CNC-operatør. Aluminiums høje varmeledningsevne giver mulighed for hurtig varmeafledning, hvilket forhindrer værktøjet i at overophedes. I modsætning hertil kræver bearbejdning af titanium eller højlegeret stål lave skærehastigheder for at forhindre, at værktøjet svigter på grund af høj varmekoncentration ved skærkanten.
Lad os undersøge cyklustidspåvirkningen. Ved skift fra aluminium til stål falder den anbefalede skærehastighed dramatisk. Mens aluminium for eksempel kan bearbejdes med 600 m/min med hårdmetalværktøj, skal stål ofte bearbejdes med kun 200-300 m/min. Dette udmønter sig direkte i længere produktionstid og øgede omkostninger. Desuden interagerer hvert materiale med værktøjsgeometrien forskelligt. Spåner fra aluminium kan danne snorlige masser, hvis værktøjsgeometrien er forkert, hvorimod stålspåner har en tendens til at knække rent.
Tolerancer, overfladebehandling og efterbehandling
At opnå høj præcision i CNC-bearbejdning er meget afhængig af materialets konsistens. Når man ser på krav til overfladefinish, kan aluminium bearbejdes til en usædvanlig glat Ra 0,8 µm finish uden yderligere processer. For dele, der kræver anodisering, skal materialekvaliteten vælges omhyggeligt. En ensartet legering sikrer et ensartet anodiseret lag, hvilket forhindrer overfladepletter.
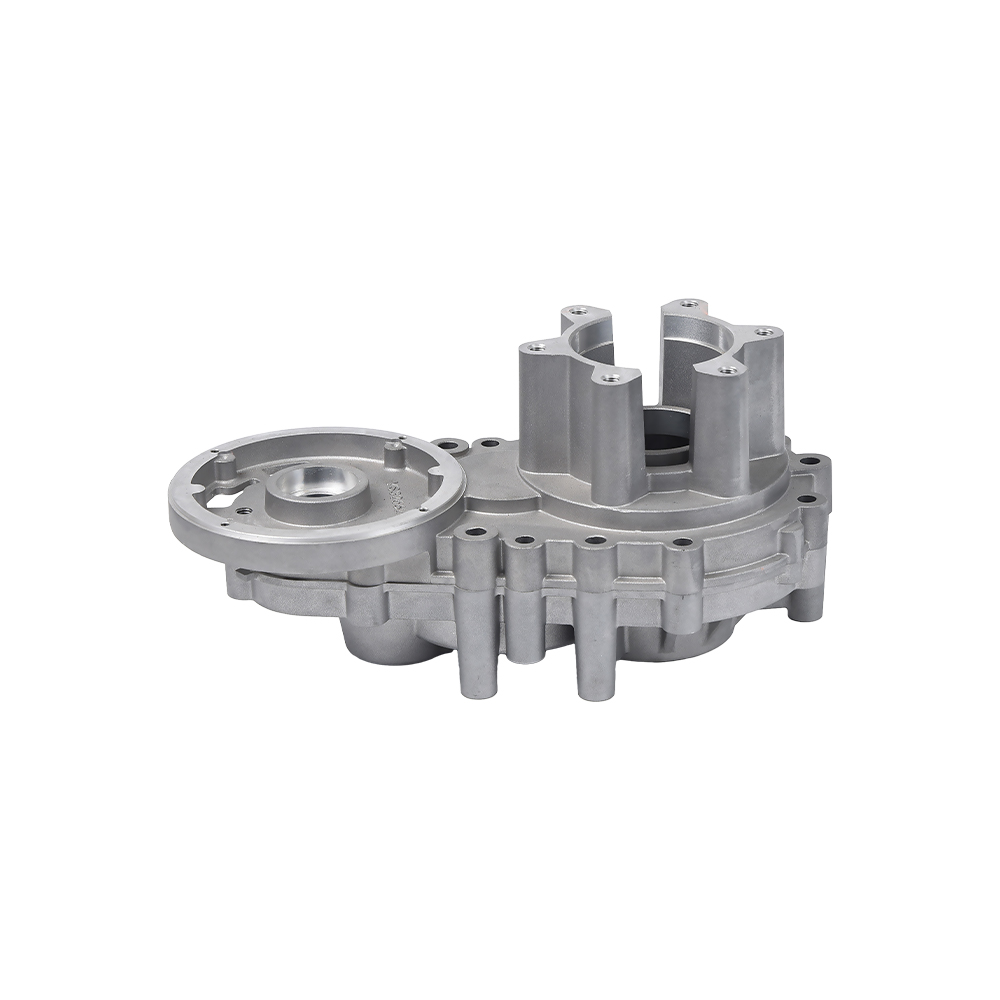
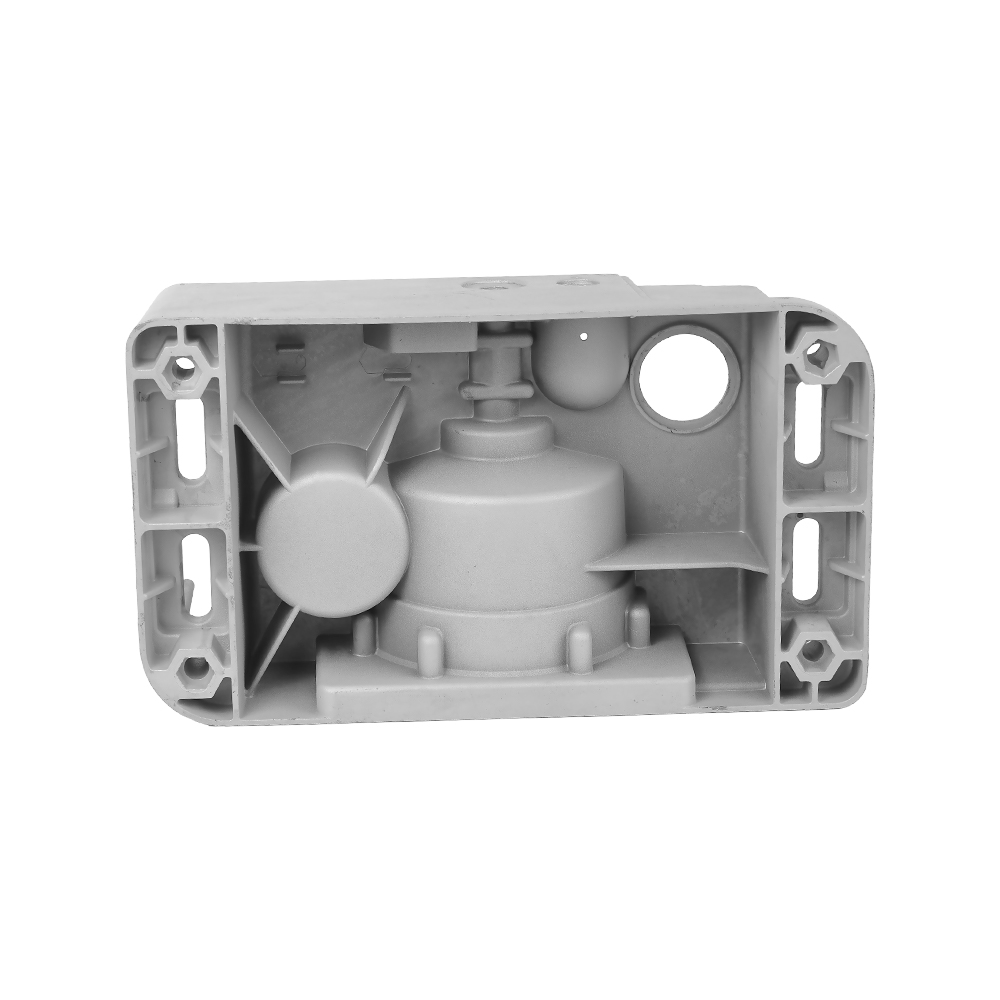
Producenter skal ofte planlægge efterbehandling. For eksempel kan komplekse dele som gearkassehuse støbes og derefter bearbejdes for at opfylde præcise tolerancer, men bearbejdningstrinnene kan ændre delens dimensionsstabilitet. En dybdegående forståelse af om trykstøbte aluminiumsdele skal efterbearbejdes hjælper designere med nøjagtigt at forudsige den nødvendige bearbejdningsmængde under CNC-fasen.
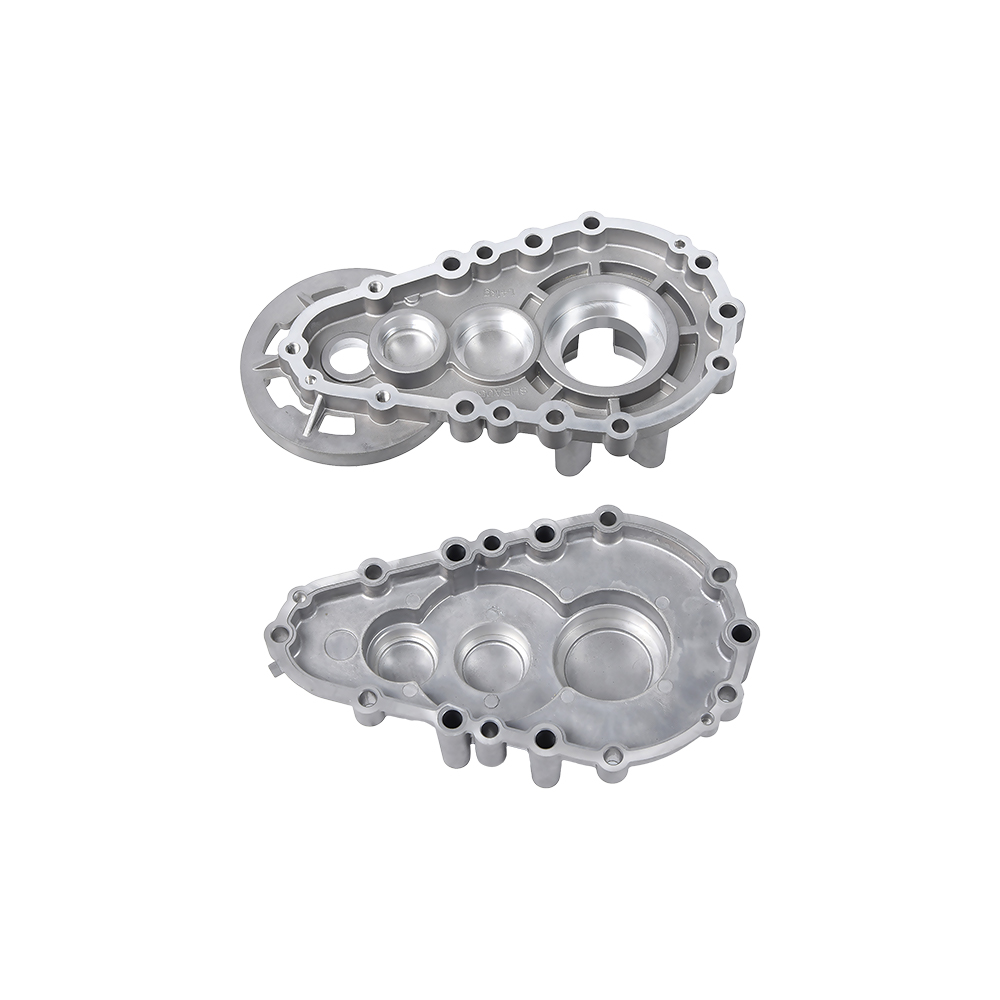
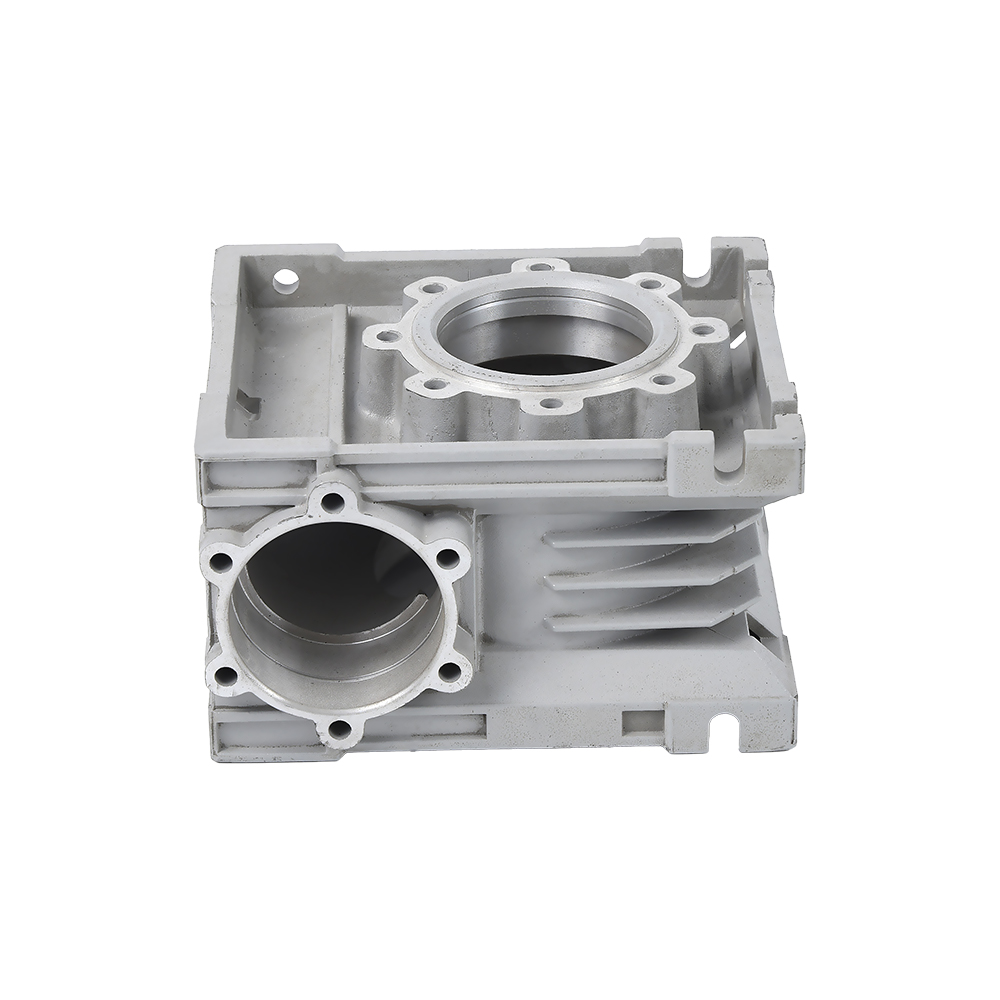
 Gearkassehus i trykstøbt aluminium til præcisionsbearbejdning Dette hus er støbt og derefter bearbejdet for at opfylde strenge tolerancer. Forståelse af efterbehandlingsbehov hjælper med at forudsige bearbejdningskvoter, hvilket sikrer dimensionsnøjagtighed i komplekse gearkassedele. Se produkt →
En trin-for-trin guide til at vælge det rigtige CNC-materiale
For at undgå gætværk skal du følge en ligetil beslutningssekvens:
- Definer det funktionelle krav: Angiv det primære formål med delen. Er det en strukturel komponent, en termisk grænseflade eller en bevægelig slidflade?
- Beregn budgetloftet: Differentier mellem råmaterialeomkostninger og bearbejdningstidsomkostninger. Aluminium er generelt mere omkostningseffektivt på grund af hurtigere bearbejdningshastigheder.
- Bestem den nødvendige tolerance og overfladefinish: Snævre tolerancer (under ±0,01 mm) er nemmest at opnå i aluminium.
- Vurder miljøeksponering: Korrosivitet, ekstreme temperaturer og ydre belastninger vil diktere, om der kræves rustfrit stål eller et belagt materiale.
- Vælg standarden: Bekræft, om din CNC-bearbejdningsleverandør har mest erfaring med materialet. For præcise dele i mellemstore mængder er 6061-T6 en sikker standard.
Genkendelse af almindelige CNC-bearbejdningsmaterialefejl
Der kan opstå flere fejl, hvis materialet ikke håndteres korrekt. Først gratdannelse er et førende emne inden for blødere metaller som aluminium. Disse bølgede kanter kræver ofte manuel afgratning, hvilket øger produktionsomkostningerne. På hårdere materialer som rustfrit stål er udfordringen ofte bearbejdning skravling , hvilket skaber en uønsket bølget overfladefinish.
Derudover kan termisk deformation under bearbejdning forårsage delafvisning. Tyndvæggede aluminiumskomponenter kan bøje sig under skærekræfter, hvilket får dimensionerne til at falde ud af spec. For at afbøde dette bruger maskinmestre dedikerede armaturer med bløde kæber til at støtte emnet og afbalancere skæredybder.
Ofte stillede spørgsmål om CNC-bearbejdningsmaterialer
Hvad er det mest almindelige materiale, der bruges til CNC-bearbejdning?
Det mest almindelige materiale er aluminiumslegering, især 6061 og 7075. Det tilbyder høj bearbejdelighed, god styrke og alsidige efterbehandlingsmuligheder, hvilket gør det til favoritten til industrielle dele.
Hvilket materiale giver den bedste bearbejdelighed?
Messing (C360) og POM (Acetal) topper bearbejdelighedstabellerne med en rating på 9,0 til 9,5 ud af 10, tæt efterfulgt af aluminium 6061 med en rating på 8,5.
Hvordan påvirker materialet CNC-bearbejdningsomkostningerne?
Omkostningerne påvirkes både af råvarepris og bearbejdningstid. Mens råt titanium kan koste 20 gange mere end aluminium, kræver hårdere materialer også langsommere bearbejdningshastigheder, hvilket fordobler den samlede indvirkning på omkostningerne pr. del.
Hvad er den nemmeste aluminiumskvalitet at bearbejde?
Aluminium 6061-T6 er den nemmeste kvalitet at bearbejde til generelle komponenter. Tilsætningen af silicium i støbte kvaliteter som ADC12 gør det mere slibende, hvilket reducerer værktøjets levetid lidt.
Er det bedre at bearbejde fra billet eller støbt materiale?
Dette afhænger af batchstørrelsen. Bearbejdning fra billet er ideel til prototyper og små partier, fordi det ikke medfører nogen værktøjsomkostninger. Til højvolumen produktion er støbning kombineret med CNC efterbehandling den mest økonomiske vej.
Kan overfladefinish måles på tværs af forskellige materialer?
Ja, overfladefinish måles almindeligvis i Ra. Aluminiumsdele kan typisk nå en Ra på 1,6 µm efter fræsning, mens en sekundær efterbearbejdningsproces kan opnå 0,8 µm eller endnu finere.
Gentænk materialevalg til dit næste CNC-projekt
De sande omkostninger ved ethvert CNC-bearbejdningsprojekt er aldrig blot råvareprisen. Et dyrere materiale, der giver mulighed for hurtigere skærehastigheder og længere værktøjslevetid, kan i alt vise sig at være mere omkostningseffektivt. Da over 70% af alle CNC-bearbejdede komponenter er fremstillet i aluminium, forbliver det det benchmark, som alle andre materialer vurderes i forhold til.
Ved at prioritere delens funktionelle krav – hvad enten det er varmeafledning, vægtreduktion, korrosionsbestandighed eller mekanisk styrke – kan indkøbsteams og ingeniører træffe informerede beslutninger. Partnerskab med en bearbejdningsleverandør, der opretholder dyb ekspertise inden for aluminium, gør det muligt for virksomheder at navigere i materialevalgsprocessen med tillid.