 SPROG

Hjem / Nyheder / Industri -nyheder / CNC-bearbejdning af aluminium: Tolerancer, legeringer, omkostninger og leverandørvalgsvejledning
CNC-bearbejdning af aluminium er den mest pålidelige produktionsmetode til at opnå snævre tolerancer, fremragende overfladefinish og gentagelig delkvalitet på aluminiumskomponenter. Aluminium skærer omtrent to til tre gange hurtigere end stål, kræver mindre spindelkraft og producerer dele, der vejer omkring 35 procent af tilsvarende ståldele. Til prototypekørsler, mellemstore partier og højvolumenproduktion leverer CNC-bearbejdning af aluminium den stærkeste kombination af hastighed, dimensionsnøjagtighed og omkostningseffektivitet. Hvis du har brug for aluminiumsdele holdt til /-0,01 mm eller en overfladefinish på Ra 0,8 um, er CNC-bearbejdning den praktiske vej til at komme dertil.
Mange producenter kombinerer nu trykstøbning af aluminium med CNC-finishbearbejdning for at spare tid og penge. Støbetrinnet danner hurtigt den næsten-netformede form, mens bearbejdningen afslutter kritiske dimensioner, boltehuller, tætningsflader og præcist kontrollerede konturer. Hos Ningbo Beilun Youyuan Machinery Manufacturing håndterer den samme fabrik begge operationer, hvilket forkorter gennemløbstider og giver kunderne én ansvarlig partner fra råmateriale til færdig komponent.
Hvorfor aluminium er standardvalget til CNC-bearbejdede dele
Aluminium er det mest udbredte bearbejdede ikke-jernholdige metal, og årsagerne er lette at se. Densiteten af aluminium er 2,70 g/cm3, cirka en tredjedel af stålets 7,85 g/cm3 , som direkte reducerer delvægten uden at gå på kompromis med styrken i de fleste tekniske applikationer. Med bil- og rumfartsindustrien, der presser på for vægtbesparelser, driver denne enkelt ejendom en massiv efterspørgsel efter CNC-bearbejdet aluminium.
Aluminium opretholder også et naturligt dannende oxidlag (Al2O3), der beskytter metallet mod atmosfærisk korrosion. I de fleste industrielle miljøer kræver CNC-bearbejdede aluminiumsdele ikke maling eller plettering alene for korrosionsbeskyttelse. Anodisering anbefales stadig, når kosmetisk udseende, farvekodning eller slidstyrke er nødvendig.
Bearbejdeligheden af aluminium er en anden afgørende fordel. 6061-T6, den mest almindelige bearbejdningskvalitet, har en bearbejdelighedsvurdering på næsten 90 procent sammenlignet med friskærende messing, som er det traditionelle benchmark. Det betyder, at aluminium kan fræses og drejes ved høje skærehastigheder med moderate spindelbelastninger, hvilket forkorter cyklustider og reducerer omkostningerne pr. del, selv når råvareprisen er højere pr. kilogram end stål.
- Termisk ledningsevne: 6061-T6 leder varme ved 167 W/mK, omtrent seks gange så meget som 304 rustfrit stål, hvilket gør den ideel til køleplader, motorhuse og varmestyringsdele.
- Elektrisk ledningsevne: Aluminium er omkring 61 procent så ledende som kobber, men med mindre end halvdelen af vægten, så det er ofte valgt til strømførende beslag og kabinetdele.
- Genanvendelighed: Aluminium kan genbruges i det uendelige uden at miste dets mekaniske egenskaber, og omsmeltning bruger kun omkring 5 procent af den energi, der er nødvendig for at producere primært aluminium.
Almindelige aluminiumslegeringer til CNC-bearbejdning: Egenskaber og udvalg
Ikke alle aluminiumslegeringer bearbejder på samme måde. Den legering, du vælger, bestemmer styrke, korrosionsbestandighed, let skæring og den endelige delpris. Tabellen nedenfor opsummerer de hyppigst specificerede kvaliteter for CNC-bearbejdede aluminiumskomponenter.
| Legering | Trækstyrke (MPa) | Bearbejdelighed | Korrosionsbestandighed | Typiske applikationer |
|---|---|---|---|---|
| 6061-T6 | 310 | Fremragende (90%) | Godt | Strukturelle rammer, bildele, hydrauliske komponenter |
| 7075-T6 | 572 | Fremragende (90%) | Fair | Luftfartsbeslag, højspændingskomponenter |
| 2024-T4 | 450 | Godt | Fair | Flystrukturer, træthedsbestandige dele |
| 5052-H32 | 228 | Fair (70 %) | Fremragende | Brændstoftanke, marinedele, metalhuse |
| 6063-T5 | 215 | Godt | Fremragende | Ekstruderede profiler, kabinetter, trimdele |
Til de fleste CNC-bearbejdede applikationer, 6061-T6 er det bedste udgangspunkt fordi det balancerer styrke, bearbejdelighed, korrosionsbestandighed og omkostninger. Når delen er meget belastet og vægten er kritisk, giver 7075-T6 omkring 85 procent mere trækstyrke, men koster cirka 30 procent mere og har reduceret korrosionsbestandighed. For dele, der er udsat for marine eller kemiske miljøer, er 5052 en stærkere korrosionseffekt, men har lavere styrke og kræver lidt langsommere skæreparametre.
Hvis den påtænkte fremstillingsrute er trykstøbning i stedet for bearbejdning fra massiv stang, ændres legeringsvalget. Trykstøbte dele bruger almindeligvis A380 eller A383 aluminium-siliciumlegeringer, som har fremragende støbeevne, men lavere duktilitet sammenlignet med 6061-T6. Aluminium trykstøbning skaber den næsten-net form, og CNC-bearbejdning definerer derefter de kritiske dimensioner, som støbning alene ikke kan holde økonomisk.
CNC-bearbejdningsprocesser, der bruges til aluminiumsdele
Fem CNC-bearbejdningsmetoder er mest almindelige for aluminiumskomponenter. Hver producerer forskellig geometri, tolerancer og overfladekarakteristika.
3-akset CNC fræsning
3-akset fræsning er arbejdshesten for aluminiumsdele, hvor skæreværktøjet bevæger sig langs X-, Y- og Z-akserne. Den håndterer flade plader, firkantede blokke, lommer og de fleste beslagsgeometrier. For dele, hvor mere end 90 procent af materialet er fjernet fra den ene side, er 3-akset bearbejdning næsten altid den billigste løsning.
5-akset CNC fræsning
5-akset fræsning vipper bordet eller hovedet for at nærme sig delen fra enhver retning. Dette reducerer antallet af opsætninger til komplekse former, forbedrer overfladefinish og gør underskæringer og interne kanaler mulige. For turbineblade, skovlhjul og komplekse manifoldblokke er 5-akset bearbejdning af aluminium den foretrukne rute, selvom maskinhastigheden er højere.
CNC drejning
Drejning producerer runde dele såsom aksler, bøsninger og stempelkomponenter. Aluminium drejer meget godt, og højhastighedsdrejning kan opnå fremragende dimensionelle tolerancer med en meget fin overfladefinish. CNC-drejebænke med strømførende værktøj kan også udføre fræse- og boreoperationer i én spænding.
Boring og tapning
Boring og tapning are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Schweizisk CNC-bearbejdning
Drejebænke af schweizisk type anvendes til dele med lille diameter med snævre tolerancer, typisk under 32 mm. De tilbyder fremragende koncentricitet og kan producere komplekse profiler i en enkelt passage, hvilket er værdifuldt til stifter, fittings og små sensorhuse.
Trykstøbning plus CNC-finish bearbejdning
En hybridrute, der i stigende grad anvendes i volumenproduktion, er trykstøbning af den ru form og derefter CNC-bearbejdning af kun de kritiske flader. Trykstøbetrinnet koster langt mindre pr. del end at fjerne alt materiale fra massiv stang, og bearbejdningstrinnet tilføjer den præcision, som støbning alene ikke kan holde. Dette er den tilgang, der foretrækkes af producenter, der fremstiller automotive, hydrauliske og elektriske komponenter i mængder på 1.000 eller mere om året.
Vigtige bearbejdningsovervejelser ved skæring af aluminium
CNC-bearbejdning af aluminium er mere tilgivende end bearbejdning af stål, men der opstår stadig specifikke problemer i produktionen. Forståelse af spåndannelse, værktøjsslid, termisk ekspansion og brug af kølemiddel hjælper med at undgå skrotdele og unødvendige forsinkelser.
- Spåndannelse og evakuering: Rent aluminium producerer en lang, snorlige spån, der kan vikle sig rundt om spindlen og ødelægge overfladen. Skær med høj forskydning, høje spindelhastigheder og dybt radialt indgreb knækker spåner i små sektioner. Tørskæring eller brug af tågekølevæske hjælper også med at forhindre spånsvejsning.
- Valg af værktøj: Hårdmetal pindfræsere med polerede riller er standard til almindeligt aluminiumsarbejde. Til højvolumenproduktion holder polykrystallinske diamantværktøjer (PCD) væsentligt længere og kan opretholde snævrere dimensioner. Værktøjsafbøjning er normalt hovedbegrænsningen, så korte, stive værktøjsholdere foretrækkes.
- Termisk ekspansion: Aluminium udvider sig med 23 um per meter per grad C, cirka det dobbelte af stål. Præcise dele bearbejdet ved stuetemperatur kan glide ud af tolerance i en ukontrolleret butik. For tolerancer under /-0,01 mm anbefales temperaturkontrollerede bearbejdningsmiljøer.
- Kølevæskestrategi: Oversvømmelseskølevæske er den mest almindelige metode til aluminium; det fjerner varme og skyller chips. Minimumssmøring (MQL) er et tørt alternativ, der bruger en fin tåge og er populær i højhastighedsbearbejdning. Valget påvirker cyklustiden, delens renhed og værktøjets levetid.
- Gratdannelse: Det sidste spånsnit på stykkanten efterlader ofte en grat. Polering af affasninger, højfremføringsfræsere og en dedikeret afgratningsstation hjælper alle med at producere rene kanter uden at tilføje langsomt manuelt arbejde.
Rent praktisk kan de fleste problemer med bearbejdning af aluminium spores tilbage til tilspændingshastighed og værktøjsspalter. For eksempel vil en 6 mm pindfræser i 6061-T6, der kører ved 12.000 omdr./min. med 0,05 mm pr. tandfremføring, rense spåner effektivt, hvorimod det samme værktøj ved 4.000 omdr./min. med 0,02 mm pr. Butikken, der justerer skæreparametre for hver legering og værktøjstype, leverer mere ensartede dele.
Aluminium CNC-bearbejdningstolerancer og overfladefinish
CNC-bearbejdning af aluminium kan holde tolerancer fra /-0,10 mm for standard kommercielle dele ned til /-0,005 mm for præcisionsdrejede eller slebne komponenter. Den opnåelige tolerance afhænger af driften, delstørrelsen og stivheden af hele bearbejdningssystemet, ikke kun CNC-controlleren.
| Betjening | Standard tolerance | Præcisionstolerance | Overfladeruhed (Ra) |
|---|---|---|---|
| 3-akset fræsning | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5-akset fræsning | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC drejning | /-0,025 mm | /-0,005 mm | 0,4 um |
| Slibning | /-0,005 mm | /-0,002 mm | 0,2 um |
| Trykstøbningsbearbejdning | /-0,10 mm | /-0,01 mm | 1,6 um |
Almindelige efterbehandlingsmuligheder for bearbejdet aluminium omfatter Type II anodisering (typisk 20-25 um belægning) for korrosionsbeskyttelse og udseende, hård anodisering (Type III) for slidstyrke, pulverlakering for holdbar farve og strømløs nikkelbelægning til applikationer, hvor ledningsevne eller loddeevne har betydning. Overfladefinish påvirker direkte disse efterbehandlingsvalg: en glat Ra 0,8 um overflade giver et ensartet anodiseret lag, mens en ru fræset overflade kan give ujævn belægningstykkelse.
For tætningsflader er den anbefalede overfladefinish typisk Ra 0,8 um til 1,6 um. Pakningskontaktflader, der er for ru, kan ikke tætne ordentligt under tryk, mens alt for glatte overflader nogle gange kan reducere den friktion, der er nødvendig for, at nogle pakningsmaterialer forbliver på plads.
Hvordan trykstøbning og CNC-bearbejdning arbejder sammen for aluminiumsdele
Når volumen er høj, og emnegeometrien er kompleks, bliver bearbejdning af alt fra massiv aluminiumsstang økonomisk uinteressant. En enklere fremgangsmåde er at starte med et trykstøbt emne, der allerede nærmer sig den endelige form, og derefter bearbejde kun de funktionelle flader. Denne hybride proces kan reducere materialespild med 60-70 procent og reducere bearbejdningstiden med 40-50 procent sammenlignet med bearbejdning fra et solidt emne.
Afvejningen er forudgående værktøjsomkostninger. En aluminiumsstøbeform koster mellem USD 5.000 og USD 50.000 afhængig af hulrumstal og kompleksitet. For årlige mængder over omkring 1.000 styk, er matriceomkostningerne sædvanligvis genvundet gennem lavere pris pr. enhed. For mindre volumener er bearbejdning fra stang det bedste valg.
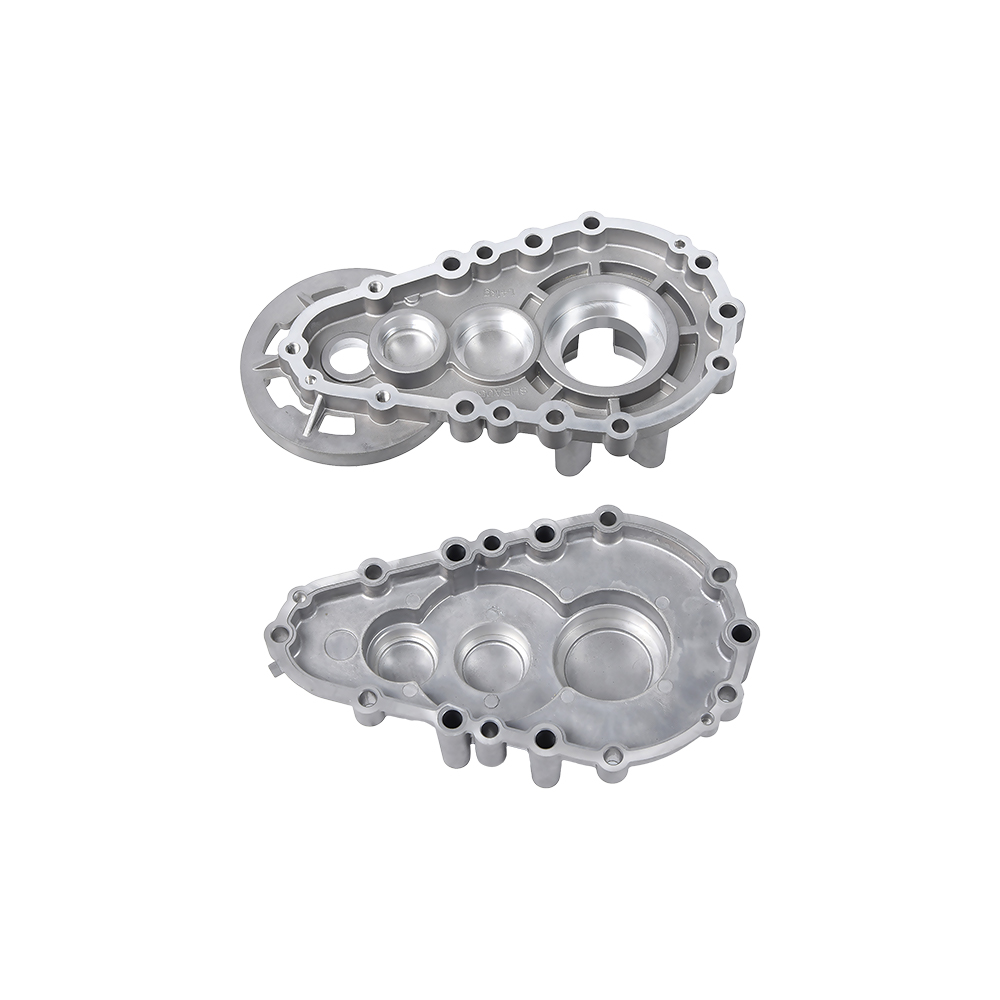
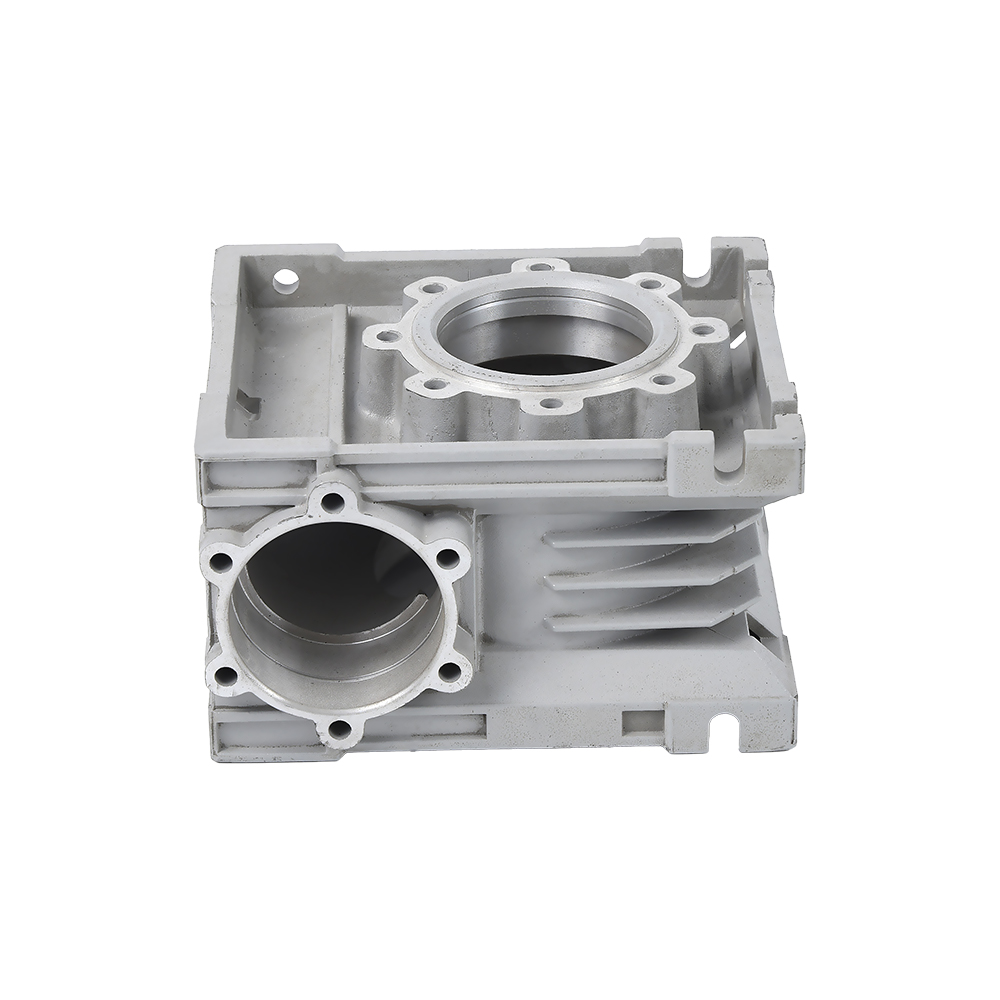
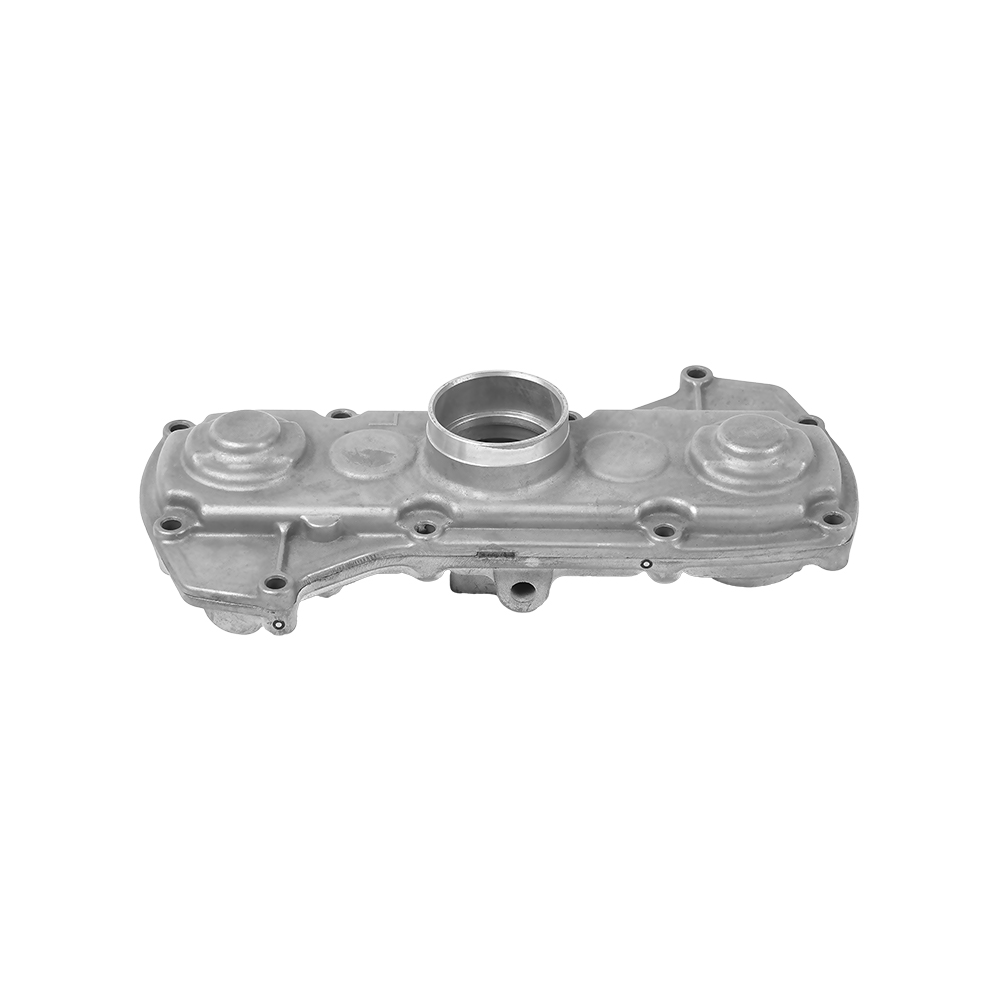
 Aluminium trykstøbt gearkassehus til Rice Transplanter Denne gearkasse er fremstillet ved hjælp af trykstøbning af aluminium, velegnet til landbrugsmaskiner som risomplantere. Processen sikrer præcise dimensioner og holdbarhed, hvilket gør den til en pålidelig komponent til transmissionssystemer. Se produkt →
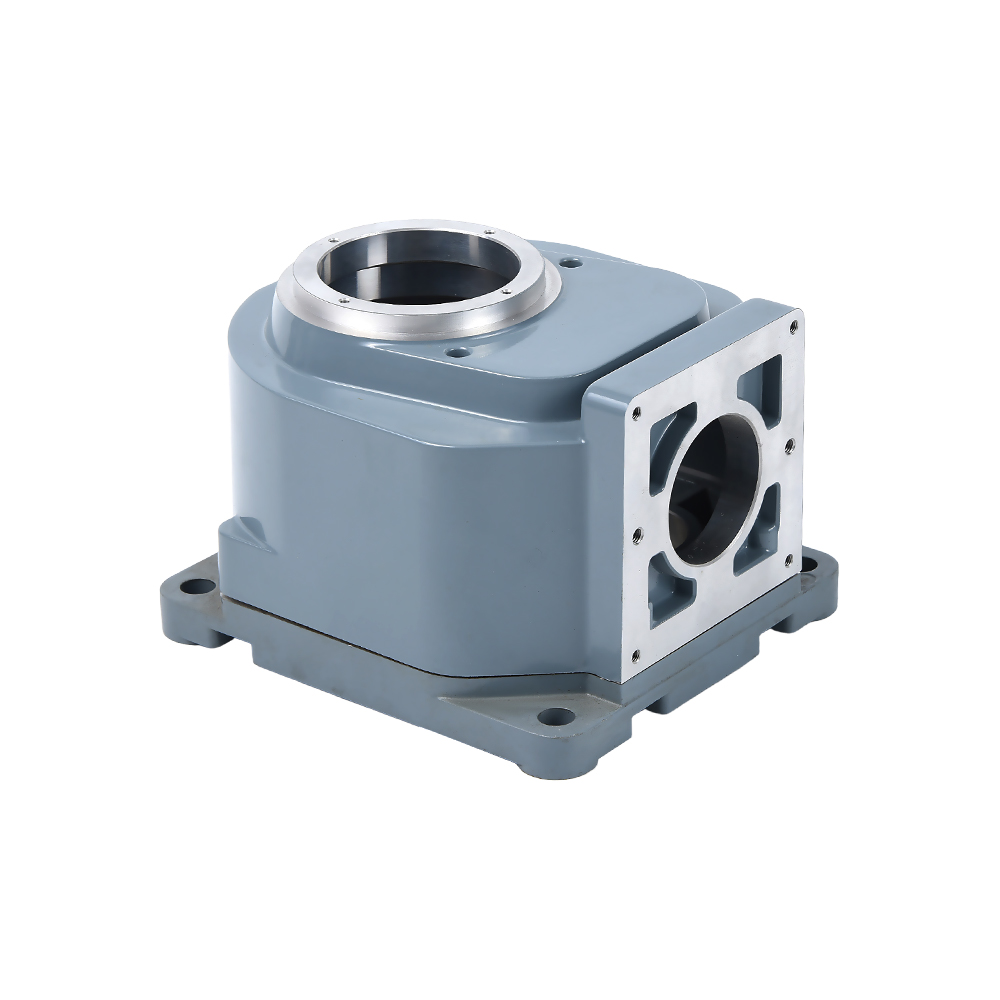
Hos Ningbo Beilun Youyuan Machinery Manufacturing kombinerer virksomheden værktøj, trykstøbning og CNC-bearbejdning under ét tag. Resultatet er en kontinuerlig produktionskæde: Trykstøbeværkstedet producerer den næsten-netformede form, og maskinværkstedet færdiggør det til træktolerance. Kunden modtager en afsluttet del, ikke et støbt emne, der kræver særskilt leverandørkoordinering. Et sådant arrangement har betydning for gearkassehuse og transmissionstilfælde, hvor flere boltflader, boringer og tætningsflader skal opfylde stramme specifikationer.
Ud over et standard maskinværksted forbedrer praksis også komponentkonsistensen. Støbeleverandører, der bearbejder deres egne dele, kan sortere skrot, justere støbeparametre og kompensere for små dimensionsforskydninger, før de når CNC-programmet. Dette gør hele fremstillingsprocessen mere stabil og reducerer antallet af afviste slutdele.
For projekter, der allerede bruger støbning, fordelene ved trykstøbning af aluminium omfatter høje produktionshastigheder og fremragende overfladedetaljer. Når CNC-finishbearbejdning er tilføjet ovenpå, får delen både de økonomiske fordele ved støbning og nøjagtigheden af bearbejdningen.
Anvendelser af CNC-bearbejdede aluminiumsdele
CNC-bearbejdede aluminiumskomponenter forekommer i næsten alle industrisektorer. De mest almindelige kategorier omfatter:
Biler og nye energikøretøjer
Motorophæng, transmissionshuse, køleplader, sensorbeslag, batterihuse og motorkonstruktionsdele er standard. Aluminiums høje styrke-til-vægt-forhold forbedrer direkte køretøjets rækkevidde ved at reducere den samlede vægt. Hver 100 kg reduktion af køretøjets vægt i et elektrisk køretøj kan tilføje cirka 10-15 km rækkevidde , hvilket gør aluminium til et oplagt valg til massereduktionsprogrammer. For eksempel har producenter af elektriske køretøjer erstattet stållejekonsoller med aluminiumsstøbegods, der derefter er CNC-bearbejdet til at holde lejetolerancer på /-0,02 mm.
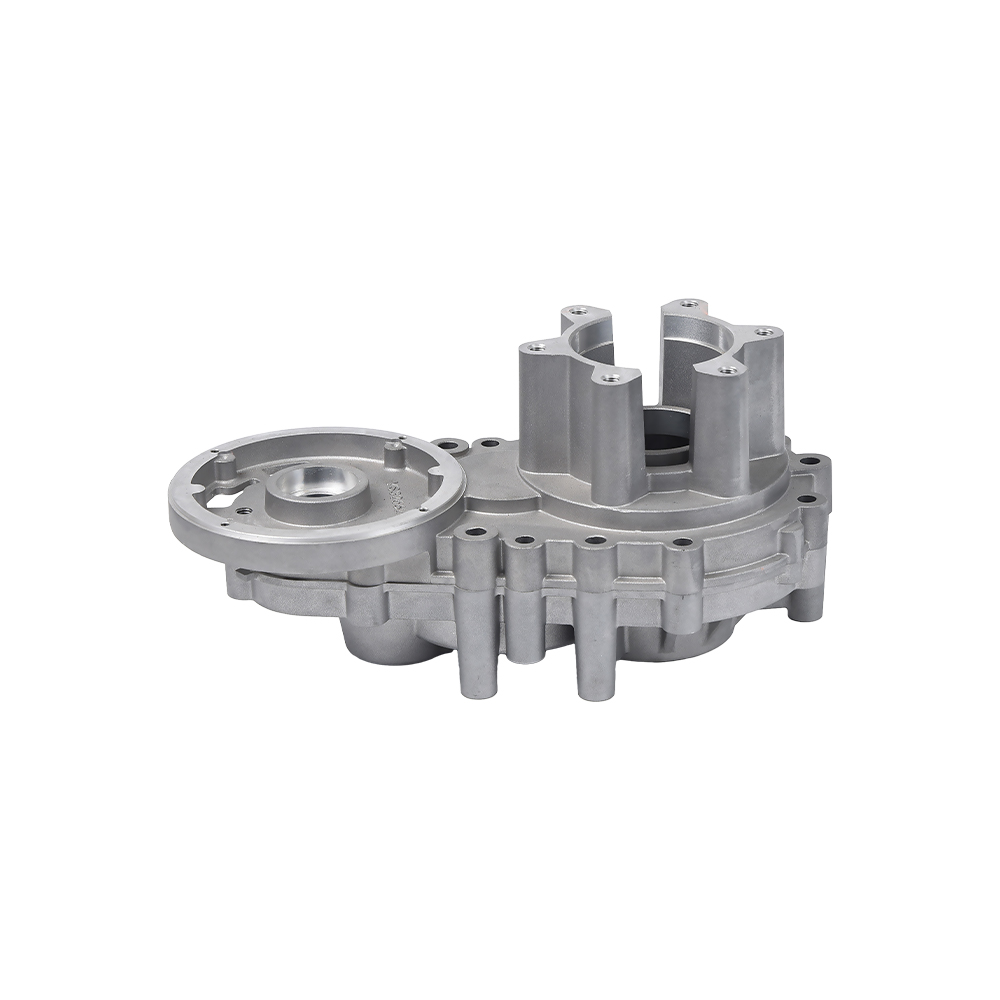
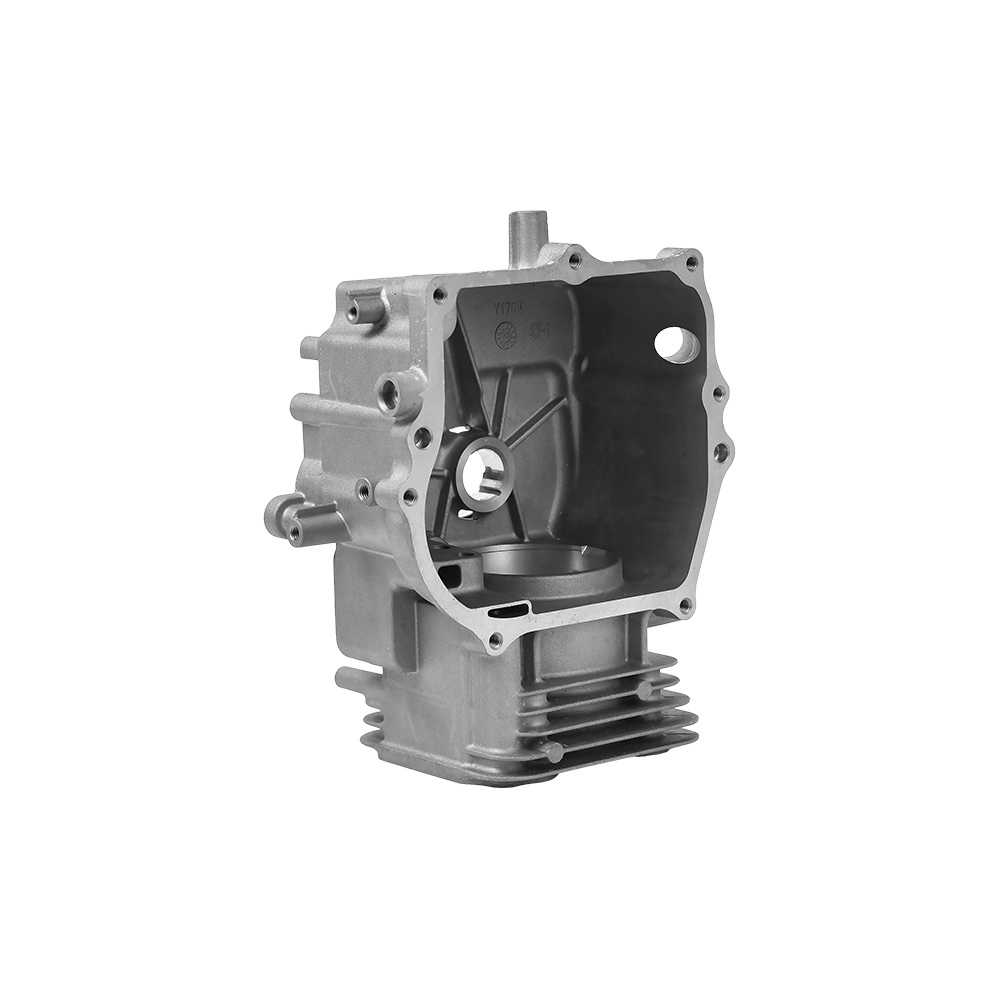
 Motorcykel krumtaphus lavet med aluminium trykstøbning Dette motorcykelkrumtaphus er produceret gennem trykstøbning af aluminium, hvilket giver styrke og lette egenskaber. Det er essentielt for motorsamling, hvilket kræver efterfølgende CNC-bearbejdning for nøjagtige boringer og gevind. Se produkt →
Elværktøj og små motorer
Motorcykel krumtaphuse, transmissionskasser og motordæksler er ofte støbt og derefter bearbejdet. Disse dele har brug for gevindhuller, lejeboringer og pakningsflader, som alle er mest økonomisk fremstillet ved bearbejdning efter støbning. Den samme logik gælder for mikrostyrede gearkasser og plantemaskineri.
Hydraulik og pneumatik
Hydrauliske ventiler, ventilblokke, regulatorhuse og pneumatiske fittings er afhængige af aluminium for letvægt og korrosionsbestandighed. CNC-bearbejdning producerer de indvendige boringer og gevindporte, der styrer væskestrømmen. Mange ventilhuse er tryktestet efter bearbejdning for at bekræfte, at de opfylder den specificerede trykklasse.
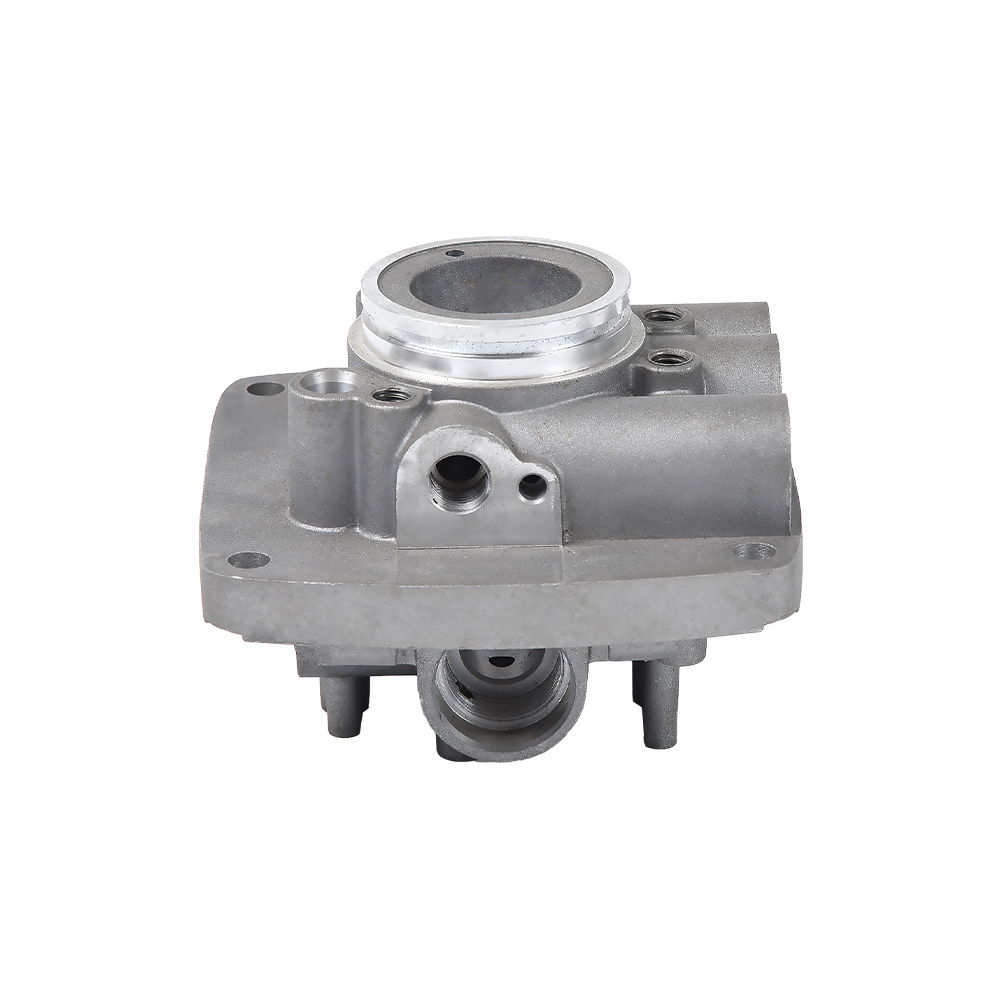
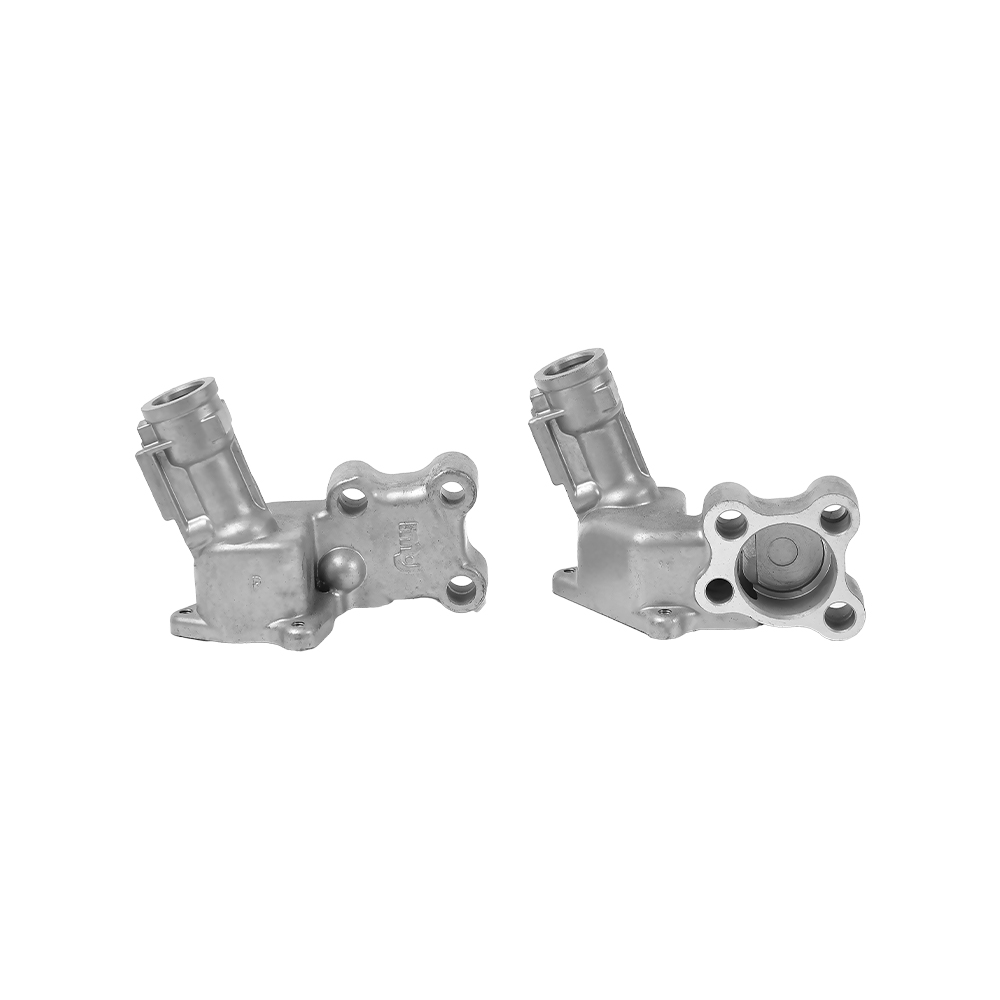
 Hydraulikventil til trykstøbning af aluminium til væskekontrol Denne hydrauliske ventil er lavet af aluminium trykstøbning, der tilbyder korrosionsbestandighed og letvægtskonstruktion. Det bruges i væskekontrolsystemer med interne passager bearbejdet til nøjagtige specifikationer. Se produkt →
Elektronik og termisk styring
Køleplader, LED-huse og elektroniske kabinetter er ofte CNC-bearbejdet eller støbt af aluminium. Da aluminium afleder varme effektivt, bruges disse dele i strømforsyninger, invertere og motorcontrollere. Aluminiums lave magnetiske permeabilitet gør den også velegnet til sensorhuse, hvor materialet ikke må forstyrre magnetfelter.
Landbrugsmaskiner
Risomplantningsdele, krumtaphushuse og gearkasser er almindeligvis støbt og bearbejdet. Disse dele har brug for pålidelig tætning, boltmontering og dimensionsudskiftelighed. CNC-bearbejdning giver ensartede pasformer og glatte overflader, der reducerer slid og lækage i marken.
Komponenter til medicinsk udstyr
Instrumenthuse og beslag af aluminium bruges i bærbart medicinsk udstyr, hvor vægt og korrosionsbestandighed har betydning. CNC-bearbejdning giver enheden en glat overflade og præcise dimensioner, mens anodisering giver en ren finish, der modstår gentagen rengøring.
Sådan vælger du en CNC-bearbejdnings-aluminiumleverandør
At vælge den rigtige leverandør til CNC-bearbejdet aluminium kræver mere end at sammenligne tilbud. Følgende faktorer afgør konsekvent, om et projekt lykkes eller lider af forsinkelser og kvalitetsproblemer.
- Spørg efter bearbejdningshylsteret og spindelkapaciteten: Nogle butikker maxer ved 600 mm rejse på X, mens andre holder 1.000 mm eller mere. Ved, om din største del passer, før du udsteder ordren.
- Anmod om tolerance- og overfladefinishdata: En kompetent leverandør bør fortælle dig, hvilke tolerancer de har i produktionen, ikke kun hvad der er muligt. For aluminiumsdele, se efter /-0,01 mm på kritiske boringer og Ra 0,8 um på tætningsflader.
- Tjek maskinlisten: CNC'er, fræsecentre, drejecentre og wirecut-maskiner udgør butikkens kapacitet. Hvis butikken også har trykstøbning, kan den producere næsten-net-former til arbejde med stort volumen. Ningbo Beilun Youyuan Machinery lister trykstøbning og CNC-bearbejdningsmængder i sit produktionssystem.
- Se efter integreret værktøj og støbning: En leverandør, der kan producere værktøjet, støbe delen og bearbejde det, er en stærk partner til volumenproduktion. Dette reducerer koordinationsomkostninger og gør kvalitetskontrol lettere.
- Evaluer inspektionsopsætningen: Standardværktøjer inkluderer skydelære, mikrometre, højdemålere og CMM-udstyr. Leverandøren skal kunne levere en dimensionsrapport med den første artikel.
- Test med en prøveordre: Kør altid en lille batch eller prototype, før du anmoder om produktionsmængder. Dette verificerer bearbejdningsprocessen, pakningen og responstiden, før der forpligtes til stor kapital.
For købere, der køber aluminiumsdele i Kina, er fabrikkens placering vigtigt. Leverandøren skal demonstrere en track record i den specifikke delfamilie: bilindustrien, hydraulisk, landbrugs- eller elektrisk. Eksemplet med en etableret trykstøbnings- og bearbejdningsvirksomhed i Ningbo, med mere end ti års produktionserfaring, viser værdien af tilpasning mellem leverandørens produktsortiment og kundens anvendelse.
Omkostningsdrivere i CNC-bearbejdning af aluminium
At forstå, hvor pengene går, hjælper købere med at forhandle sig frem til den rigtige pris og undgå at betale for meget for irrelevante krav.
| Cost driver | Indvirkning på delomkostninger | Sådan reduceres det |
|---|---|---|
| Materialekvalitet | 7075-T6 koster omkring 30-40 procent mere end 6061-T6 | Brug 6061-T6, medmindre designet kræver specifik styrke |
| Trykstøbningsværktøj | USD 5.000-50.000 pr. matricesæt | Brug kun støbning, når volumen retfærdiggør værktøjsomkostningerne |
| Bearbejdningstid | Normalt den største enkeltstående omkostningspost | Minimer antallet af opsætninger og skærestier; design til 3-akset hvor det er muligt |
| Overfladebehandling | Tilføjer fra USD 0,5 til 3 per del afhængig af type | Medtag kun anodisering eller plettering, når funktionen eller udseendet kræver det |
| Inspektion | Fuld CMM-inspektion tilføjer tid og omkostninger | Inspicer kun kritiske dimensioner fuldt ud, brug statistisk prøveudtagning for andre |
| Mængde | Faste opsætnings- og værktøjsomkostninger fordelt på flere dele | Øg ordremængden, hvor efterspørgslen tillader det; små ordrer har høje faste omkostninger |
For at give et praktisk eksempel kan et simpelt aluminiumsbeslag på 0,2 kg koste 2-4 USD at bearbejde fra 6061-T6 i en størrelsesorden på 50 stk. Det samme beslag, når det produceres som en trykstøbning og derefter CNC-bearbejdet i en mængde på 10.000 styk, kan falde til USD 0,8-1,5 pr. del, selv efter bearbejdningstrinnet.
FAQ: Ofte stillede spørgsmål om CNC-bearbejdning af aluminium
Hvad er den typiske tolerance for CNC-bearbejdning af aluminium?
Standard CNC-bearbejdning aluminium holder tolerancer på /-0,10 mm for de fleste kommercielle dele. Snævrere tolerancer på /-0,01 mm kan opnås med omhyggelig opsætning og temperaturkontrol. Præcisionsslibning kan nå /-0,002 mm, men tilføjer betydelige omkostninger pr. del.
Kan CNC-bearbejdning af aluminium opnå en spejllignende finish?
Ja, en spejllignende finish kræver en kombination af højhastighedsbearbejdning med fint polerede værktøjer og ofte en efterproces som polering eller diamantdrejning. Standard CNC fræsning giver Ra 0,8-1,6 um, hvilket er glat, men ikke spejlagtigt. Til dekorative overflader tilføjes normalt anodisering eller polering.
Hvor lang tid tager CNC-bearbejdning af aluminium for en typisk del?
For en simpel parentes er leveringstiden normalt 3-5 arbejdsdage. For en kompleks del med 5-akset arbejde og anodisering, tillad 2-3 uger. Hvis komponenten starter som en trykstøbning og har brug for værktøj, er den fulde leveringstid ofte 4-6 uger inklusive værktøjsfremstilling og første artikelgodkendelse.
Hvordan vælger jeg mellem bearbejdning og trykstøbning til aluminiumsdele?
Beslutningen kommer ned til volumen og geometri. For mængder under ca. 500 styk er bearbejdning fra stang mere økonomisk. For 1.000 stykker eller mere, med en kompleks næsten-net-form, sparer trykstøbning plus CNC-finish bearbejdning penge. Forskellen er primært værktøjsomkostningerne for støbematricen.
Skal jeg specificere 6061-T6 eller 7075-T6 til CNC-bearbejdet aluminium?
Brug 6061-T6 til almindelige dele, maskinkomponenter og kabinetter. Vælg 7075-T6, når delen er meget belastet, som et rumfartsbeslag eller et højstyrkeanker, og når de ekstra omkostninger er berettigede. Trækstyrken på 7075 er 572 MPa mod 310 MPa for 6061, men omkostningerne og korrosionsbestandigheden er mindre gunstige.
Kan CNC-bearbejdet aluminium svejses?
Ja, aluminium kan svejses ved hjælp af TIG- eller MIG-metoder. Svejsevarme kan dog ændre grundmaterialets mekaniske egenskaber, især i den varmepåvirkede zone. Hvis delen er bearbejdet efter svejsning, skal svejsespænding og forvrængning nøje overvejes. De fleste leverandører af CNC-bearbejdet aluminium undgår svejsning, medmindre designet ikke har noget alternativ.
Hvordan ved jeg, om min CNC-bearbejdede aluminiumsdel vil korrodere?
Aluminium modstår atmosfærisk korrosion godt, men det kan opleve galvanisk korrosion, når det kombineres med stål eller kobber i et vådt miljø. Anodisering, forseglet anodisering eller pulverlakering giver hver især yderligere beskyttelse. Hvis delen fungerer udendørs eller nær havet, skal du angive en tykkere anodisk belægning.
Endelig takeaway på CNC-bearbejdning af aluminium
CNC-bearbejdning af aluminium er en moden, pålidelig fremstillingsproces. Aluminiums lave densitet, naturlige korrosionsbestandighed og fremragende bearbejdelighed gør det til standardmaterialet til præcisionskomponenter i bilindustrien, elektronik, hydraulik, landbrugs- og medicinsk udstyr. Tolerancer ned til /-0,01 mm og overfladefinish på Ra 0,8 um er helt realistiske, og den bedste leverandør hjælper dig med at vælge den rigtige legering og proceskombination til din applikation.
For større volumener giver kombination af trykstøbning med CNC-finishbearbejdning de laveste samlede omkostninger uden at miste dimensionel præcision. Nøglen er at vælge en produktionspartner, der kontrollerer både støbe- og bearbejdningstrinene internt, hvilket giver dig ét ansvarspunkt. Med den rigtige leverandør kommer CNC-bearbejdede aluminiumsdele til den rigtige tolerance, til tiden og til en pris, der afspejler den faktiske produktionsindsats.