 SPROG

Hjem / Nyheder / Industri -nyheder / Aluminium CNC fræsning: Komplet guide til proces, tolerancer og valg af leverandør
Aluminium CNC fræsning er en subtraktiv fremstillingsproces, der bruger computerstyrede roterende fræsere til at fjerne materiale fra aluminium emner. Det leverer høj dimensionel nøjagtighed og fremragende overfladekvalitet, og det er standard efterbehandlingstrin for aluminiumsstøbegods, der har brug for bearbejdede flader, boringer og monteringsgevind.
Hvis du køber specialfremstillede aluminiumsdele, handler beslutningen ikke kun om fræsning. Den mest effektive rute starter med en støbeproces, der skaber den næsten-net-form, efterfulgt af CNC-fræsning for de præcise funktioner. Hos Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. kombinerer vi trykstøbning af aluminium med CNC-bearbejdning i én produktionskæde for at reducere outsourcing og levere færdige dele hurtigere.
Denne guide giver dig et direkte blik på, hvordan aluminium CNC fræsning fungerer, hvilke tolerancer du kan forvente, hvilke aluminiumslegeringer der er nemmest at bearbejde, og hvordan du holder dit projekt økonomisk.
Hvad er aluminium CNC fræsning?
CNC fræsning er en fleksibel bearbejdning. I modsætning til drejning, som roterer emnet mod et fast værktøj, roterer fræsning skæreværktøjet og flytter det langs flere akser. For aluminiumsdele gør dette det muligt at skabe flade overflader, slidser, lommer og komplekse tredimensionelle geometrier i én opsætning.
Moderne CNC-bearbejdningscentre er normalt klassificeret som 3-akset, 4-akset eller 5-akset maskiner. En 3-akset maskine flytter værktøjet i X-, Y- og Z-retninger, hvilket dækker de fleste flade plader og monolitiske huse. En 4-akset maskine tilføjer et roterende bord for cylindriske funktioner. En 5-akset maskine giver fuld frihed til underskæringer og komplekse konturer, som ofte er påkrævet til luftfarts- og automobilkomponenter i aluminium.
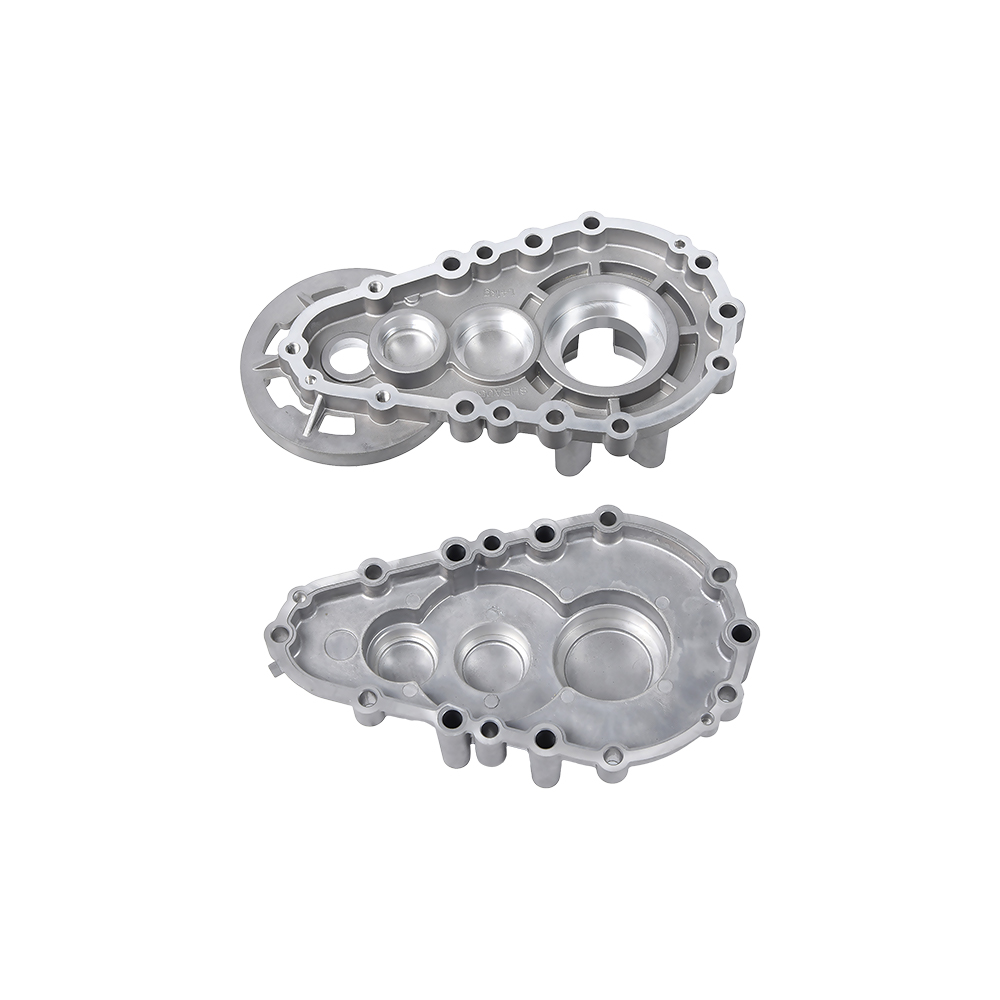
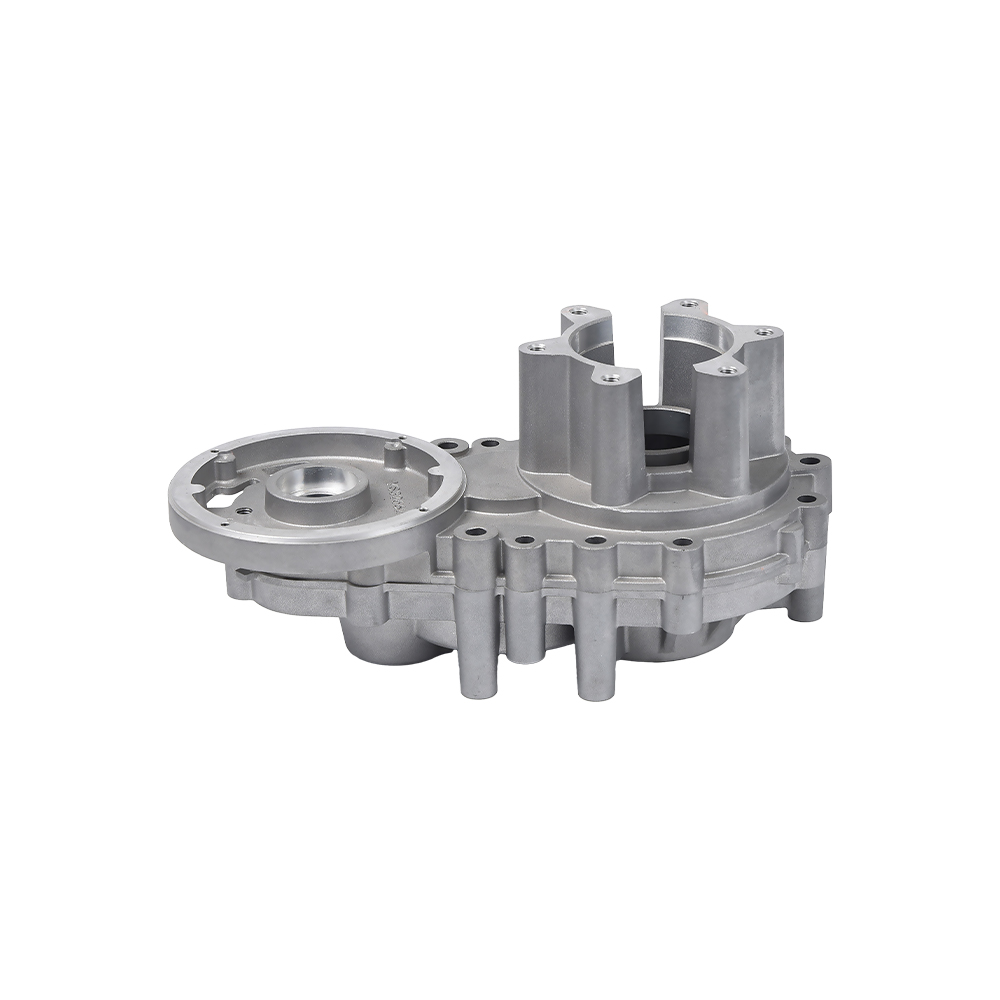
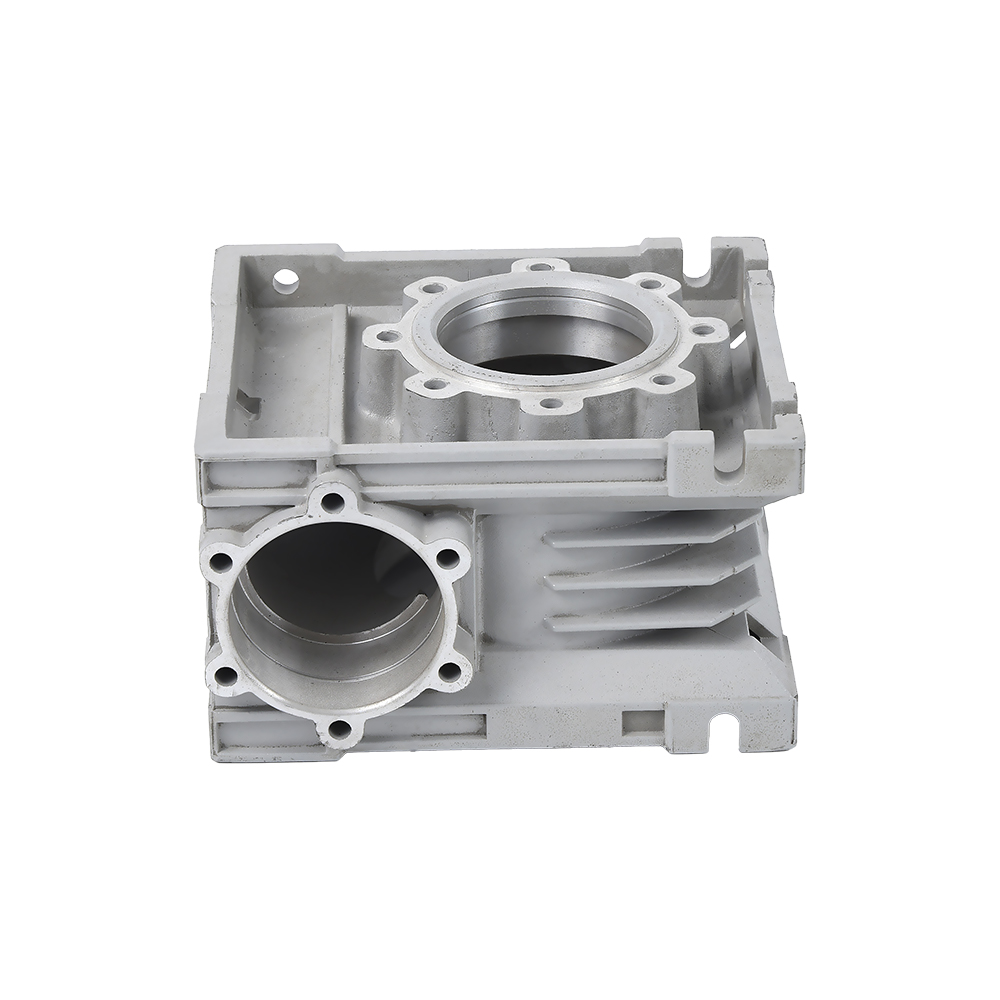
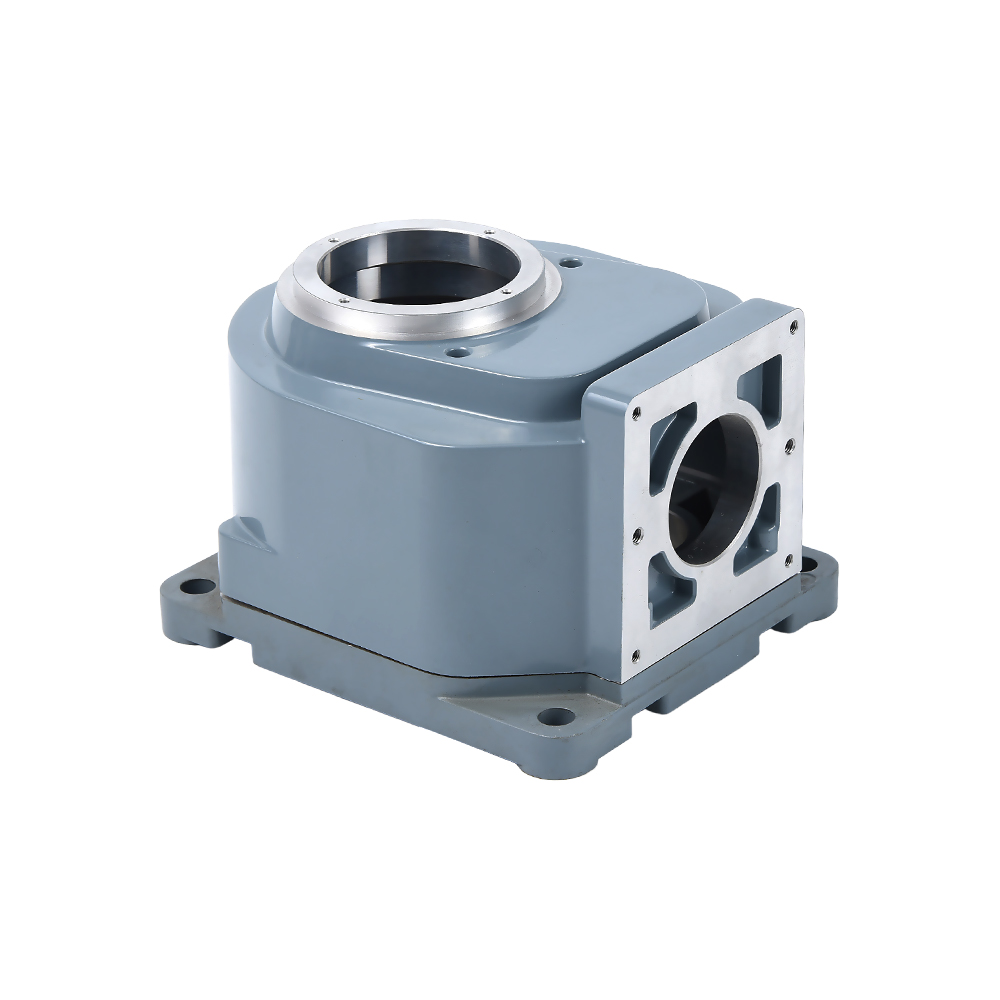
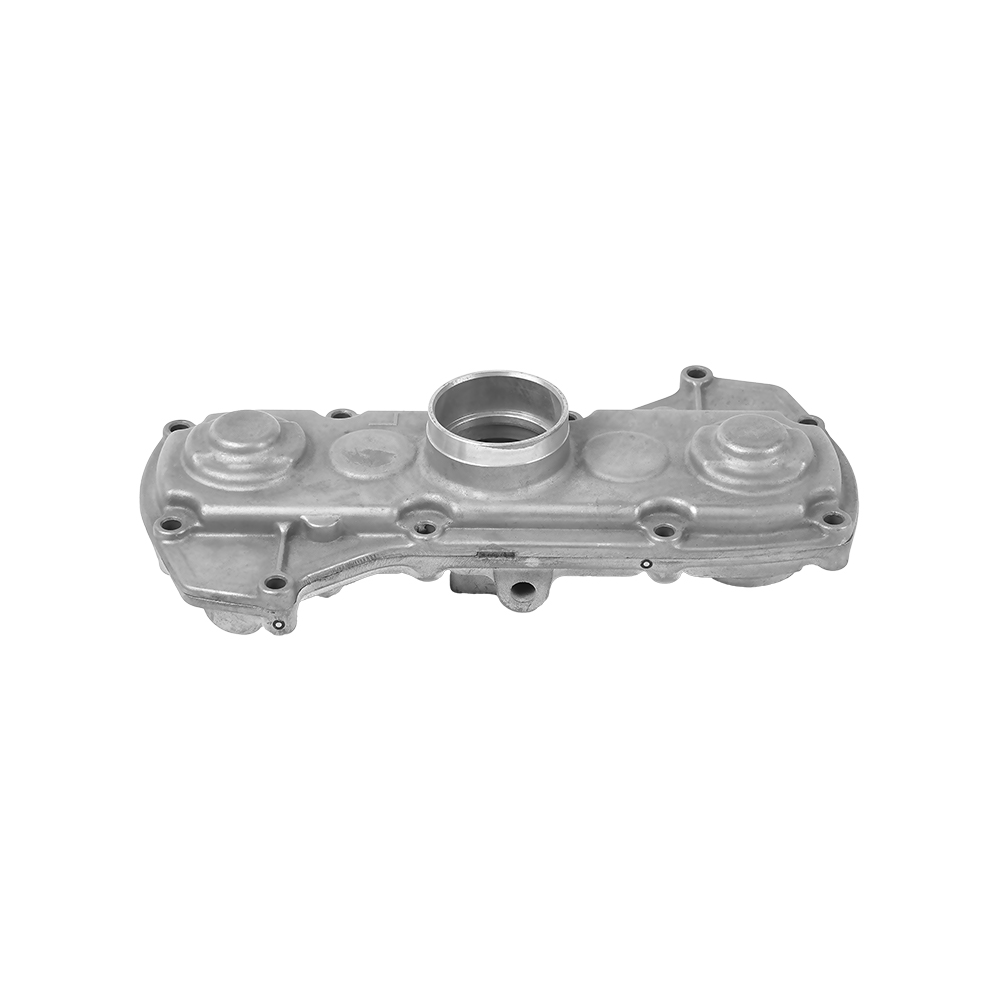
For en del som et trykstøbt gearkassehus , CNC-fræsning bruges til at bearbejde monteringsflader, lejeboringer og boltmønstre efter støbning. Fræsningstrinnet fjerner det resterende støbetræk og bringer alle vigtige overflader til endelig størrelse.
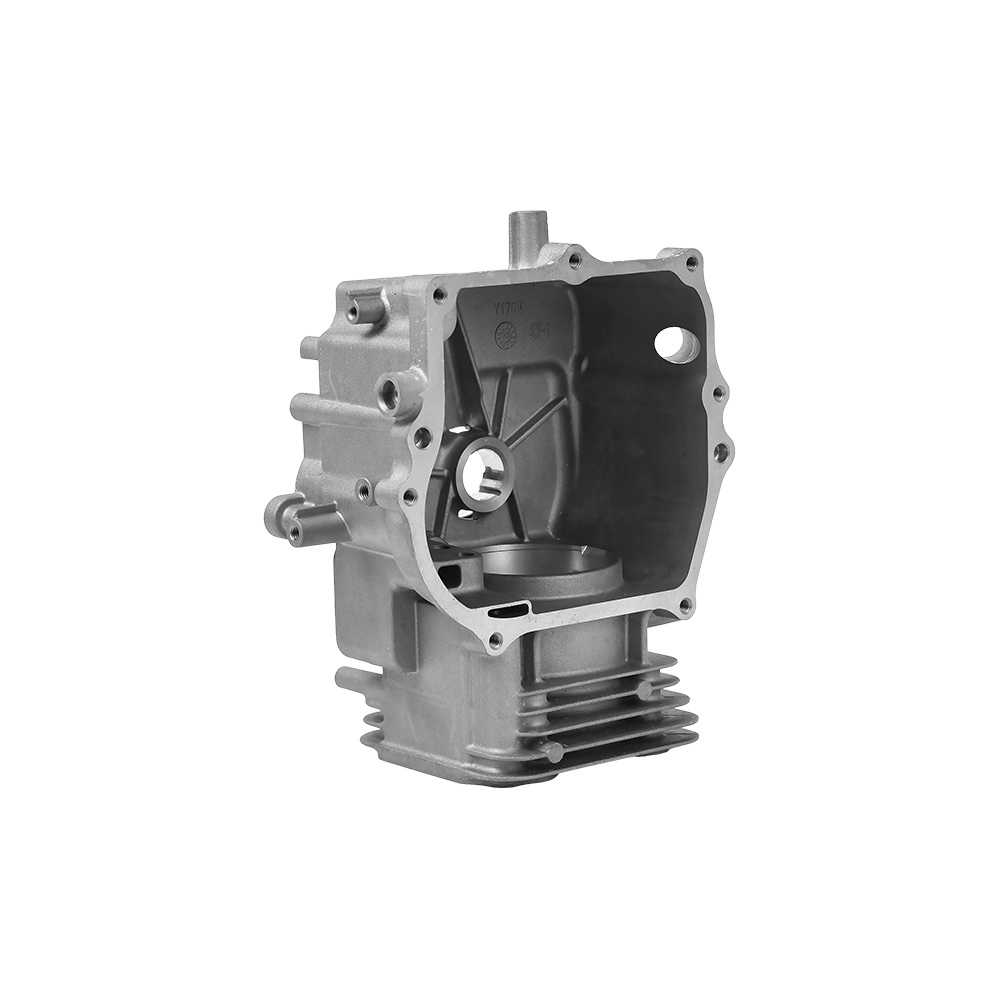
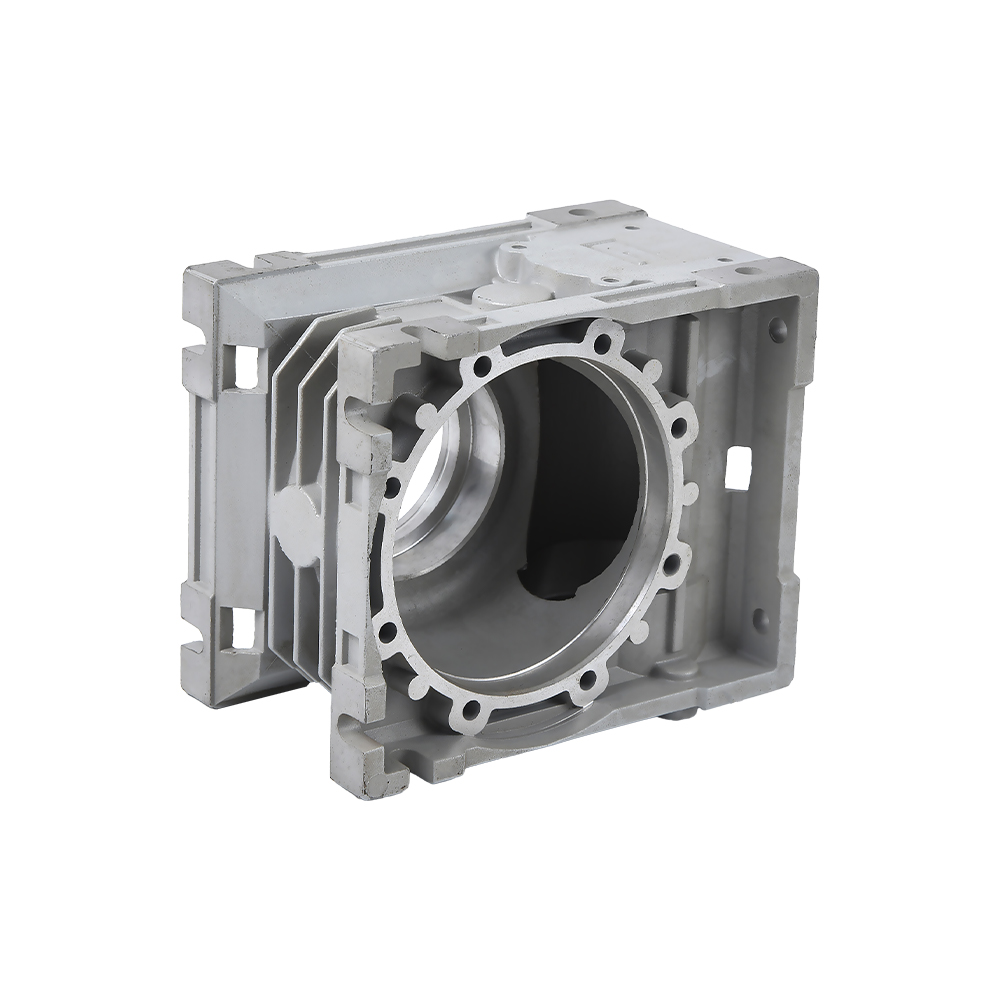 Gearkassehus af trykstøbt aluminium Motorcykel krumtaphus Se produkt →
Vigtige aluminiumskvaliteter og bearbejdelighed
Ikke alle aluminiumslegeringer opfører sig på samme måde under en fræser. Smedelegeringer såsom 6061 er kendt for deres konsistens og gode overfladefinish. Støbte legeringer såsom A380 og AD12 bruges i vid udstrækning til trykstøbning af aluminium, men deres siliciumindhold kan fremskynde værktøjsslid. Højstyrkelegeringer som 7075 tilbyder fremragende mekaniske egenskaber, men alligevel er de sværere at bearbejde og kræver omhyggelige skæreparametre.
Udvælgelse betyder noget, fordi det påvirker cyklustiden, værktøjsomkostningerne og delens kvalitet. Tabellen nedenfor giver en praktisk sammenligning baseret på generelle bearbejdningsdata.
| Legering | Nøglekarakteristika | CNC fræseadfærd | Typisk anvendelse |
|---|---|---|---|
| 6061-T6 | Fremragende bearbejdelighed, god overfladekvalitet, moderat styrke | Hurtig skæring, lavt værktøjsslid | Rammedele, dæksler, beslag |
| A380 / ADC12 | Trykstøbt legering, høj silicium, god flydeevne | Højere slibende slid på værktøj, brug coatet hårdmetal | Motorhuse, gearkasser, motordele |
| 7075-T6 | Meget høj styrke, lavere korrosionsbestandighed | Sværere at skære, brug skarpe værktøjer og stive opsætninger | Luftfart, højspændingskomponenter |
| 5052 | God korrosionsbestandighed, svejsbar | God bearbejdelighed, lidt blødere end 6061 | Paneler, brændstoftanke, generelle pladerdele |
Et almindeligt problem i aluminiumstøbning er tilstedeværelsen af hårde indeslutninger eller høje siliciumfaser. Når du fræser sådanne dele, skal du vælge en fræser med den rigtige geometri og en belægning, der modstår slid. På vores eget værksted justerer vi tilspændingshastigheder og spindelhastigheder for hver legering, så værktøjets levetid forbliver forudsigelig.
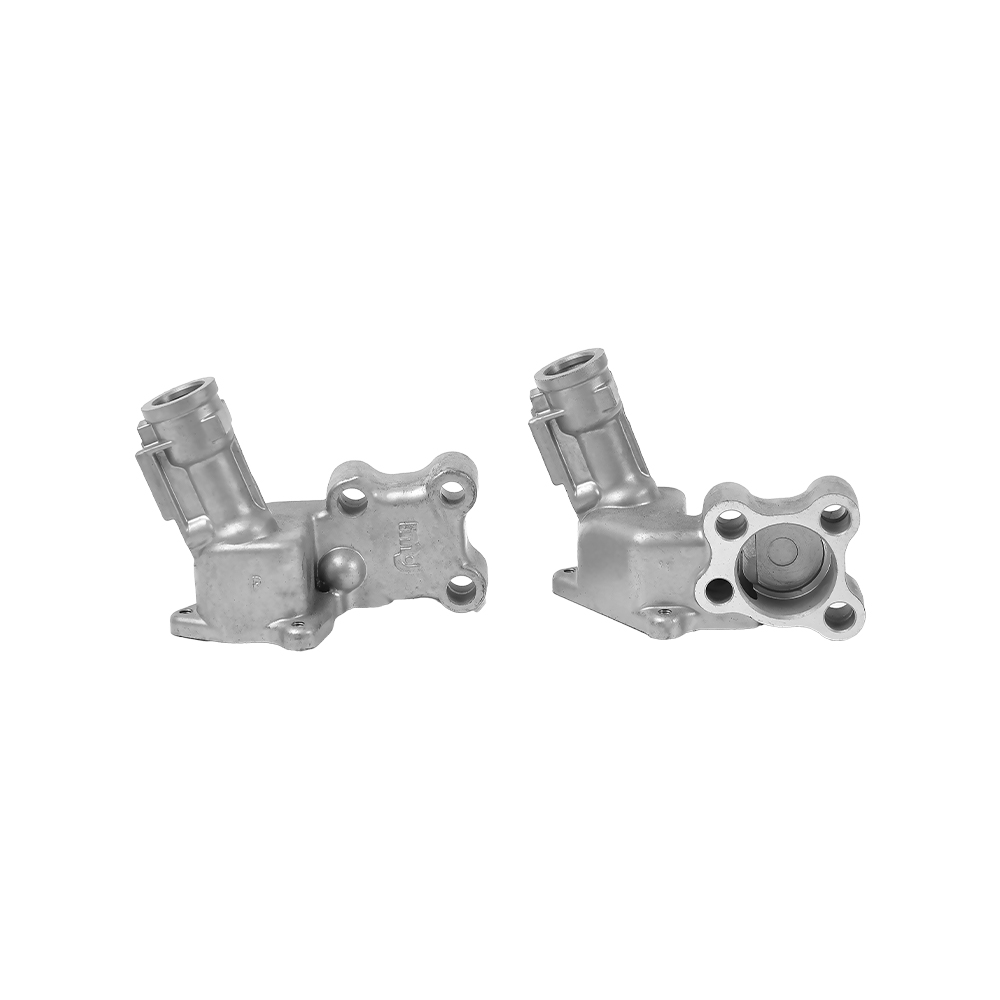
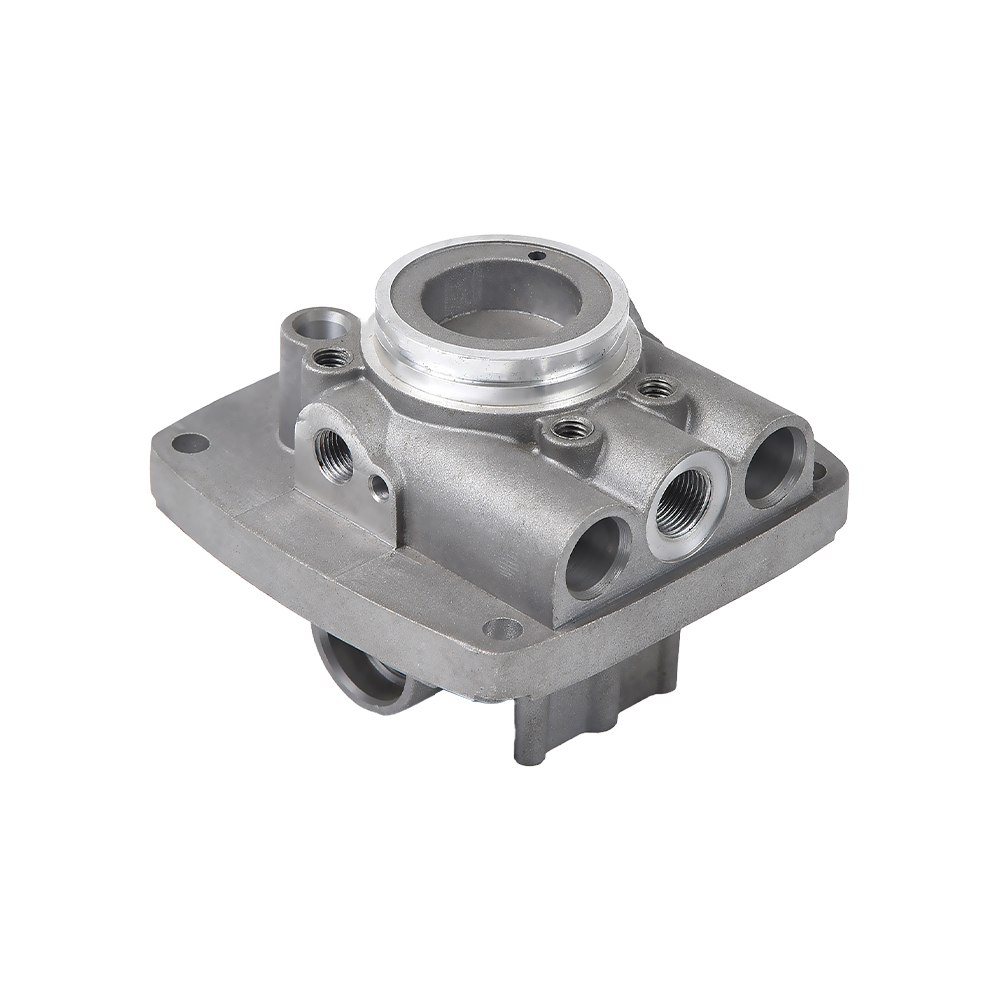 Hydraulisk ventil til trykstøbning af aluminium Motorcykelgearkasse i trykstøbt aluminium Se produkt →
Hvordan CNC-fræsning fuldender trykstøbte aluminiumskomponenter
Aluminium trykstøbning producerer næsten-net former med komplekse indre hulrum. Processen er meget effektiv til volumenproduktion, men støbning alene kan ikke levere snævrere tolerancer eller fine overfladeteksturer. CNC-fræsning lukker dette hul.
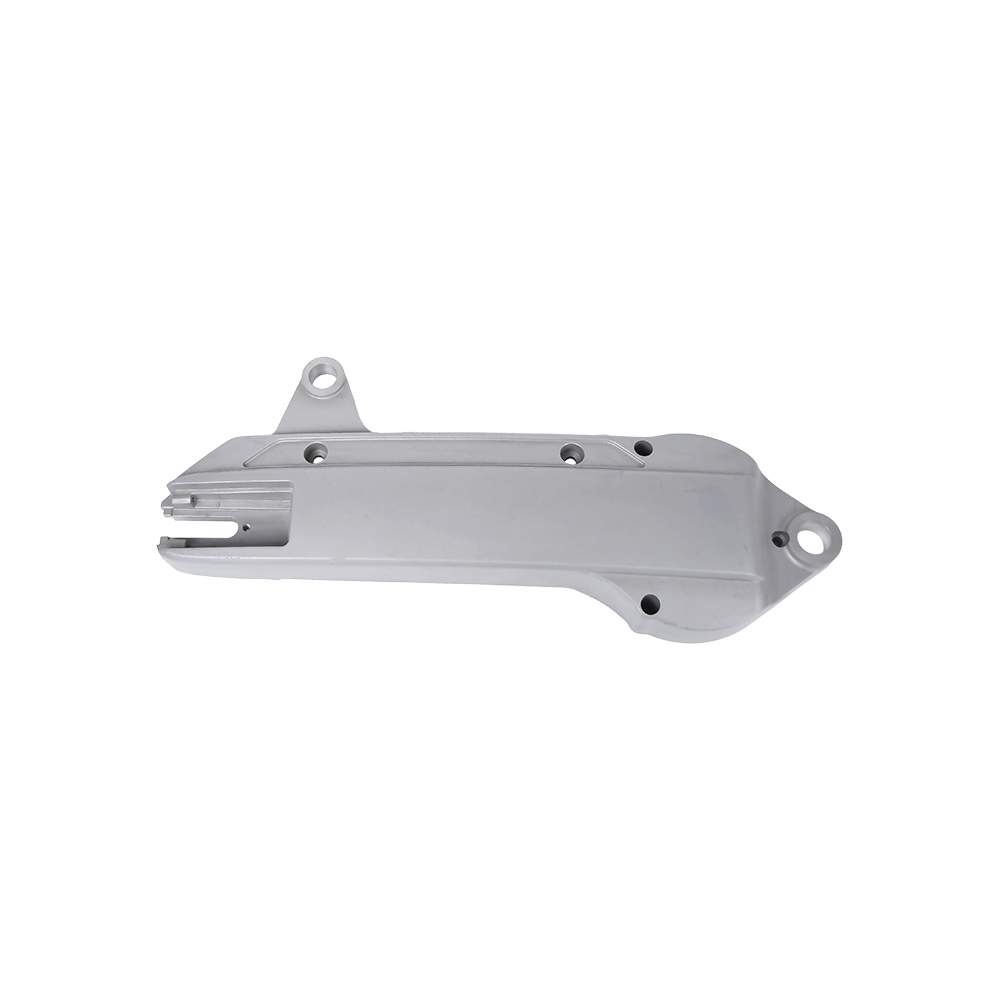
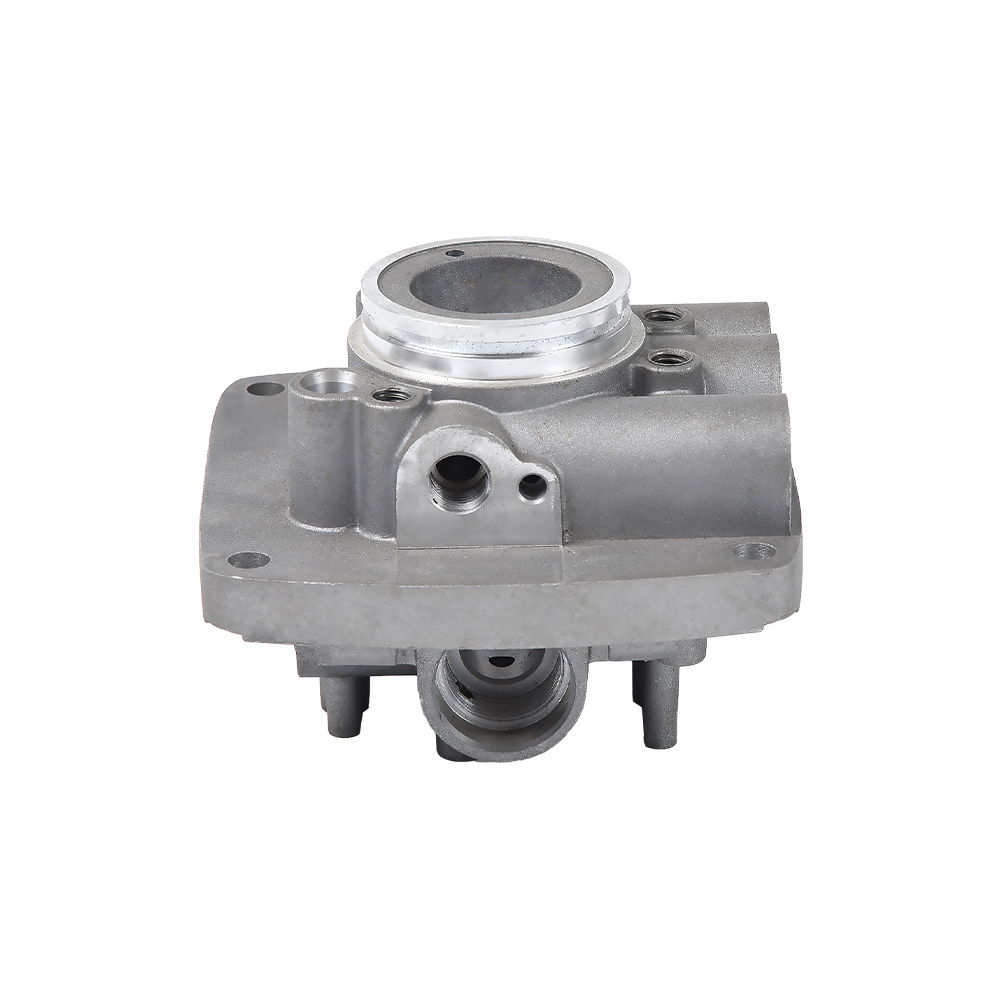
Når et gearkassehus, et ventilhus eller en motorbeskyttelsesplade forlader den trykstøbte maskine, har den en plads på ca. 0,3 mm til 1,0 mm på hver bearbejdet overflade. CNC-fræsning fjerner derefter denne tillæg for at opnå de nødvendige funktionelle dimensioner. En typisk fræseoperation på en aluminiumsstøbning kan holde en positionstolerance på plus eller minus 0,02 mm og en overfladeruhed på Ra 0,8 mikrometer under gode forhold.
Eksempler på typiske bearbejdningsfunktioner
- Bearbejdede bolthuller til strukturel montage
- Flade monteringsflader til tætninger og pakninger
- Lejeblade, der kræver koncentricitet
- Gevindporte til hydrauliske ventiler
Denne kombinerede tilgang reducerer gennemløbstiden, fordi delene ikke skal sendes til et eksternt bearbejdningsværksted. Det forbedrer også kvalitetskontrollen, fordi det samme produktionshold kan inspicere støbningen og den færdige del ved hver overgang.
For en dybere forståelse af casting-siden kan du læse vores artikel om trykstøbning af aluminium .
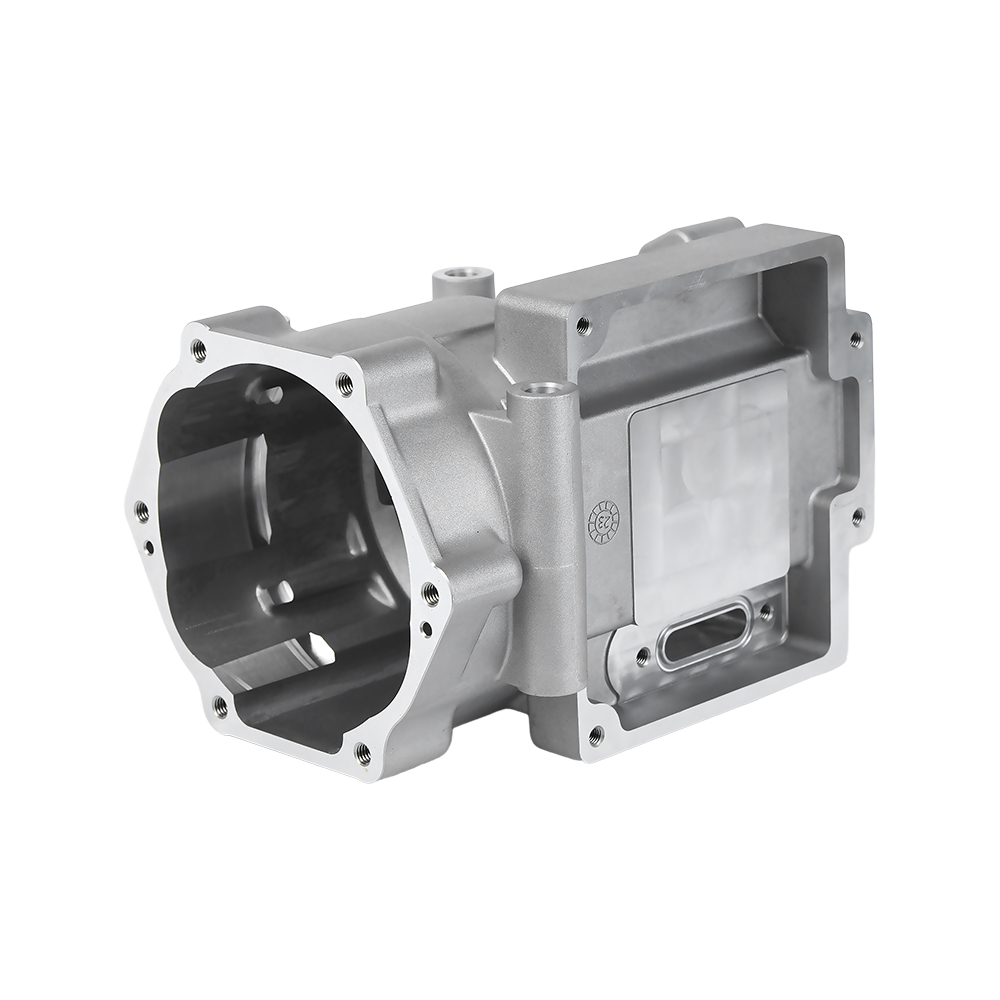 Højpræcision højtryks aluminium trykstøbning autodele Motorcykel krumtaphus Se produkt →
Tolerancer, overfladefinish og kvalitetskontrol
Anmodningen om en specifik tolerance er et af de første spørgsmål, en køber sender til en bearbejdningsleverandør. For CNC-fræsning af aluminium afhænger svaret af delstørrelsen, geometrien og legeringen. I standardpraksis kan produktionsbearbejdede aluminiumsdele holdes til intervallerne vist nedenfor.
| Feature | Typisk tolerance | Noter |
|---|---|---|
| Lineære dimensioner | plus eller minus 0,05 mm | Standard fræsningsnøjagtighed |
| Hul positioner | plus eller minus 0,02 mm | Kræver CMM-inspektion |
| Boringsdiametre | plus eller minus 0,01 mm | Reaming eller kedelig anbefales |
| Overflade finish | Ra 0,8 til 1,6 mikrometer | Afhænger af fremføring og fræsergeometri |
Kvalitetsinspektion er ikke begrænset til endelige mål. På en pålidelig fabrik kontrollerer maskinmesteren den første artikel, de igangværende dimensioner og den endelige batch ved hjælp af kalibrerede instrumenter. En almindelig praksis er at bruge en koordinatmålemaskine eller CMM til at verificere placeringen af kritiske huller og flader. På vores anlæg er hvert produktionsforløb dokumenteret med en prøveinspektionsrapport.
Overfladefinish er også et funktionelt krav. Til glidende overflader er en Ra 0,8 til 1,6 mikrometer finish almindelig. Til kosmetiske dele kan du have brug for en poleret eller eloxeret overflade, og det ændrer fræsestrategien, fordi du ønsker et fint snit inden efterbehandlingen.
Omkostningsfaktorer og hvordan man holder aluminium CNC fræsning økonomisk
CNC-fræsningsomkostninger er drevet af bearbejdningstid, værktøj, materialehåndtering og opsætning. Aluminium er generelt let at skære, så hovedudgiften er ofte antallet af opsætninger og delens kompleksitet.
- Små partier: CNC-fræsning er fleksibel og kræver ingen dyr armatur, der er svær at ændre. Det er økonomisk til prototype- og mellemvolumenarbejde.
- Store partier: Hvis den samme del produceres i høj volumen, kan du reducere bearbejdningstiden ved at bruge dedikerede fiksturer og optimerede værktøjsbaner. Det er her, en metode til trykstøbning og fræsning virkelig skinner.
- Tolerancekrav: Snævre tolerancer øger inspektionstiden og afviser risiko. At angive den løseste tolerance, der stadig virker, sparer penge.
En anden vigtig faktor er materialeomkostninger. Aluminiumskrot kan genbruges, men for støbte dele er selve støbeprocessen allerede den mest økonomiske måde at skabe en næsten-net form på. Fræsetrinnet skal kun fjerne bearbejdningsgodtgørelsen, så en veldesignet støbning holder affaldet lavt.
Hvis du er på designstadiet, så husk disse praktiske ting: Lad mindst 0,5 mm lager på overflader, der skal afsluttes, undgå skarpe indvendige hjørner, og brug standard hulstørrelser. Disse beslutninger reducerer værktøjsomkostninger og bearbejdningstid.
For et specifikt tilbud kan du kontakt vores ingeniørteam med dine tegninger eller 3D-modeller.
Sådan vælger du en aluminium CNC fræsepartner
At vælge en bearbejdningspartner handler om mere end den laveste pris. Den rigtige leverandør kan hjælpe dig med at løse problemer under design, undgå bearbejdningsfejl og holde leveringsplanen.
Hos Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. har vi fungeret som en mekanisk fremstillingspartner siden 2010. Vores fabrik har ca. RMB 10 millioner i anlægsaktiver og en årlig produktionsværdi på RMB 30 millioner , med udstyr, der dækker trykstøbning, CNC og smarte bearbejdningsceller. Denne skala giver os mulighed for at påtage mellemstore produktionsserier, mens vi stadig giver hver ordre direkte opmærksomhed.
Hvad skal du spørge, før du afgiver en ordre
- Hvilke CNC-maskiner har du? Har du mulighed for 4-akser eller 5-akser?
- Kan du støbe og bearbejde på én fabrik?
- Hvordan kontrollerer du tolerance og overfladekvalitet?
- Hvad er din typiske leveringstid for en pilotordre?
- Kan du give en prøve eller en inspektionsrapport fra første artikel?
En leverandør, der besvarer disse spørgsmål klart, er mere tilbøjelige til at levere et ensartet resultat. God kommunikation er også afgørende: En leverandør skal være i stand til at forklare, hvorfor en bestemt tolerance er dyr, og hvordan man kan forbedre designs for at sænke omkostningerne.
Ofte stillede spørgsmål
Hvilken tolerance kan aluminium CNC fræsning opnå?
Under normale produktionsforhold kan bearbejdningstolerancer på plus eller minus 0,01 mm til 0,05 mm opnås på aluminiumsdele. For meget præcise boringer kan du bruge oprømning og boreoperationer til at nå plus eller minus 0,01 mm eller bedre.
Er CNC fræsning velegnet til små batchproduktioner?
Ja. CNC fræsning er en af de mest økonomiske metoder til fremstilling af små mængder aluminiumsdele, fordi det ikke kræver permanent værktøj. Hovedtiden bruges på programmering og opsætning.
Har jeg brug for CNC-fræsning efter støbning af aluminium?
Normalt ja, hvis din del har brug for præcise monteringsflader, gevindhuller eller snævre tolerancer. Trykstøbning skaber næsten-net-former, men fræsning forfiner de dimensioner, der betyder noget for montering.
Hvordan kan jeg reducere prisen på aluminium CNC fræsning?
Brug standard hulstørrelser, design med bløde kanter, undgå unødvendige snævre tolerancer, og kombiner støbning og fræsning som en enkelt operation. Dette reducerer materialespild og værktøjsudgifter.