 SPROG

Hjem / Nyheder / Industri -nyheder / Aluminiumslegeringer til støbning: En praktisk guide til kvaliteter, egenskaber og udvælgelse
En tegning loger på dit skrivebord med en materialeblok, hvor der kun står "aluminiumslegering". Den enkelte linje kan betyde A356 for et strukturelt beslag, A380 for et højvolumen trykstøbt hus eller B390 for en kompressorcylinder, der skal overleve årevis med glidende kontakt. Vælg den forkerte kvalitet, og de første prototyper kan se fejlfrie ud – så opstår der revner efter bearbejdning, tryktestlækager overflader i en batch på 2.000 dele, eller anodiseret finish bliver pletvis og mørke.
Her er det direkte svar før detaljen. For højtryks trykstøbning er de praktiske stogarder A380 and A383 , med ADC12 som den asiatiske betegnelse for en lignende legering. Til lavtryk, tyngdekraft og sandstøbning er standardvalgene A356 and 356 . Hvis glidende slid dominerer designet - cylinderforinger, kompressorcylindre, lejeflader - B390 fortjener vurdering. Hvis korrosionsbestandighed og kosmetisk finish opvejer råstyrken, 518 er legeringen til at teste. Resten af denne artikel forklarer disse konklusioner med tal, du kan tage med i en leverandørsamtale.
Sådan fungerer betegnelser af støbt aluminiumslegering
Støbte aluminiumslegeringer i Nordamerika følger Aluminum Associations firecifrede system med en decimal. Det første ciffer identificerer det primære legeringselement, og det ciffer alene fortæller dig det meste af, hvad du har brug for at vide om legeringens adfærd i en form og i brug.
- 1xx.x — 99,0 % eller højere aluminium, hovedsagelig brugt til elektriske ledere og kemisk udstyr.
- 2xx.x — kobber som hovedelement. Denne familie producerer den højeste styrke af alle støbte aluminiumslegeringer efter varmebehandling, men korrosionsbestandigheden lider.
- 3xx.x — silicium tilsat kobber og/eller magnesium. Dette er arbejdshestefamilien til både trykstøbning og gravitationsstøbning.
- 4xx.x — silicium som hovedelement, der giver fremragende flydeevne og tryktæthed til lækagekritiske dele.
- 5xx.x — magnesium, der giver den bedste korrosionsbestandighed og den mest konsistente anodiserede finish.
- 7xx.x — zink, ældningshærdeligt med høj støbestyrke, men mindre almindeligt i kommercielt støbearbejde.
Hvad tallene, bogstaverne og decimalerne rent faktisk betyder
Det andet ciffer angiver en ændring af basislegeringen; de sidste to cifre identificerer den specifikke legering inden for familien. Decimalen har også betydning: x.x er støbeform, x.xx er ingotform. Bogstavpræfikset, såsom A i A356, betyder snævrere urenhedsgrænser end den ubogstavede basislinjelegering. I praksis er en specifikation som A356-T6 en komplet instruktion: legeringsfamilie 3xx.x, modificeret 356 sammensætning, tættere urenheder og T6 varmebehandling.
Tempereringsbetegnelser forklaret kort
Temperation er skrevet efter legeringen, adskilt af en bindestreg. T6 betyder opløsningsvarmebehandling efterfulgt af kunstig ældning - det temperament, der oftest angives, når en strukturel støbning skal bære belastning. T5 betyder, at delen er afkølet fra støbning og derefter kunstigt ældet, hvorved opløsningstrinnet springes over, som almindeligvis bruges til trykstøbninger for at undgå forvrængning og blærer. F betyder fremstillet, hvilket er sådan de fleste trykstøbegods leveres. Disse forskelle påvirker direkte flydespænding: A356-T6 når nogenlunde 186 MPa flydespænding , mens as-cast A356 sidder rundt omkring 125 MPa .
De mest almindelige aluminiumslegeringer til støbning
Ifølge Metal Casting Institute er de mest almindelige legeringer til sandstøbning, gravitationsstøbning og lavtryksstøbning. 356 og 357 6% og 7% silicium. En materialevidenskabsoversigt offentliggjort på ScienceDirect bekræfter mønsteret og bemærker, at A319 (Al-6Si-3Cu-1Fe-1Zn) og A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) tegner sig for de fleste industrielle anvendelser inden for gravitationsstøbning. For højtryksstøbning viser vejledningen om valg af legering, at 3xx.x-serien dominerer, efterfulgt af 4xx.x, 5xx.x og 2xx.x.
| Legering | Si % | Cu % | mg % | Fe max % | UTS (MPa) | Udbytte (MPa) | Forlængelse % | Typisk proces |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5-7,5 | 0.20 | 0,30-0,45 | 0.20 | 262 (T6) | 186 (T6) | 5-10 | Lavtryk / tyngdekraft / sand |
| 356 | 6,5-7,5 | 0.20 | 0,30-0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5-6 | Lavtryk / tyngdekraft / sand |
| 319 | 5,5-6,5 | 3,0-4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2-4 | Tyngdekraft/sand |
| A380 | 7,5-9,5 | 3,0-4,0 | 0.10 | 1.3 | 324 (som støbt) | 160 (som støbt) | 3.5 | Trykstøbning |
| A383 / ADC12 | 9.5–11.5 | 2,0-3,0 | 0.10 | 1.3 | 310 (som støbt) | 150 (som støbt) | 3.5 | Trykstøbning |
| B390 | 16-18 | 4,0-5,0 | 0,45-0,65 | 1.3 | 285 (som støbt) | 240 (som støbt) | 1 | Trykstøbning |
| 518 | 0.35 | 0.25 | 7,5-8,5 | 1.8 | 310 (som støbt) | 190 (som støbt) | 4-7 | Trykstøbning |
Ejendomsværdierne ovenfor følger offentliggjorte ASM International-data for separat støbte teststænger. Behandl dem som udgangspunktet for teknisk evaluering, ikke som en garanti for en specifik delgeometri.
Hvordan støbeprocessen begrænser valg af legering
Støbeprocessen er det første filter i legeringsvalg. Hver proces fylder formen forskelligt, og legeringen skal tåle fyldningsbetingelserne.
Højtrykstrykstøbning: hastighed og tynde vægge
Den trykstøbning af aluminium sprøjter smeltet metal ind i en hærdet stålmatrice under tryk mellem 10 og 175 MPa. Fyldningstider måles i millisekunder, så legeringen skal være ekstremt flydende ved støbetemperaturen. A380 og A383 er de dominerende valg, fordi deres siliciumindhold giver den nødvendige fluiditet til tynde vægge og komplekse ribben. A356 kan trykstøbes, men dets lavere siliciumindhold gør det sværere at fylde tynde sektioner rent og øger risikoen for matricelodning.
Lavtryksstøbning: ren fyldning og færre porer
Lavtryksstøbning fylder formen fra en ovn nedenunder og skubber smelten opad gennem et stigrør under kontrolleret gastryk. Strømningen er stabil og laminær sammenlignet med højtryksindsprøjtning. Porøsitetsniveauer har en tendens til at være lavere, og mekaniske egenskaber er mere gentagelige - hvilket er grunden til, at hjul, ophængningsarme og strukturelle beslag er lavet på denne måde. A356 i T6 er standardkombinationen for disse komponenter. Når porøsitet er hovedafvisningsårsagen, er det værd at verificere det med en leverandør lavtryksstøbning kan reducere gashuller nok til at opfylde din lækageteststandard.
Tyngdekraft og sandstøbning: alsidighed med tykkere sektioner
Gravity permanent formstøbning bruger simpel bundfyldnings- eller tilt-pour-geometri, mens sandstøbning giver den bredeste formfrihed. Begge processer er mere tilgivende overfor lavere fluiditet, så A356, 356, 319 og 357 ser mest brug. Fordi afkølingen er langsommere end ved trykstøbning, er mikrostrukturen grovere, og du kompenserer ved at specificere en varmebehandling i stedet for at forsøge at holde tætte som støbte egenskaber.
Hvilke legeringsegenskaber betyder noget i rigtige komponenter
Ud over trækstyrke skal en støbelegering overleve selve støbeprocessen og fungere i det endelige miljø. Disse seks egenskaber bestemmer de fleste valg i den virkelige verden.
Modstand mod varme revner
Revner dannes under størkning, når legeringen har et bredt fryseområde og utilstrækkelig tilførsel af flydende metal mellem dendritter. Kobberrige 2xx.x-legeringer er de værste lovovertrædere her. A356 størkner over et snævert område, hvilket giver den stærk modstand mod varmerevner og forklarer, hvorfor den dominerer strukturelle tyngdekraftstøbninger.
Tendens til lodning
Smeltet aluminium kan reagere med stålmatriceoverflader og svejse sig selv til værktøjet. Jern i legeringen afbøder dette ved at danne jernrige intermetalliske faser, der reducerer befugtning. Trykstøbelegeringer specificerer derfor jern op til 1,3%, mens gravitationsstøbte legeringer som A356 holder jern nede på 0,20%, fordi der ikke er nogen matrice at lodde til. Hvis du tager en gravitationsstøbt legering og prøver at trykstøbe den, skal du forvente loddeproblemer.
Tryktæthed
Hydrauliske ventilhuse, pumpehuse og transmissionshuse står alle over for lækagetestkrav. A413 med omkring 12% silicium har fremragende tryktæthed. A356 og A380 klarer sig også godt. B390, med 16-18% silicium, er mindre pålidelig til tryktætte støbegods, fordi de primære siliciumpartikler forstyrrer kontinuiteten af matrixen og kan skabe mikroporøsitetsnetværk.
Korrosionsbestandighed
518 er den stærkeste kandidat i de fleste udendørs eller saltvandsmiljøer blandt trykstøbningslegeringer, takket være dens 7,5-8,5 % magnesiumindhold. Kobberbærende legeringer som A380 og 319 korroderer hurtigere i saltfyldt luft. A356 sidder i midten og er acceptabel til de fleste maskiner og biler under motorhjelm, hvis der anvendes korrekt overfladebeskyttelse.
Bearbejdelighed
A380 og 319 bearbejder brønd, der producerer korte knækkede spåner og giver god værktøjslevetid ved høje skærehastigheder. Det høje magnesiumindhold i 518 producerer snorlige spåner, der kan vikle sig rundt om værktøj, så skarpere skær og spånbrydergeometri er nødvendige. Hvis din del har brug for omfattende boring og anboring, så tag det med i legeringsbeslutningen.
Denrmal conductivity
Denrmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , mens A380 måler ca 96 W/(m·K) . Hvis en del fjerner varme fra en elektrisk motor eller kraftelektronik, ændrer denne forskel på omkring 55 W/(m·K) overgangstemperaturen betydeligt.
Anvendelsesdrevet legeringsvalg
Udvælgelse af legeringer er normalt et kryds mellem strukturelle krav og økonomien i støbeprocessen. Tabellen nedenfor kortlægger almindelige komponenter til de kvaliteter, som støberier rent faktisk kører for dem.
| Ansøgning | Anbefalede karakterer | Hvad driver beslutningen |
|---|---|---|
| Motor cylinder dele | A380, A383, B390 | Volumen, tryktæthed, slidstyrke |
| Gearkasse og transmissionshuse | A380, A383 | Stivhed, tæthed, dimensionsnøjagtighed |
| Oliepumper og vandpumper | A356, A380 | Tryktæthed, machinability, thermal fatigue |
| Hydrauliske ventiler og blokke | A356, A380 | Lætæthed, styrke, bearbejdede tætningsflader |
| Motorhuse og endedæksler | A380, ADC12 | Tyndvægsfyld, dimensionsnøjagtighed, styrke |
| Landbrugs gearkasser | A356, 319 | Sejhed, udmattelsesbestandighed i tyngdekraft/sandstøbning |
| Køleplader til nye energikøretøjer | A383, A356 | Denrmal conductivity, flatness, thin-wall detail |
| Smart-hjem og medicinske kabinetter | A383, ADC12 | Kompleks geometri, kosmetisk overflade, tynde vægge |
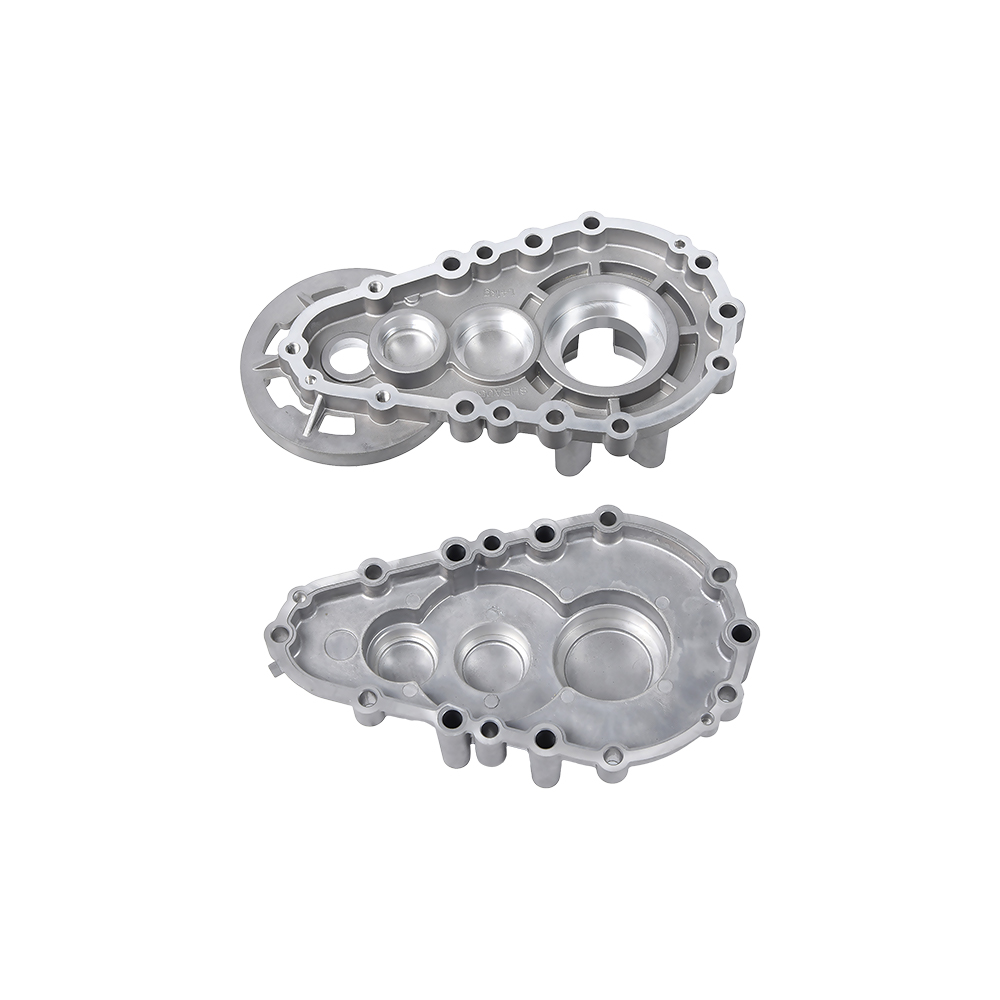
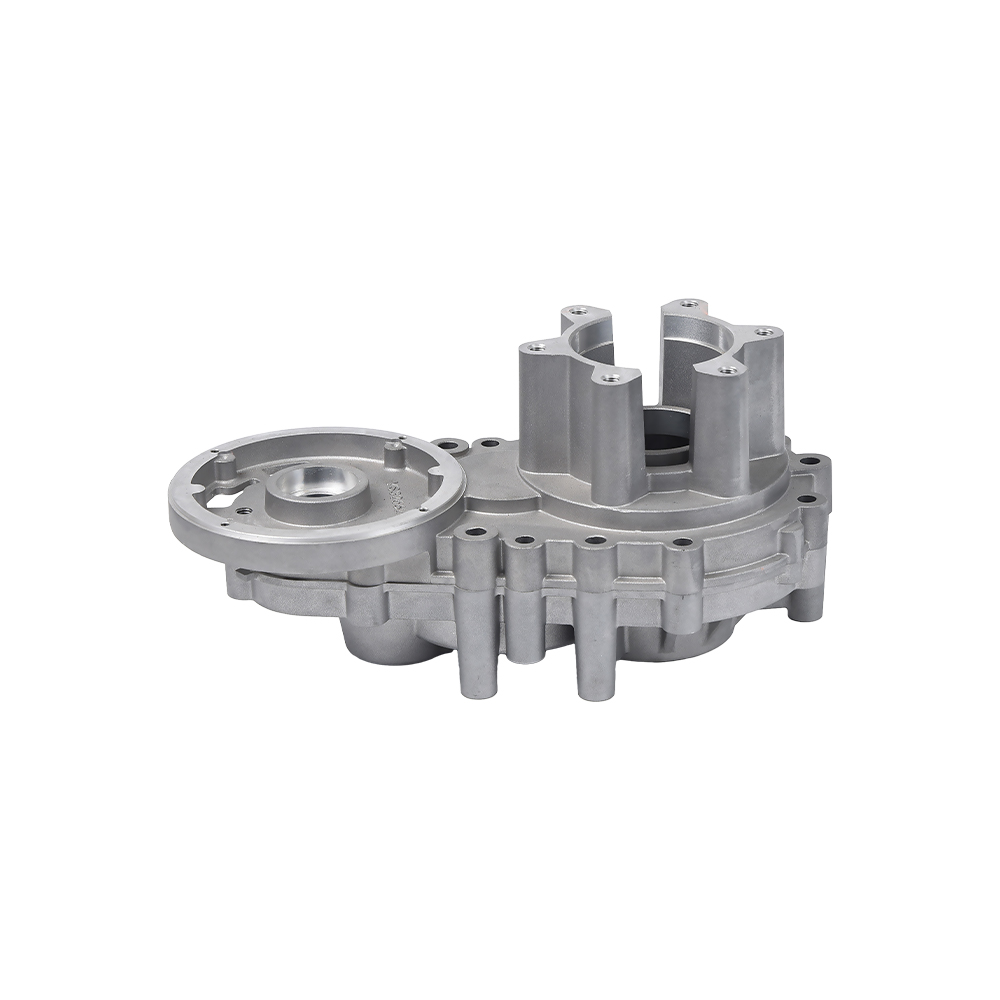
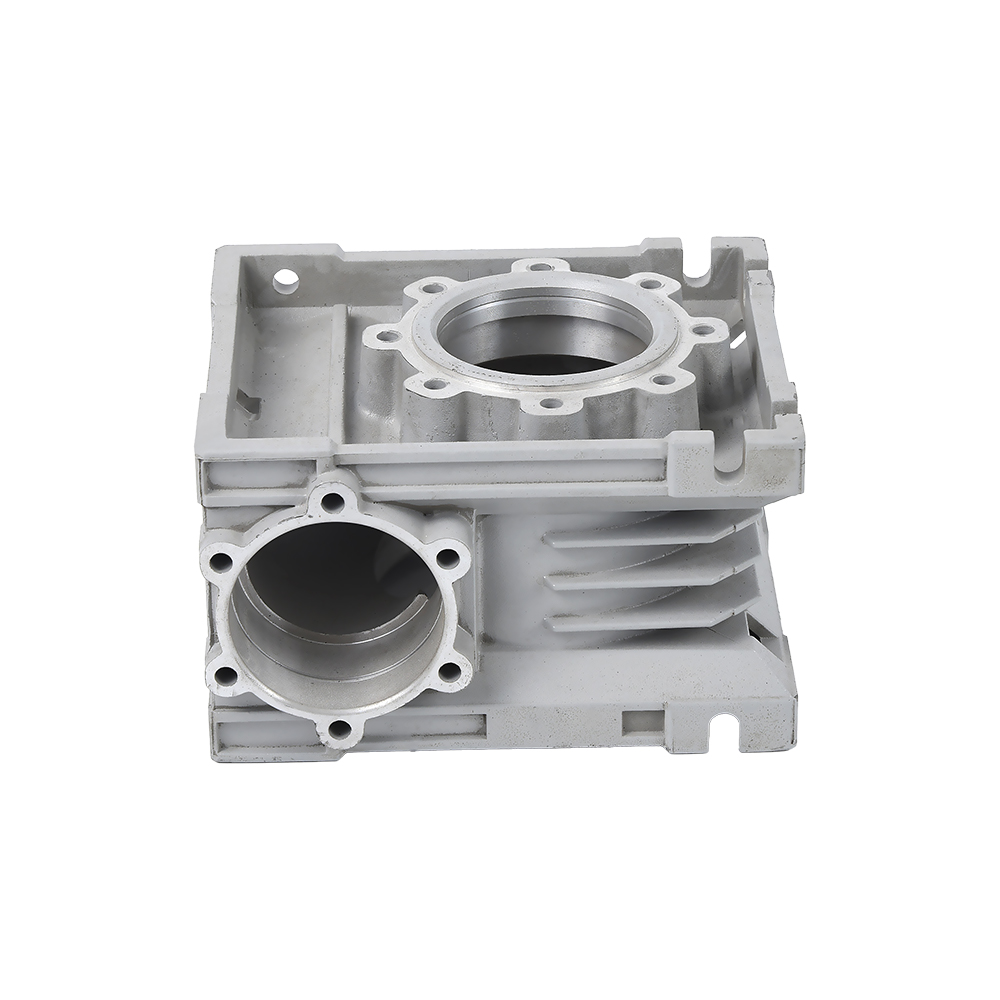
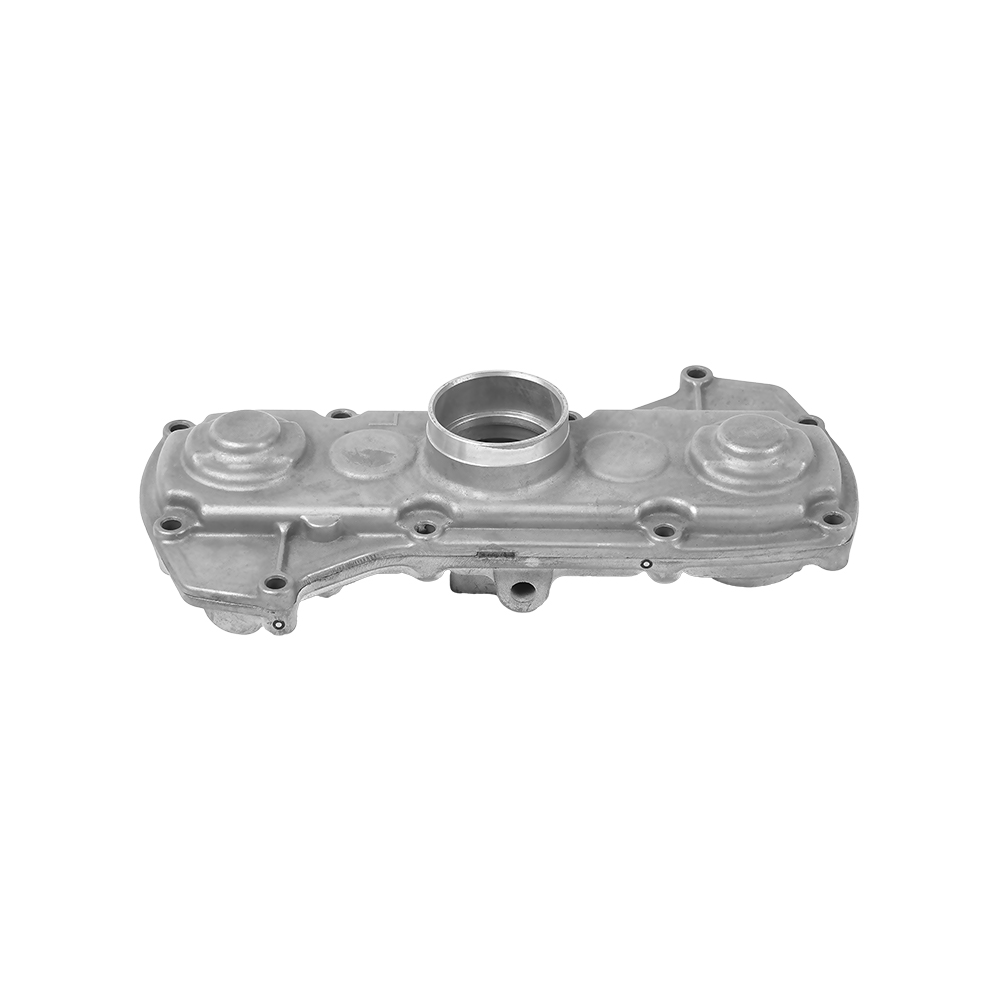
Til drivaggregater og strukturelle applikationer producerer leverandører almindeligvis gearkassehuse i trykstøbt aluminium i A380 eller A383, fordi disse legeringer leverer den stivhed og tryktæthed, der er nødvendig i transmissionsservice. Når et gearkassehus også skal overleve vibrationstræthed, er A356 med T6-temperering værd at overveje, selvom cyklustiden er længere.
 Gearkassehus til støbning af aluminium - Ningbo Beilun Youyuan Maskinfabrik Den aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Se produkt →
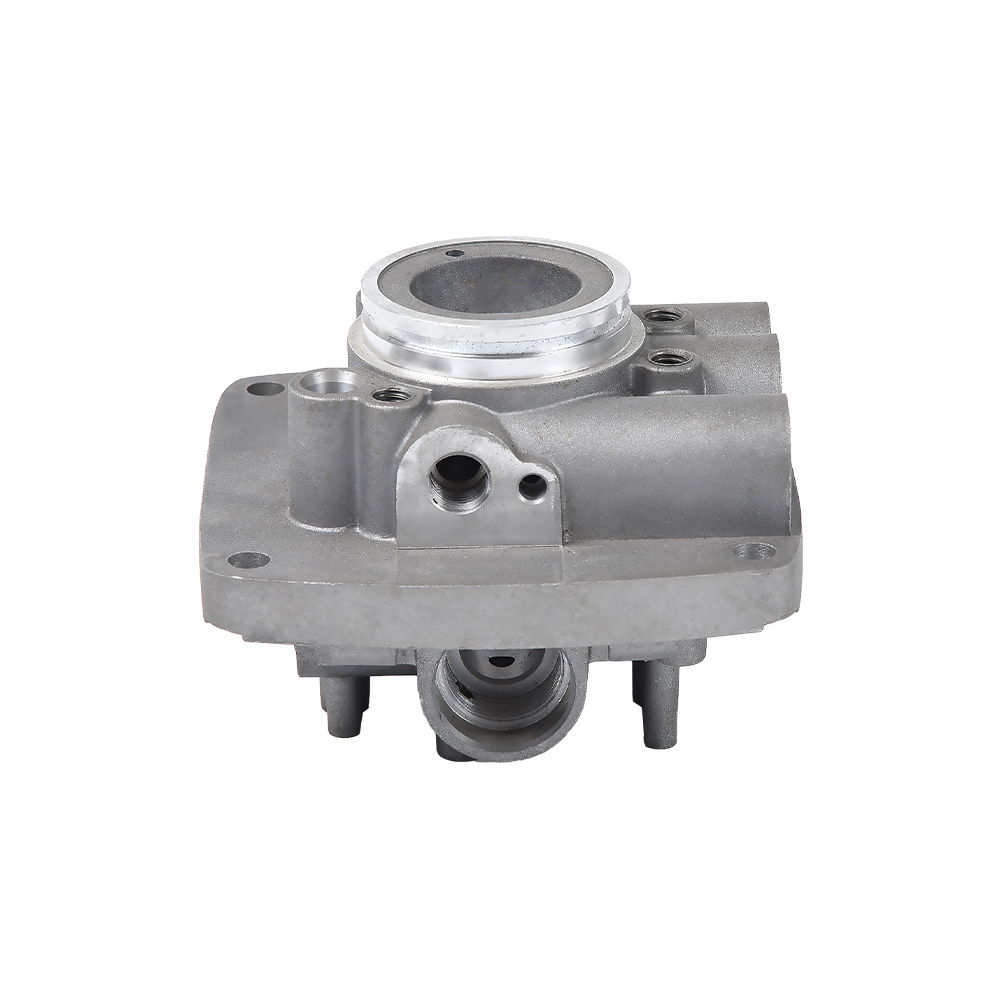
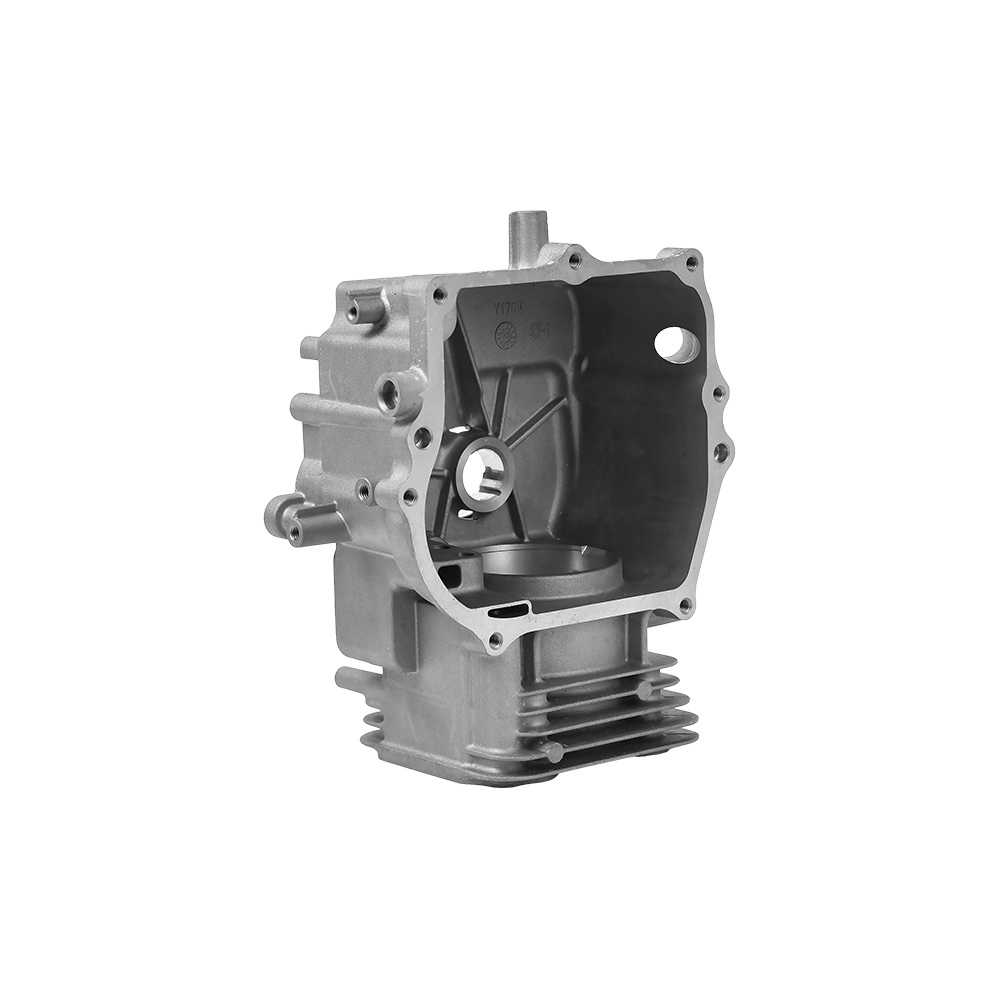
I kategorien bilmotorer, aluminium auto motor cylinder dele er normalt specificeret i A356-T6, når strukturel integritet og køleydelse har betydning, eller A380, når produktionsvolumen kræver den lavest mulige pris pr. stk. B390 vælges, når cylinderboringsområdet har brug for høj modstandsdygtighed over for glidende slid uden separat foring.
 Producenter af specialfremstillede automotorcylindre i aluminium. OEM-leverandører - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd er en Kina OEM/ODM Aluminium Auto Engine Cylinder Part fabrikanter og Aluminium Auto En... Se produkt →
For væskekraftkomponenter, trykstøbt hydraulisk ventil i aluminium Legeme er typisk støbt i A380, fordi det bearbejder rent ind i flade tætningsflader og holder tryk uden makroporøsitet. For moderate serier med større træthedskrav er A356 i T6 fortsat benchmark.
 Producenter af hydrauliske ventiler til specialfremstillet aluminium. OEM-leverandører - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd er en Kina OEM/ODM Aluminium Die Casting Hydraulic Valve fabrikanter og Aluminium Die Ca... Se produkt →
Designovervejelser, der påvirker valg af legering
Den alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Vægtykkelse
- Trykstøbning — mindste vægge på 0,8-1,5 mm for små komponenter; 2–3 mm er det praktiske gulv til mellemstore huse med ribber og naster.
- Lavtryksstøbning — minimumsvægge på 2,5–4 mm afhængigt af legeringens fryseområde.
- Tyngdekraft og sandstøbning — mindste vægge på 3–5 mm for at undgå fejlløb og svindfejl.
Dimensionstolerancer
- Trykstøbning holder omkring ±0,1 mm på små dimensioner og ±0,3–0,5 mm på tværs af 100 mm. Dette er grunden til, at de fleste præcisionshuse og -beslag er trykstøbte.
- Lavtryks- og gravitationsstøbning typisk køre ±0,5 mm over 100 mm. A356-T6 konstruktionsdele bearbejdes efter varmebehandling, hvis der kræves større nøjagtighed.
- Sandstøbning giver ±0,8 mm eller mere, og bearbejdning er næsten altid nødvendig på funktionelle flader.
Trækvinkel
Trykstøbning kræver mindst 1-2 graders træk på ydervægge og 1,5-2,5 grader på indvendige kerner for at trække delen rent ud. Lavtryks- og tyngdekraftværktøjer har også brug for træk, men lidt mindre, fordi påfyldnings- og udstødningskræfterne er lavere. Hvis dit design tillader nul træk på grund af monteringskrav, kan du forvente en samtale om bearbejdningstillæg eller glidehandlinger, der øger omkostningerne.
Varmebehandling og forvrængning
T6 varmebehandling øger flydespændingen væsentligt, men det fører også til forvrængning fra bratkølingstrinnet. På tyndvæggede støbegods er der ofte behov for en opretning efter T6. Trykstøbte aluminiumslegeringer bruges normalt i F-tempereringen, fordi gasindholdet, der er fanget ved højtryksindsprøjtning, kan forårsage overfladeblærer under opløsningsvarmebehandling. Bekræft, om din del virkelig har brug for T6; opgradering fra F til T6 kan tilføje både procesomkostninger og skrothastighed.
Overfladebehandlingskompatibilitet
Pulverlakering og maling virker på alle legeringer i denne artikel. Anodisering er undtagelsen. Siliciumniveauer over omkring 7% giver en mørkere, pletvis anodisk belægning, og trykstøbt skind indeholder ofte et fint porøsitetslag, der ser dårligt ud efter anodisering. Hvis du har brug for en dekorativ anodiseret finish, skal du enten angive en lav-silicium legering som 518, eller planlægge at bearbejde den støbte overflade før anodisering. Eksemplereferencerne for en ren produktionsfinish viser hvordan applikationer til trykstøbning af aluminium i stigende grad stole på overfladeforberedende trin for at opfylde kosmetiske standarder.
Ofte stillede spørgsmål om aluminiumslegeringer til støbning
Hvilken aluminiumskvalitet er bedst til støbning?
Denre is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
Er ADC12 det samme som A383?
Deny are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Kan trykstøbte aluminiumsdele anodiseres?
Ja, men resultatet afhænger af indholdet af silicium. A380 og A383 anodiseres til en mørk, pletvis finish, der ikke matcher arkitektoniske specifikationer. Trykstøbelegeringer med lavt siliciumindhold, såsom 518, giver en meget bedre anodisk belægning. For ensartet udseende skal du bearbejde eller slibe overfladen før anodisering og teste præproduktionsprøver fra den faktiske matrice, før du forpligter dig til en finishspecifikation.
Hvad betyder T6 i A356-T6?
T6 er tempereringsbetegnelsen for opløsningsvarmebehandling, bratkøling og kunstig ældning. For A356 hæver dette flydespændingen fra ca. 125 MPa i støbt tilstand til ca. 186 MPa, mens forlængelsen bibeholdes på 5-10 %. Det er standard temperament for strukturelle støbegods, der vil blive udsat for betydelig mekanisk belastning.
Hvilken aluminiumsstøbelegering har den bedste tryktæthed?
A413, med omkring 12% silicium, er bredt citeret som den mest tryktætte trykstøbningslegering. A356 fungerer også godt til tyngdekraft og lavtryksstøbegods, der skal indeholde olie eller hydraulikvæske. Undgå 2xx.x kobberlegeringer til tryktætte applikationer, og design delen med ensartet vægtykkelse for at forhindre krympeporøsitet uanset legering.
Hvorfor bruges B390 til kompressor- og motorcylindreapplikationer?
B390 indeholder 16-18% silicium og 4-5% kobber. Det høje siliciumindhold danner hårde primære siliciumpartikler, der giver exceptionel slidstyrke, hvilket er essentielt i cylinderboringer og kompressorcylindre. Afvejningerne er lavere duktilitet, vanskeligere bearbejdning og dårligere tryktæthed, så det vælges kun, når slid er den dominerende fejltilstand.
En praktisk afsluttende anbefaling
Læg legeringsbeslutningen på bordet, før matricen skæres. Spørg din støbegodsleverandør, hvilke legeringer de kører regelmæssigt på deres udstyr – et støberi, der producerer A380-dele hver dag, vil citere dem med stramme cyklustider og forudsigelige skrothastigheder, mens en førstegangs A356-trykstøbt del indebærer udviklingsrisiko, som køberen i sidste ende betaler for. På den anden side, hvis din del bliver certificeret for træthed eller tæthed, kan et skift fra din leverandørs foretrukne legering til en tættere tilpasning til applikationen reducere feltfejl nok til at retfærdiggøre den højere stykpris. Verificer den kemiske sammensætning gennem en certificeret materialetestrapport, bearbejd en testbatch under produktionsforhold, og kontroller, at de mekaniske egenskaber fra den faktiske emnegeometri opfylder tegningskravene. Den sekvens vil altid være billigere end at opdage en legeringsmismatch under en kundeaudit.